English
Nieuws
Thuis / Nieuws / Industrie nieuws / Een lekkende ketel repareren: oorzaken, diagnose, reparatiestappen in planten

+86-13961025664
Een plas onder de behuizing van een industriële ketel is zelden alleen maar een sanitair probleem. Op een rookgasafvalwarmteketel van 60 t/uur in een cokesoven wijst water dat langs de naad van de behuizing verschijnt meestal op een van de volgende drie dingen: een mislukte lasverbinding van buis tot buisplaat, een verdunde economizerbuis of een natte handgatpakking. Deze drie fouten zien er vanaf de loopbrug bijna identiek uit, en het kost heel verschillende hoeveelheden geld en uitvaltijd om te herstellen.
De verleiding is altijd dezelfde: iets vastdraaien, de unit online houden en er bij de volgende geplande storing mee aan de slag gaan. Dat is precies hoe een vier uur durende reparatie van een lekkende ketel verandert in een vervangingsproject van drie weken, waaraan een productieboete is verbonden.
Dus hier is eerst de conclusie. Stop, isoleer en lokaliseer voordat iemand een sleutel aanraakt. Bij industriële ketels en restwarmteketels is grofweg tweederde van de lekkages aan de waterzijde afkomstig van een klein, voorspelbaar aantal locaties, en elke locatie heeft een voorkeursreparatiemethode met zijn eigen tolerantie voor vertraging. Wat volgt behandelt de oorzaken van lekkages, hoe u deze veilig kunt diagnosticeren, hoe de reparatieopties zich qua tijd en kosten verhouden, en welke materiaal- en ontwerpkeuzes een ketel de komende tien jaar droog houden.
Lokaliseer de bron van het lek voordat u ook maar één gereedschapskist opent; de reparatiemethode wordt bepaald door het faalmechanisme, niet door de plaats waar het water druppelt.
Ketellekken zijn niet willekeurig. Ze clusteren rond een beperkt aantal mechanismen, en elk mechanisme laat zijn eigen signatuur achter op het metaal. Als je het mechanisme kunt benoemen, kun je de reparatie, de downtime en de kans dat het lek binnen twaalf maanden op dezelfde plek terugkeert, voorspellen.
| Locatie van lekkage | Meest waarschijnlijke oorzaak | Eerste veldcontrole | Voorkeur reparatie |
|---|---|---|---|
| Buis-op-buisplaatlassen | Cyclische thermische uitzetting, ingetogen lasteen | Kleurpenetratietest, boroscoop van het gewricht | Lokale lasreparatie plus spanningsverlichting |
| Buiswand van economizer of luchtvoorverwarmer | Zure dauwpuntcorrosie, lage pH van het voedingswater | Ultrasoon wanddikteonderzoek | Sectiebuis met een corrosiebestendig ontwerp |
| Buisoppervlak aan de vuurzijde nabij de roetblazer | Aserosie, stoomsnijden | Visuele inspectie tijdens de storing | Reparatie van hulzen of vervanging van één buis |
| Handgat- en mangatpakkingen | Verouderde pakking, ongelijkmatig aanhaalmoment van de bout, vervormde zitting | Bijvullen onder lage druk en gewrichtsobservatie | Nieuwe pakking met een gedocumenteerde koppelvolgorde |
| Flens- en boutverbindingen | Ontspanning van de bouten onder thermische cycli | Thermische beeldvorming terwijl het apparaat warm is | Opnieuw aandraaien volgens specificatie, veerringen toevoegen |
| Dilatatievoegen en behuizing | Differentiële beweging voorbij de balgbeweging | Visuele meting van afstand en afstand | Ontwerp het expansie-element opnieuw |
| Headers en spuileidingen | Kruip-, erosie-corrosie door natte stoom | Hardheidstest, ultrasone diktekartering | Vervanging van header- of leidingsegmenten |
Twee snelle manieren om de lijst te verkleinen. Vraag eerst wanneer het lek verschijnt. Een lek dat alleen bij een koude start optreedt, is een samentrekkingsgerelateerd gewrichtsprobleem; een lek dat groeit met de belasting is meestal corrosie of erosie veroorzaakt door stroming en temperatuur. Ten tweede, vraag waar het water naar buiten komt ten opzichte van het gaspad. Bij defecten aan de waterzijde worden de buitenmantel en de isolatie nat gemaakt, terwijl defecten aan de buis aan de brandzijde vaak tot uiting komen in de vorm van witte stoom in het rookkanaal of als een stijging van de schoorsteentemperatuur voordat er enig water zichtbaar is.
De meeste ketellekken zijn symptomen van een discrepantie tussen de werkelijke bedrijfsomstandigheden en het materiaal-, expansie- of waterbehandelingsontwerp - geen bewijs dat iemand tien jaar geleden slecht heeft gelast.
Het repareren van een lekkende ketel begint al lang voordat het lasapparaat arriveert. De onderstaande volgorde is degene die we aanbevelen aan onderhoudsteams van fabrieken, en is bedoeld om zowel de bemanning als het bewijsmateriaal te beschermen dat u vertelt wat er feitelijk is mislukt.
Een opmerking over hydrostatisch testen: elke test boven de ontwerpdruk moet voldoen aan de toepasselijke code en de eigen gecertificeerde documentatie van de ketel, en bij een restwarmteketel met aangesloten kanalen aan de gaszijde moet het gaspad positief worden geïsoleerd en gespoeld voordat er water wordt ingebracht. Het afsnijden van die hoek is de snelste manier om van een onderhoudstaak een incident te maken.
De diagnostische reeks is geen papierwerk: de bedrijfsgegevens en de diktekaart die u in de stappen drie en zes verzamelt, bepalen of de reparatie één of vijftien jaar duurt.
Wanneer de onderhoudsgegevens worden gesorteerd op locatie in plaats van op datum, ontstaat er vrijwel direct een patroon. Ketels zijn samengestelde constructies met een eindig aantal zwakke punten, en die zwakke punten gedragen zich consistent in heel verschillende industrieën. Een cokesovenbatterij, een sintermachine en een ketel van een elektriciteitscentrale hebben verschillende rookgaschemie en verschillende belastingsprofielen, maar de verdeling van hun lekken is opmerkelijk vergelijkbaar. Als u de verwachte distributie kent, verandert de manier waarop u reserveonderdelen opslaat, hoe u het inspectietraject schrijft en hoe u het onderhoudspersoneel informeert vóór een storing. Het onderstaande diagram toont een representatieve verdeling van gemelde leklocaties bij inspecties van industriële ketels en restwarmteketels; individuele fabrieken zullen verschillen wat betreft brandstof, waterbehandeling en inschakelduur.
Gerapporteerde leklocaties bij inspecties van industriële ketels (illustratieve verdeling, percentage van alle geregistreerde lekken)
Het eerste wat de grafiek zegt is dat grofweg een derde van alle lekken zich bevindt bij de buis-tot-buisplaatverbinding, de enige plaats in een ketel waar drie verschillende materialen met drie verschillende uitzettingssnelheden tot één enkele ingesloten verbinding worden gelast. Die concentratie is geen fabricagefout; het is het natuurlijke gevolg van het uitoefenen van een cyclische thermische belasting op een stijve verbinding.
Het tweede cluster, met een aandeel van zesentwintig procent, omvat de buizen van de economizer en de luchtvoorverwarmer. Deze componenten bevinden zich aan het koude uiteinde van het gaspad, waar de temperatuur van het metaaloppervlak onder het zuurdauwpunt daalt, dus een ketel die zwavelhoudende brandstof stookt en een lage uitlaatgastemperatuur heeft, zal altijd als eerste zijn economizer verliezen. Als uw installatie in vijf jaar tijd twee keer de economizerbuizen heeft vervangen, ligt het probleem bij de oppervlaktetemperatuurmarge, en niet bij de buizenleverancier.
De derde groep, pakkingen, handgaten en flenzen met zeventien procent, is het meest frustrerend omdat deze vrijwel geheel te vermijden is. Deze lekkages zijn het gevolg van verouderd elastomeer, een ongelijkmatig aanhaalmoment van de bouten, vervormde zittingen en verbindingen die opnieuw zijn vastgezet op gevoel in plaats van op basis van specificaties. Ze zijn goedkoop om individueel te repareren en duur in totaal, omdat ze allemaal een isolatie, een cooldown en een herstart kosten.
Erosie bij brand in de buurt van roetblazers is verantwoordelijk voor twaalf procent. Het patroon is hier zeer lokaal: erosie volgt het pad van de stoomstraal, dus de beschadigde buizen zijn meestal elke keer dezelfde drie of vier rijen. Door de posities van de roetblazer te roteren of de blaasvolgorde tussen uitvalbeurten aan te passen, wordt dit aantal doorgaans aanzienlijk verminderd.
Expansiekoppelingen en behuizingen zijn goed voor zeven procent, en spruitstukken en spuileidingen voor vier procent. Dat zijn de laagfrequente storingen met grote gevolgen. Een lekkende dilatatievoeg beschadigt de isolatie en de behuizing, maar vormt zelden een bedreiging voor de drukgrens, terwijl kruipscheuren in een header een gedwongen uitval kunnen zijn met een lange aanlooptijd voor vervangend smeden.
Samen gelezen ondersteunt de distributie een eenvoudige onderhoudsstrategie. Steek het grootste deel van uw inspectiebudget in de buis-tot-buisplaatverbindingen, de economizer-banken en de boutverbindingen, want die drie gebieden dragen zevenenzeventig procent van het risico met zich mee. Gebruik de resterende inspanning voor het in kaart brengen van de dikte van spruitstukken en leidingwerk, waar storingen zeldzaam maar ernstig zijn.
Het verklaart ook waarom algemeen advies over het repareren van lekkende ketels zo vaak teleurstelt. Een installatie die de uitval besteedt aan het repareren van de behuizing terwijl de inlaattemperatuur van de economizer onder het dauwpunt blijft, zal binnen achttien maanden weer aan het werk zijn. De distributie vertelt u waar u eerst moet kijken en de bedrijfsgegevens vertellen u waarom het lek die plek heeft gekozen.
Drie gebieden – buis-tot-buisplaatverbindingen, koude-eindbuisbanken en boutverbindingen – dragen meer dan driekwart van alle ketellekrisico's met zich mee, en verdienen dus het grootste deel van elk inspectiebudget.
Zodra het mechanisme bekend is, worden de reparatiemogelijkheden snel kleiner. De onderstaande vergelijking is geschreven vanuit het perspectief van een werkende installatie die moet kiezen tussen een reparatie van twee dagen en een vervanging van zes weken, en gaat ervan uit dat de ketelcode en de documentatie van de fabrikant worden gevolgd.
| Methode | Het meest geschikt voor | Typische stilstand | Relatieve kosten | Realistische levensduur |
|---|---|---|---|---|
| Lokale lasreparatie | Geïsoleerde las-teenscheur, kleine put op een dik drukdeel | 1 tot 3 dagen | Laag | 3 tot 10 jaar als de oorzaak wordt verholpen |
| Het aansluiten van buizen | Individuele defecte buizen, tot grofweg tien procent van een bank | 1 tot 2 dagen | Laag | Onbepaald, maar capaciteit en stroombalans zijn verminderd |
| Hoezen | Erosie- of corrosieschade over een korte buislengte | 2 tot 4 dagen | Laag to medium | 2 tot 6 jaar |
| Sectie retube | Meerdere faillissementen concentreerden zich bij één bank | 1 tot 3 weken | Middelmatig | 8 tot 15 jaar |
| Volledige vervanging van de buizenbundel | Wijdverbreid muurverlies of een verandering van functie | 3 tot 6 weken | Middelmatig to high | 15 jaar of meer |
| Vervanging van volledige eenheid | Schade aan de schaal, de trommel of het maaibord; plicht past niet langer bij het ontwerp | 2 tot 6 maanden inclusief fabricage | Hoog | 20 jaar of meer |
Achter die tafel zitten drie praktische regels. Ten eerste is verstopping een stabilisatiemaatregel, geen oplossing. Elke verstopte buis verkleint het warmteoverdrachtsoppervlak en verhoogt de rookgasuitlaattemperatuur, waardoor de resterende buizen dichter bij hun dauwpunt worden geduwd. Sluit meer dan ongeveer tien procent van een bank aan en je hebt de ketel effectief opnieuw ontworpen zonder de engineering uit te voeren.
Ten tweede duren lasreparaties alleen als de beperking die de oorspronkelijke scheur veroorzaakte, wordt aangepakt. Bij een buis-buisplaatverbinding betekent dit het controleren van de uitzettingsmarge, de buis-gatspeling en de warmtebehandeling na het lassen. Een reparatie die deze drie items negeert, zal meestal binnen een jaar bij dezelfde teen barsten.
Ten derde moet de economische waarde van reparatie worden beoordeeld op basis van de geleverde warmte, en niet op basis van de reparatiefactuur. Een lekkende economizer die is aangesloten in plaats van opnieuw aangesloten, verhoogt de rookgasuitlaattemperatuur, waardoor het brandstofverbruik stijgt elk uur dat de ketel draait. Op een eenheid die continu vuurt, kan die boete binnen twee of drie operationele seizoenen hoger zijn dan de kosten van een goede retube.
Pluggen en lassen kopen tijd; alleen een reparatie die de mechanische of chemische oorzaak van het lek wegneemt, koopt betrouwbaarheid.
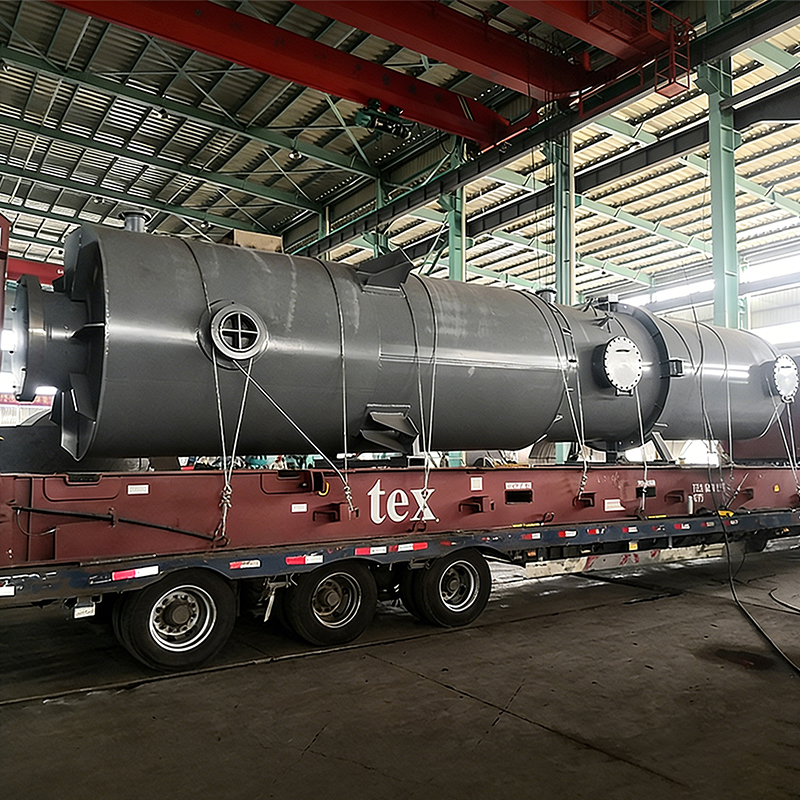
Wanneer reparatie geen zin meer heeft, wordt de beslissing tot vervanging bepaald door de plaats van de ketel in het proces. Afvalwarmteketels zijn geen verwisselbare producten; elke configuratie is afgestemd op een gasbron, een stofbelasting en een temperatuurprofiel. De onderstaande strook geeft een overzicht van de configuraties die het vaakst worden gespecificeerd in steenkoolchemische, metallurgische, energie- en ammoniakfabrieken.
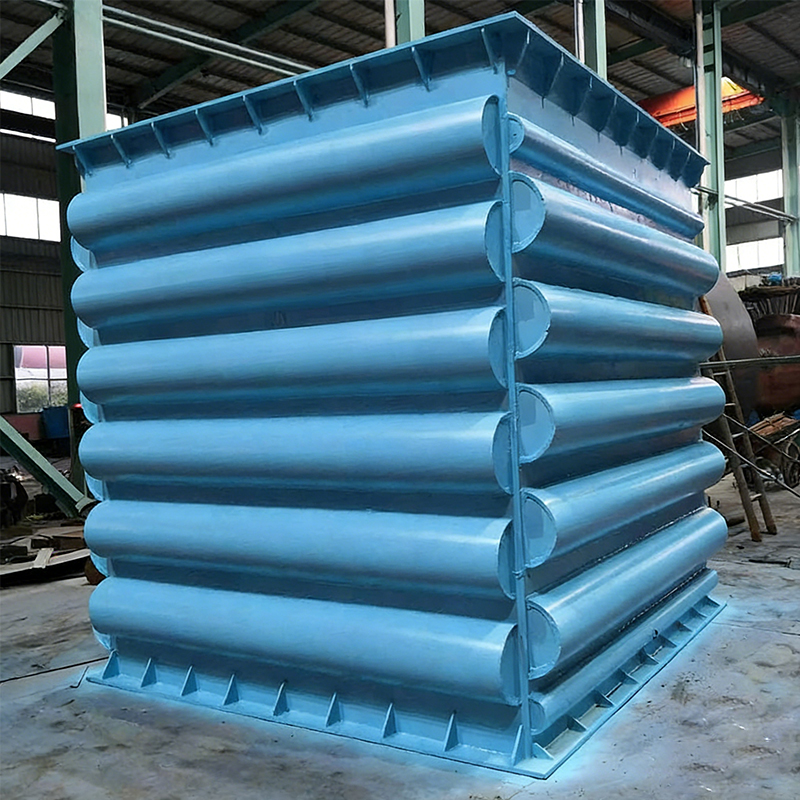 Cokesoven Rookgas Afvalwarmteketel De cokesoven rookgasafvalwarmteketel is een zeer efficiënt, energiebesparend apparaat dat speciaal is ontwikkeld voor de cokesindustrie. Het is gericht op het herstellen en benutten van de... Bekijk Product →
Stel voor elk van deze functies dezelfde vier vragen voordat u offertes aanvraagt. Wat is het ontwerpgasdebiet en temperatuurbereik bij de inlaat, inclusief verstoorde omstandigheden? Wat is de stofbelasting en de deeltjesgrootteverdeling bij de inlaat? Wat is het zwavel- en vochtgehalte, en dus het zuurdauwpunt dat de minimale metaaltemperatuur bepaalt? En bij welke turndown werkt de fabriek feitelijk, in tegenstelling tot het standaardbereik?
Leveranciersselectie is net zo belangrijk als configuratie. Een afvalwarmteketel is een drukvat met een warmteoverdrachtsoppervlak aan de gaszijde, dus de fabrikant heeft zowel een ketel- als drukvatkwalificatie nodig en praktische ervaring met de specifieke stof- en corrosieomgeving. Een leverancier die alleen warmtewisselaars met schoon gas heeft gebouwd, zal doorgaans de buisafstanden en het roetblazen te laag specificeren, en het eerste lek zal zich in het tweede bedrijfsjaar voordoen.
Stem de ketelconfiguratie af op de procespositie, de stofbelasting en het zuurdauwpunt voordat u prijzen vergelijkt – configuratiefouten kunnen niet worden gecorrigeerd door een korting.
Het grootste deel van de lekpreventie in een industriële ketel gebeurt in de tekenfase, niet in de onderhoudswerkplaats. Drie ontwerpbeslissingen doen het meeste werk: het houden van de metaaltemperatuur boven het zure dauwpunt, het kiezen van een verbindingsontwerp dat differentiële uitzetting tolereert, en het beperken van de gassnelheid in de eerste buizenrijen.
Dauwpuntcorrosie is het dominante mechanisme in economizers en luchtvoorverwarmers. Het technische antwoord is een gedocumenteerde marge tussen de minimale metaaltemperatuur en het berekende zuurdauwpunt, die over het hele werkingsbereik wordt gehandhaafd, inclusief omstandigheden met lage belasting. Een ketel die deze marge bij vollast aanhoudt, maar er bij veertig procent belasting onder zakt, zal nog steeds uitvallen, alleen langzamer.
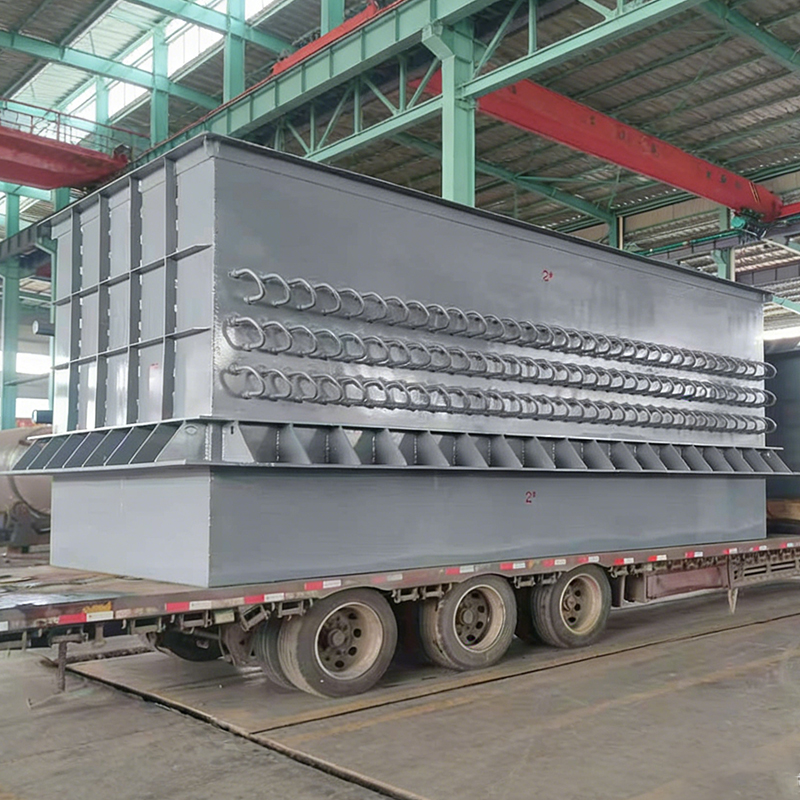
Waar conventionele gelaste economizer-verbindingen worstelen met hoge temperaturen, veel stof en corrosief condensaat, bieden hardgesoldeerde constructies een andere reeks compromissen. Een op nikkel gebaseerde hardgesoldeerde economizer maakt gebruik van een volledig gesoldeerde buis-naar-header-verbinding, waardoor de lange lasteen wordt verwijderd die fungeert als scheurinitiator bij cyclisch belaste verbindingen en zorgt voor een uniformer contact tussen buis en vin. Het vulmetaal is geselecteerd vanwege de corrosiebestendigheid en niet vanwege het lasgemak, en het resulterende oppervlak is bestand tegen het zure condensaat dat het koude uiteinde van een rookgastraject aantast.
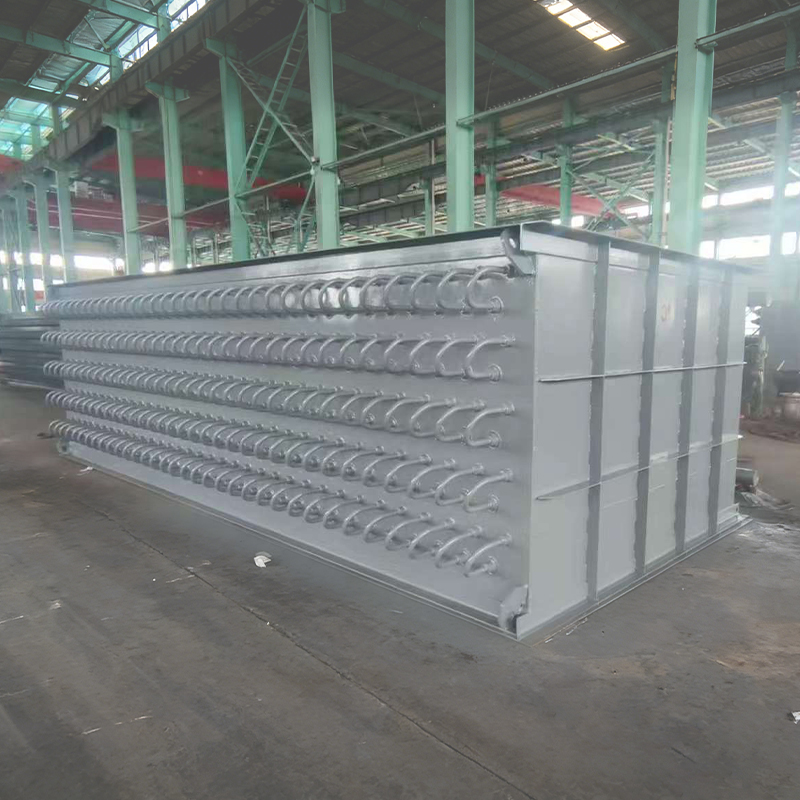 Op nikkel gebaseerde gesoldeerde economiser Op nikkel gebaseerde gesoldeerde economisers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Bekijk Product →
Als het eenvoudigweg nodig is om de verbrandingslucht te verwarmen met restwarmte van de rookgassen, is een luchtvoorverwarmer de economischere keuze, op voorwaarde dat de temperatuurmarge aan het koude uiteinde behouden blijft en de doorgangen aan de gaszijde gereinigd kunnen worden zonder de hele bank te demonteren. De keuze tussen deze twee moet volgen op basis van de rookgasanalyse, en niet op basis van de volgorde van de apparatuurcatalogus.
Erosie schaalt grofweg met de derde macht van de gassnelheid, dus de eerste rijen van een stoffige ketel moeten worden ontworpen voor een lagere snelheid dan de rest van de bundel. De plaatsing van de roetblazer is ook van belang: een blazer die jarenlang vanuit dezelfde hoek stoom naar dezelfde rij buizen stuurt, erodeert een voorspelbare lijn buizen, en het roteren van de volgorde tussen storingen is een goedkope manier om de slijtage te spreiden.
Aan de waterkant zijn de ontwerpdetails die lekken voorkomen minder glamoureus maar even doorslaggevend: correcte interne onderdelen van de trommel om overdracht van stoom te voorkomen, voldoende spuicapaciteit om opgeloste vaste stoffen onder controle te houden, en een ontluchter die daadwerkelijk zuurstof verwijdert in plaats van een ontluchter die alleen maar op het stroomschema aanwezig is. Problemen met de waterchemie verschijnen maanden later op het buisoppervlak en tegen die tijd is de schade al plaatselijke putjes.
Een gedocumenteerde koude-end temperatuurmarge en een verbindingsontwerp dat differentiële uitzetting tolereert, voorkomen meer lekkages dan welk onderhoudsregime dan ook kan repareren.
De beslissing moet worden genomen op basis van vier cijfers: gemeten wanddikte versus het minimaal vereiste, het aantal lekken in de huidige bedrijfsperiode vergeleken met de vorige, de resterende ontwerplevensduur van de drukdelen en de waarde van één dag productieverlies. Wanneer deze cijfers in verschillende richtingen wijzen, gebruik dan de onderstaande criteria.
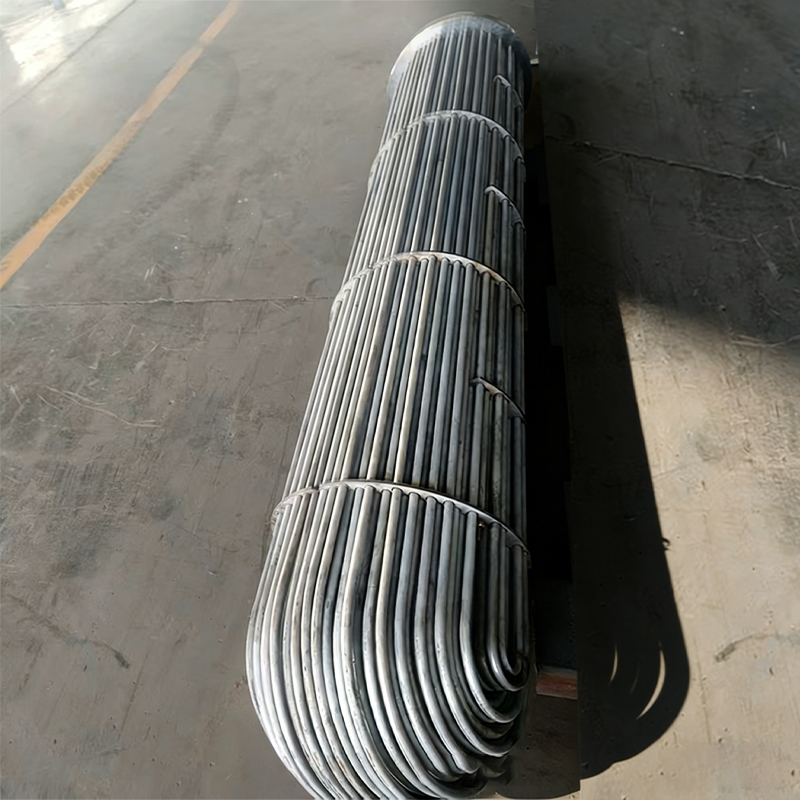 Shell en Tube-warmtewisselaar De Shell and Tube-warmtewisselaar is een typische en universele industriële warmtewisselaar. De kernstructuur bestaat uit een grote schaal (schaalzijde) waarin de buis is gehuisvest ... Bekijk Product →
| Reparatie ter plaatse wanneer | Plan vervanging wanneer |
|---|---|
|
|
De berekening van de terugverdientijd is de moeite waard om goed uit te voeren. Een lekkende economizer die de installatie dwingt een deel van het warmteoverdrachtsoppervlak te omzeilen, verhoogt de rookgasuitlaattemperatuur, en elke graad van verloren terugwinning vertaalt zich in extra brandstof per uur. Vermenigvuldig dat uurloon met de jaarlijkse bedrijfsuren, tel de kosten op van de ongeplande storingen die de huidige unit heeft veroorzaakt en vergelijk het totaal met de geleverde prijs van een vervangende bank inclusief installatie.
Bij veel eenheden met continu gebruik wordt de rekensom binnen twee tot drie jaar in het voordeel van vervanging omgezet, en dat is voordat er rekening wordt gehouden met het risico van een gedwongen uitval tijdens een piekproductieperiode. Bij units die een paar weken per jaar in bedrijf zijn, kan een reparatie ter plaatse met de juiste waterchemie tien jaar lang de rationele keuze blijven.
Nog een variabele die het vermelden waard is: de kosten van een reparatie van slechte kwaliteit. Een las die een hydrostatische test doorstaat maar een spanningsconcentratie bij de teen achterlaat, zal opnieuw falen, en de tweede mislukking kost meestal meer dan de eerste omdat deze zonder waarschuwing arriveert en vaak tijdens een productiecampagne.
Vervangen wanneer de lekfrequentie over meerdere oevers toeneemt en de wanddikte het minimum van de norm bedraagt; alleen repareren als het mechanisme bekend is en de resterende levensduur de volgende uitvalcyclus omvat.
Een gerepareerde ketel blijft alleen gerepareerd als de drie oorzaken van lekvorming binnen hun ontwerpbereik worden gehouden. De waterchemie regelt de mate van wandverlies van binnenuit, belastingswisselingen regelen de accumulatie van vermoeiingsschade bij verbindingen, en inspectie-intervallen bepalen of het volgende lek midden in de nacht door een technicus of door een ploegmedewerker wordt gevonden.
| Interval | Activiteit | Opnemen | Lekmechanisme aangepakt |
|---|---|---|---|
| Elke dienst | Controleer de stabiliteit van het vatniveau, de spuiwerking en eventuele zichtbare lekkage | Registreer metingen en observaties | Operationele excursies, huilende pakkingen |
| Dagelijks | Voedingswater pH, geleidbaarheid en opgeloste zuurstoftests | Trendgrafiek, niet alleen een waarde | Waterzijdige putcorrosie en onderafzettingscorrosie |
| Wekelijks | Controle rookgasuitlaattemperatuur en schoorsteenopaciteit | Temperatuur ten opzichte van de belastingbasislijn | Vroege buislekkage, vervuiling en bypass |
| Maandelijks | Thermische beeldvorming van behuizingen, flenzen en mangatdeuren terwijl ze warm zijn | Afbeeldingen ingediend tegen voorgaande maanden | Verbindings- en pakkinglekken vóór defect |
| Jaarlijkse storing | Ultrasone diktekartering van economiser- en luchtvoorverwarmerbanken | Raster-in kaart gebrachte metingen | Wandverdunning door corrosie en erosie |
| Jaarlijkse storing | Testen met kleurpenetratie of magnetische deeltjes van buis-tot-buisplaatlassen | Gezamenlijke records | Vermoeidheidsscheuren bij ingehouden gewrichten |
| Elke 3 tot 5 jaar | Volledige drukinspectie van onderdelen, testen van de hardheid van het kopstuk, meting van de slag van de uitzettingsvoeg | Gecertificeerd inspectierapport | Kruip, overmatige uitzetting, schade aan de behuizing |
Twee gewoonten maken deze intervallen effectief. De eerste is het vergelijken van metingen met een voor belasting gecorrigeerde basislijn in plaats van met een vaste alarmwaarde, omdat de meeste lekken zichzelf aankondigen als een kleine trendverandering lang voordat ze een drempel overschrijden. De tweede is het schrijven van de waterchemiecorrectie in dezelfde werkorder als de mechanische reparatie, zodat de oplossing en de oorzaak samen worden opgelost.
Belastingcycli verdienen specifieke aandacht. Bij elke opstart en uitschakeling wordt een volledige thermische cyclus toegepast op de buis-tot-buisplaatverbindingen, de headers en de expansie-elementen, en vermoeiingsschade stapelt zich op, ongeacht hoe zorgvuldig de reparatie is uitgevoerd. Het verminderen van het aantal onnodige cycli en het binnen de curve van de fabrikant houden van de oploopsnelheden kost niets en verlengt direct het interval tussen lekkages.
Trend de chemie en de uitlaatgastemperatuur wekelijks - een lekkende ketel verschijnt bijna altijd als een trendverandering, weken voordat deze als water op de vloer verschijnt.
Zodra de beslissing overgaat van reparatie naar vervanging, wordt de inkoopvraag praktisch: wie kan een drukonderdeel leveren dat in de bestaande kanalen past, voldoet aan de toepasselijke vereisten voor ketels en drukvaten en binnen de storingstermijn arriveert? Het antwoord is meestal een fabrikant van originele apparatuur in plaats van een algemene fabricagewerkplaats, en wel om drie redenen.
De eerste is kwalificatie. Een afvalwarmteketelbank is een drukgrenscomponent en de fabrikant heeft de ontwerp- en fabricagegoedkeuringen nodig die van toepassing zijn op uw rechtsgebied. In China betekent dat een licentie voor de productie van drukvaten van klasse drie voor huishoudelijk werk, en een ASME-stempel voor geëxporteerde apparatuur of internationaal gefinancierde projecten. Een algemene staalfabrikant kan dat onderdeel niet legitiem leveren, hoe concurrerend de offerte ook lijkt.
De tweede is proceskennis. Warmteoverdrachtoppervlakken aan de gaszijde falen op specifieke manieren in specifieke industrieën, en een fabrikant die cokesoven-, sinter- en zuurstofgeblazen toepassingen heeft geleverd, zal de erosie- en vervuilingspatronen al kennen. Die ervaring komt tot uiting in de buisafstanden, de plaatsing van de roetblazer, de verplaatsing van de dilatatievoegen en de temperatuurmarge aan het koude uiteinde, die allemaal onzichtbaar zijn op een overzichtstekening, maar doorslaggevend in gebruik.
De derde is de leveringsomvang. Voor het repareren of vervangen van een lek is doorgaans meer nodig dan alleen een bundel: er zijn kanaalaanpassingen, structurele ondersteuningen, isolatie, vuurvaste details, instrumentatie-aftakkingen en ondersteuning bij de inbedrijfstelling nodig. Door te werken met één enkele leverancier die ontwerpt, produceert, installeert en in bedrijf stelt, wordt het interfacerisico tussen drie of vier afzonderlijke aannemers weggenomen.
Vraag bij het beoordelen van potentiële leveranciers om bewijsmateriaal in plaats van claims: schriftelijke kwalificaties van drukvaten en ketels, de interne productieapparatuur die de haalbare gezamenlijke kwaliteit bepaalt, en een referentielijst van fabrieken die vergelijkbare gasomstandigheden gebruiken. Een fabrikant met zijn eigen soldeeroven, lamellenwikkelcapaciteit en productielijn voor warmtepijpen heeft directe controle over de verbindingen die de meeste cold-end-lekken veroorzaken, wat een aanzienlijk verschil is met een leverancier die deze bewerkingen uitbesteedt.
Voor internationaal opererende fabrieken moet het sourcinggesprek ook de documentatiepraktijk bevestigen: materiaalcertificaten, lasprocedurespecificaties en kwalificatierecords, niet-destructieve testrapporten, hydrostatische testcertificaten en as-built tekeningen. Deze documenten zijn waar een inspecteur om zal vragen, en het ontbreken ervan kan de inbedrijfstelling vertragen lang nadat de apparatuur ter plaatse is aangekomen.
Ten slotte moet de prijs worden beoordeeld op basis van de totale kosten, inclusief de geleverde warmteterugwinningsprestaties, het verwachte interval tussen onderhoudsinterventies en de responstijd van de leverancier voor reserveonderdelen. Een goedkopere bundel die het koude uiteinde binnen achttien maanden dichtstopt met corrosieproducten is helemaal niet goedkoper.
Koop drukonderdelen van een gekwalificeerde ketel- en drukvatfabrikant met eigen gezamenlijke productie; documentatie en verbindingskwaliteit kunnen na levering niet worden geïnspecteerd in het werk van een onderaannemer.
Bij honderden inspectie- en reparatiewerkzaamheden komen dezelfde vijf fouten steeds weer voor. Ze zijn allemaal goedkoop om te vermijden en duur om te herhalen.
Elk van deze fouten heeft een kortetermijnlogica: tijdsdruk, budgetdruk, een uitvalperiode die al aan het verschuiven is. Het probleem is dat de kosten van de fout op het volgende onderhoudsbudget terechtkomen, vaak tijdens een productiecampagne waarin de fabriek zich het minst een ongeplande stop kan veroorloven.
Een eenvoudige discipline lost de meeste problemen op: voordat een reparatie wordt afgesloten, moet u het mechanisme, de reparatiemethode, de meting die deze rechtvaardigt en de operationele verandering die herhaling voorkomt, vastleggen. Tien minuten documentatie aan het einde van een reparatie is de goedkoopste betrouwbaarheidsinvestering die voor een fabriek beschikbaar is.
Elke lekreparatie moet worden afgesloten met een geregistreerd mechanisme en een overeenkomstige operationele wijziging – anders wordt hetzelfde lek eenvoudigweg op een latere datum gepland.
Twee pagina's die de moeite waard zijn om open te houden terwijl een beslissing over reparatie of vervanging wordt voorbereid:
Beide pagina's gaan uit van hetzelfde uitgangspunt als dit artikel: begrijp het mechanisme en kies vervolgens de apparatuur.
Goede inkoopbeslissingen beginnen met een duidelijk faalmechanisme: breng de gasanalyse, de diktekaart en de lekgeschiedenis naar het eerste leveranciersgesprek.
Het repareren van een lekkende ketel is een beslissingsreeks, geen enkele taak. Identificeer de locatie, bevestig het mechanisme, kies een reparatie die de oorzaak wegneemt en noteer de operationele verandering die ervoor zorgt dat het probleem niet terugkeert. Wanneer de diktegegevens en de lekfrequentie aangeven dat de unit klaar is, behandel de vervanging dan als een technisch project met een procespositie, een stofbelasting en een zuurdauwpunt, en specificeer de apparatuur op basis van die cijfers in plaats van op basis van een cataloguspagina.
Installaties die deze volgorde volgen, zien doorgaans minder lekkages, kortere uitval en een langer interval tussen grote interventies. Planten die het water opjagen in plaats van het mechanisme zien hetzelfde lek opnieuw, meestal kort na de volgende herstart, en meestal op het minst geschikte moment van het productiejaar. Het verschil tussen de twee is niet het budget; het is de volgorde waarin de vragen worden gesteld.
Vraag naar het mechanisme vóór de methode, en naar het ontwerp vóór de prijs – die volgorde alleen al voorkomt de meeste herhaalde ketellekken.
Wij helpen u op weg naar succes.

Maqiao North Hightech industriële agglomeratiezone, Jingjiang City, Taizhou City, provincie Jiangsu

+86-18752676699 / +86-13961025664