English
Nieuws
Thuis / Nieuws / Industrie nieuws / Ketelveiligheidsklep lekt: oorzaken, diagnose en oplossingen voor installaties

+86-13961025664
Als een veiligheidsklep van de ketel lekt, beschouw deze dan als een defect op de drukgrens en niet als huishoudelijk overlast. De klep is de laatste mechanische barrière die tussen een vat onder druk en een overdruksituatie staat, en een klep die continu stoom doorlaat, is al geen betrouwbare barrière meer. De zichtbare pluim is het einde van een reeks gebeurtenissen die gewoonlijk weken eerder begon, toen het eerste microscopisch kleine stoompad zich opende tussen de schijf en de zitting.
De praktische conclusie staat voorop, want die bepaalt alles wat je daarna doet. Sluit de stekker niet aan, knevel hem niet, bedraad de hendel niet naar beneden en laat hem niet geïsoleerd achter een gesloten stroomopwaartse blokkeerklep. Isoleer slechts lang genoeg om een goede interventie te plannen, tag het, registreer het symptoom en ga dan direct naar twee parallelle sporen: ontdek waarom het lekt en bevestig of de klep opnieuw kan worden gecertificeerd of moet worden vervangen.
Er is nog een tweede conclusie die net zo belangrijk is. De meeste lekkende ontlastkleppen zijn slachtoffers en geen boosdoeners. Ze lekken omdat de ingestelde drukmarge te klein is, omdat de inlaatleiding te klein is, omdat de veer na jaren bij hoge temperatuur is ontspannen of omdat zich kalk en stof uit het rookgastraject op de zitting hebben verzameld. Vervang de klep zonder deze omstandigheden te corrigeren en de nieuwe zal volgens hetzelfde schema lekken.
Dit artikel behandelt het afdichtingsmechanisme, de vier verschillende dingen die fabrieksteams 'lekken' noemen, de hoofdoorzaken gerangschikt naar hoe vaak ze voorkomen in opengesneden kleppen, een stapsgewijze velddiagnose, de beslissing om te repareren of te vervangen, trim- en materiaalkeuze voor rookgassen met hoge temperaturen en veel stof, installatiefouten, inspectieplanning en de aanschafvragen die voorkomen dat het probleem wordt ontworpen in de volgende restwarmteketel.
Een veerbelaste veiligheidsklep houdt de druk vast met een verrassend klein contactoppervlak. De schijf rust op de zitting met een smalle, overlappende band van metaal-op-metaal contact, belast door een veer waarvan de kracht is gekalibreerd om te openen bij een specifieke druk. Alles stroomopwaarts van die contactband, en alles wat de schijf daarop uitgelijnd houdt, behoort tot de afdichtingsketen. Er ontstaat een lek wanneer een enkele schakel in de keten afdrijft.
De ketting bestaat uit vijf schakels. De eerste is het schijf- en zittingpaar, dat de daadwerkelijke afdichting verzorgt. De tweede is de geleider en de stuurpen, die de schijf concentrisch houden met de zitting, zodat de belasting gelijkmatig wordt verdeeld. De derde is de veer, die de ingestelde druk definieert en gedurende duizenden thermische cycli binnen de tolerantie moet blijven. De vierde is de motorkap en, indien aanwezig, de balg, die de veer isoleren van het proces en de tegendruk op de schijf beheersen. De vijfde is het inlaatmondstuk en het lichaam, dat stroom naar de klep moet leveren zonder een overmatige drukval.
Bij een ketel of restwarmteketel wordt de afdichtingsketen voortdurend aangevallen. Stoom bij 250 tot 450 graden Celsius veroorzaakt een differentiële uitzetting tussen de schijf en de zitting, die beide meestal zijn gemaakt van verschillende legeringen of op zijn minst verschillende sectiediktes. Bij elk opstarten en afsluiten spant de veer. Elk uur op temperatuur ontspant het een beetje meer. Stof, ijzeroxide en condensaatzouten reizen met het rookgas mee en vinden de enige plaats waar de speling in microns wordt gemeten.
Dit is de reden waarom de mislukking eerder progressief dan onmiddellijk is. Een stoel die een paar gram stoom per uur doorlaat, is al beschadigd. Oververhitte stoom versnelt door een opening van een paar micron met een snelheid die dicht bij de geluidssnelheid ligt, en die straal erodeert het zittingvlak en het schijfvlak binnen enkele uren na de eerste passage. Een lek dat begon als een gefluister, eindigt als een zichtbare pluim en een ingekerfde stoel die vervangen moet worden in plaats van gelept.
| Onderdeel | Rol bij afdichting | Hoe het bijdraagt aan lekkages |
|---|---|---|
| Schijf en zitting | Primaire metaal-op-metaal afdichtingsband | Nicks, draadtrekken, erosiegroeven, thermische vervorming, aanslag ingebed in de contactband |
| Gids en stam | Houd de schijf concentrisch en gelijkmatig belast | Vreten, corrosieproducten in de geleidingsspeling, excentrische belasting die één zijde van de stoel opent |
| Lente | Definieert de insteldruk en de herplaatsingskracht | Ontspanning bij temperatuur, corrosieputjes, verkeerde veer geïnstalleerd na een eerdere reparatie |
| Motorkap en balg | Isoleer de veer en balanceer de tegendruk | Balg gescheurd, motorkappakking lekt, stoom komt uit de verbinding |
| Inlaatmondstuk en lichaam | Levert volledige stroom met minimale drukval | Vervuiling, kalkaanslag, een inlaatleiding die kleiner is dan de klepinlaat, turbulentie door een nauwe elleboog |
Plantteams gebruiken één woord voor vier verschillende fysieke aandoeningen, en dat is waar de diagnose meestal fout gaat. Een klep die net onder de ingestelde druk suddert, verkeert niet in dezelfde staat als een klep die bij normale bedrijfsdruk een zichtbare pluim doorlaat, en geen van beide is hetzelfde als een pakking die huilt bij de motorkapverbinding. Elke handtekening heeft een andere oorzaak, een andere urgentie en een andere remedie.
Sudderen is het mildste en wordt het meest genegeerd. De klep begint een dunne, hoge stroom af te geven wanneer de ketel nadert maar de ingestelde druk niet bereikt. Het is vaak hoorbaar voordat het zichtbaar is. Daarom weten operators die in de buurt van de trommel werken dit al lang voordat onderhoud plaatsvindt. Sudderen is een waarschuwing dat de marge tussen werkdruk en insteldruk te klein is geworden, of dat de veer voldoende is ontspannen om het effectieve ploffpunt te verlagen.
Stoellekkage is een ander verhaal. De klep laat stoom door bij normale werkdruk en produceert een zichtbare pluim of een continu gesis dat nooit stopt. Tegen de tijd dat dit wordt opgemerkt, is de stoel vrijwel altijd beschadigd en verloopt de schade snel. Het condenswater is subtieler: tijdens het opstarten verzamelt zich water op de zitting en druppelt uit de uitlaat, wat er alarmerend uitziet, maar vaak verdwijnt zodra de klep op temperatuur is.
Ten slotte zijn gewrichtslekkage en het niet opnieuw plaatsen na een handmatige lifttest afzonderlijke gebeurtenissen. Een huilende motorkappakking of uitlaatflens is een probleem met de bouten of de pakking, geen probleem met de zitting. Een klep die open blijft nadat de hefhendel is losgelaten, heeft een mechanisch bindingsprobleem in de geleider of steel. Het verwarren van deze vier gevallen leidt tot onnodige revisies, of erger nog, tot een echt lek in de stoel dat als condensaat wordt afgedaan.
| Handtekening | Hoe het er in het veld uitziet | Meest waarschijnlijke oorzaak | Onmiddellijke actie |
|---|---|---|---|
| Sudderen | Zwak hoog fluitsignaal net onder de ingestelde druk, geen zichtbare stoom | Bedrijfsdruk te dichtbij de ingestelde druk, thermische kruip van de schijf, ontspannen veer | Verlaag de bedrijfsdruk, registreer de druktrend en plan een revisie bij de volgende gelegenheid |
| Lekkage van de stoel | Continu zichtbare pluim of gestaag gesis bij normale bedrijfsdruk | Vuil of kalkaanslag op de zitting, beschadiging van de zitting, draadtrekken | Isoleer, label en revisie de klep; neem aan dat de stoel werk nodig heeft |
| Gezamenlijke lekkage | Er komt stoom langs de motorkap, de uitlaatflens of de verbinding tussen carrosserie en motorkap | Degradatie van de pakking, ongelijkmatig aanhaalmoment van de bout, thermische cycli van de verbinding | Draai opnieuw vast volgens de specificatie wanneer deze is afgekoeld, of vervang de pakking tijdens de volgende uitschakeling |
| Het lukt niet om opnieuw te zitten | De klep blijft open nadat de hefhendel wordt losgelaten | Vreten of vuil in de geleider, verbogen steel, vervormde schijf | Isoleer de klep, forceer de hendel niet en verwijder deze voor inspectie |
Gegevens over de hoofdoorzaken uit de onderhoudsgegevens van installaties zijn nooit perfect uniform, omdat verschillende locaties dezelfde storing op verschillende manieren classificeren. Toch is het patroon dat ontstaat wanneer lekkende kleppen worden verwijderd, opengesneden en gefotografeerd consistent genoeg om bruikbaar te zijn. Voor cokesfabrieken, sinteren, elektriciteitscentrales, metallurgie en chemische fabrieken zijn dezelfde zes verklaringen verantwoordelijk voor bijna elk gemeld geval. De onderstaande verdeling is een samenstelling van de storingsclassificaties zoals deze verschijnen op inspectierapporten nadat de klep in een werkplaats is geopend. Het is geen statistisch onderzoek en moet niet worden gelezen als een vaste wet. Het is een triagebevel, een praktische rangschikking van waar het fysieke bewijsmateriaal het vaakst naar verwijst.
Vreemde stoffen op de stoel vormen de grootste categorie, en ook de meest vermijdbare. Bij rookgastoepassingen is het afval zelden een vreemd voorwerp in de letterlijke zin van het woord. Het gaat om ijzeroxideaanslag die van de oververhittings- of economizerbuizen is afgespat, stof dat door een bypass wordt gevoerd, lasslakken die tijdens de constructie in de trommel zijn achtergebleven, of chemische afzettingen uit de behandeling die zich ophopen op het heetste oppervlak van de stoomruimte. Omdat de klep zich op het hoogste punt van het vat of de header bevindt, verzamelt hij alles wat de stoom vervoert. Als er eenmaal een deeltje tussen de schijf en de zitting zit, kan de klep niet meer sluiten op een volledig contactband, en de resulterende straal voltooit de klus binnen enkele uren.
Schade aan zitting en schijf komt op de tweede plaats, en is meestal het gevolg van de eerste categorie en niet een onafhankelijke gebeurtenis. De opengesneden kleppen vertonen de karakteristieke erosiegroef die radiaal over het zittingvlak loopt, vaak met een bijpassende markering op de schijf. Schade van dit type kan niet in het veld worden uitgewist als deze eenmaal groter is dan ongeveer een halve millimeter diepte; de stoel moet opnieuw worden bewerkt of de bekleding moet worden vervangen.
Ingestelde drukdrift en veerontspanning komen op de derde plaats, en deze categorie is zwaar oververtegenwoordigd bij hoge temperaturen. Een veer die meerdere jaren op 400 graden Celsius leeft, verliest vrije lengte, en een kortere veer opent bij een lagere druk. De klep gaat dan sudderen, gaat eerder omhoog dan het typeplaatje doet vermoeden en slijt sneller. Dit is de reden waarom de druk op het typeplaatje en de daadwerkelijke plopdruk vijf tot tien procent kunnen verschillen bij oude kleppen die nooit opnieuw zijn gecertificeerd.
Installatie- en tegendrukproblemen nemen nog een aanzienlijk deel voor hun rekening. Een inlaatpijp die één maat kleiner is dan de inlaat van de klep, een scherpe elleboog binnen een paar diameters van de klep, of een uitlaatpijp die een opgebouwde tegendruk ontwikkelt boven tien procent van de ingestelde druk, zullen allemaal klapperen veroorzaken, en klapperen vernietigt een zitting sneller dan bijna iets anders. De klep gaat omhoog, klapt dicht en gaat weer omhoog, en de herhaalde impact vervormt het schijfvlak.
Sudderen en thermische kruip staan in het midden van de lijst omdat ze meestal een symptoom zijn van een dunne drukmarge in plaats van een onafhankelijke storing. Wanneer de bedrijfsdruk van de ketel wordt ingesteld op vijfennegentig procent van de insteldruk van de overdrukklep, wordt de klep gevraagd te werken op de rand van zijn herplaatsingsvermogen, en de kleinste hoeveelheid thermische vervorming bij de zitting zal een doorgang veroorzaken.
Een onjuiste maatvoering of verkeerde selectie is in absolute cijfers de kleinste categorie, maar het duurst om te corrigeren. Een klep die is gedimensioneerd voor een brandgeval dat nooit voorkomt, of met een bekledingsmateriaal dat is geselecteerd voor droge stoom maar is geïnstalleerd in natte, corrosieve omstandigheden, zal falen volgens een schema dat niets te maken heeft met de onderhoudskwaliteit. De les uit de ranglijst is duidelijk: driekwart van alle lekkages wordt veroorzaakt door vuil, de staat van de zitting en het veergedrag, en ze reageren alle drie op een combinatie van de juiste ingestelde drukmarge, schone stoom bij de klepinlaat en een gedisciplineerd hercertificeringsinterval.
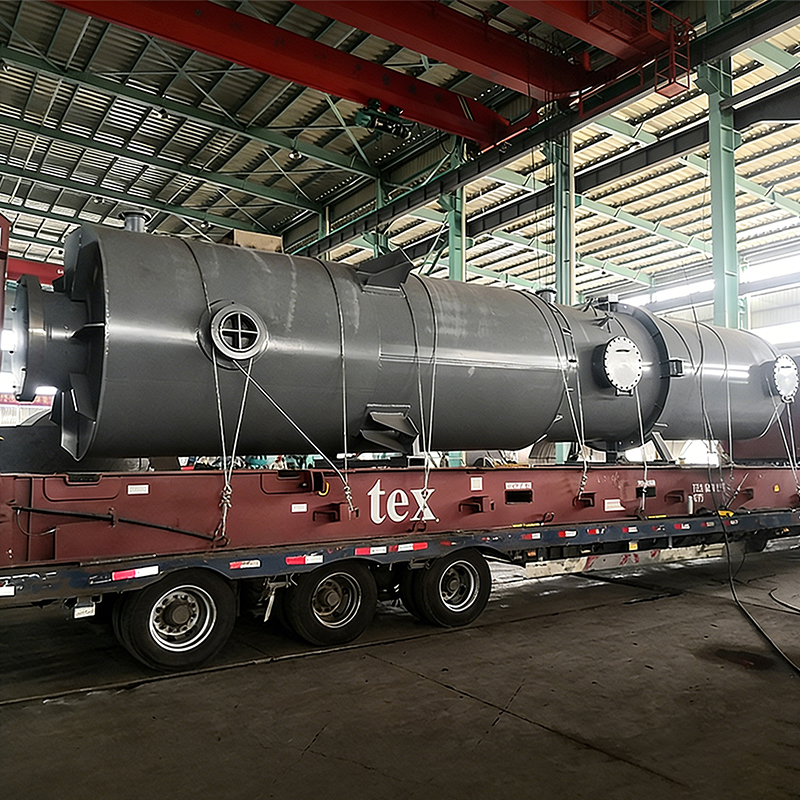
 Cokesoven Rookgas Afvalwarmteketel De cokesoven rookgasafvalwarmteketel is een uiterst efficiënt, energiebesparend apparaat dat speciaal is ontwikkeld voor de cokesindustrie. Het is gericht op het herstellen en benutten van de... Bekijk Product →
Een conventionele gestookte ketel produceert stoom met een relatief stabiele snelheid, met een brandstoftoevoer die kan worden bijgesneden en een trommeldruk die een voorspelbare curve volgt. Een restwarmteketel heeft die luxe niet. De warmtebron is een procesrookgas waarvan de temperatuur, stroming en stofbelasting worden ingesteld door een stroomopwaartse oven, een sinterlijn, een cokesovenbatterij of een converter, en geen van deze processen wordt aangepast voor het gemak van de ketel.
Dat verschil is direct zichtbaar bij de ontlastklep. Snelle belastingsveranderingen veroorzaken drukschommelingen, en elke schommel brengt de schijf dichter bij het stoelliftpunt. Thermische cycli van de trommel en de oververhitter produceren een differentiële uitzetting waardoor het inlaatmondstuk buigt. Het rookgas van cokesovens vervoert teer-, stof- en zwavelverbindingen. Sintergas vervoert fijn ijzerhoudend stof dat zich als een schuurmiddel gedraagt. Door zuurstof geblazen convertorgas heeft zeer hoge temperaturen en een intermitterende werking. Elk van deze omstandigheden tast een andere schakel in de zeehondenketen aan.
Het stofprobleem wordt het meest onderschat. Een afvalwarmteketel die warmte terugwint uit een vuile gasstroom moet de inlaat van de ontlastklep beschermen tegen de overdracht van deeltjes, meestal door de klep aan de stoomzijde van het vat te houden waar deze hoort en door ervoor te zorgen dat de stoomscheidingsapparatuur stroomopwaarts zijn werk doet. Wanneer de zuiverheid van de stoom afneemt, wordt de klep het laatste filter in het systeem, en hij betaalt die rol met zijn zitting.
Bedrijven die ontwerpen en bouwen apparatuur voor het terugwinnen van industriële rookgasafvalwarmte want verkooksingen, sinteren, metallurgie en chemische fabrieken werken elke dag onder deze omstandigheden. Een rookgasafvalwarmteketel van een cokesoven is bijvoorbeeld ontworpen rond een specifieke gassamenstelling, een specifieke stofbelasting en een specifiek belastingsprofiel, en de specificatie van de overdrukklep moet worden afgeleid van diezelfde parameters in plaats van gekopieerd van een standaard stoomtrommel. Dezelfde logica is van toepassing op het stoomzuiverheidsdoel, de interne onderdelen van de trommel en de spui-opstelling, die uiteindelijk allemaal bepalen hoe lang de ontlastklep dicht blijft.
Er is nog een factor die specifiek is voor afvalwarmteketels en vaak over het hoofd wordt gezien. Omdat de warmtebron blijft draaien, zelfs als de vraag naar stoom wegvalt, worden deze ketels vaak met een lage belasting en een brede drukband bedreven, en wordt van de ontlastklep gevraagd een veel groter aantal kleine drukschommelingen te doorstaan dan een met basislast gestookte ketel. Vermoeidheid bij de contactband van de zitting is daarom cumulatief en een inspectie-interval gekopieerd van een conventionele ketel zal te lang zijn.
De diagnose moet een vaste volgorde volgen, omdat elke stap een oorzaak wegneemt of naar de volgende meting verwijst. Doorgaan naar de klep zelf is de meest voorkomende fout: teams verwijderen de klep, zoeken een gemarkeerde zitting, polijsten hem, installeren hem opnieuw en zien hem drie weken later opnieuw lekken omdat de echte oorzaak een te kleine inlaatleiding was of een tegendrukprobleem op de uitlaat.
Er zijn verrassend weinig metingen die er toe doen, en ze kunnen allemaal worden uitgevoerd met standaard werkplaatsuitrusting. De truc is om ze in een vaste volgorde te nemen en op te schrijven, omdat het patroon van twee of drie kleppen in dezelfde installatie meestal een systeemprobleem aan het licht brengt in plaats van drie onafhankelijke klepstoringen.
| Controleer | Methode | Doel | Wat een afwijking aangeeft |
|---|---|---|---|
| Bedrijfsdruk versus insteldruk | DCS-trend vergeleken met het typeplaatje | Bedrijfsdruk op of onder 90 procent van de ingestelde druk | Een dunne marge die sudderen en voortijdige lift veroorzaakt |
| Inlaatdrukdaling | Meet bij het vat en bij de klepinlaat | Niet meer dan 3 procent van de ingestelde druk | De inlaatleiding of het mondstuk zijn te klein, waardoor klapperen ontstaat |
| Opgebouwde tegendruk | Bereken vanaf de persleiding, of meet tijdens een lifttest | Niet meer dan 10 procent van de ingestelde druk | De uitlaatpijp is te klein of geblokkeerd, waardoor een onstabiele lift ontstaat |
| Carrosserie- en motorkaptemperatuur | Infraroodthermometer of contactthermokoppel | Binnen de nominale trimtemperatuur | Verkeerd trimmateriaal of een onverwachte oververhitting |
| Zitdichtheid | Werkplaatstestbank of hotpop-test | Geen zichtbare lekkage bij 90 procent van de ingestelde druk | Schade aan de stoel, ingebed vuil of vervorming |
| Lente free length | Meting van de schuifmaat volgens de tekening | Binnen de tolerantie van de fabrikant | Ontspanning na langdurig gebruik bij verhoogde temperatuur |
| Rechtheid van de stuurpen en speling van de geleider | Meetklok op een vlakplaat, visuele inspectie | Binnen de tekeningspecificatie | Binding die het volledig opnieuw plaatsen na een lift voorkomt |
De drie meest voorkomende omstandigheden veroorzaken een lek dat er van een afstand hetzelfde uitziet, maar zich van dichtbij heel anders gedraagt. Sudderen is een probleem met de drukmarge. Schade aan de stoel is een mechanisch probleem. Insteldrukdrift is een kalibratieprobleem. De juiste reparatie voor de één is de verkeerde reparatie voor de ander, en een werkplaats die een stoel rept zonder de veer te meten, zal binnen een maand een klep retourneren die weer lekt.
De eenvoudigste manier om ze te scheiden is door te kijken hoe het lek reageert op een verandering in de keteldruk. Een sudderklep wordt stil als de keteldruk een paar procent daalt, omdat de schijf zich weer vastzet zodra de hefkracht onder de veerbelasting komt. Een klep met een beschadigde zitting laat bij elke druk stoom door, omdat de contactband niet langer continu is. Een klep met een afwijkend instelpunt gedraagt zich maandenlang normaal en gaat dan veel eerder open dan het typeplaatje doet vermoeden, vaak tijdens een routinematige opstart.
| Kenmerkend | Sudderen | Schade aan de stoel | Drukdrift instellen |
|---|---|---|---|
| Wanneer stoom voorbijgaat | Alleen wanneer de druk het instelpunt nadert | Bij elke druk, inclusief normale werkdruk | Plotseling, na een drukgebeurtenis of een lange pauze |
| Geluid | Hoge fluittoon, met tussenpozen | Aanhoudend gesis, soms een laag gebrul | Normaal popgeluid, maar op de verkeerde druk |
| Reactie op lagere keteldruk | Lekkage stopt | Het lek blijft bestaan | Niet van toepassing tot de volgende lift |
| Uiterlijk op de stoel | Licht polijsten, geen groef | Radiale erosiegroef, bijpassende schijfmarkering | Zitting vaak schoon en onbeschadigd |
| Lente condition | Meestal binnen tolerantie | Meestal binnen tolerantie | Vrije lengte onder specificatie |
| Correcte remedie | Vergroot de drukmarge, certificeer de klep opnieuw | Bewerk of vervang de zitting en schijf, certificeer opnieuw | Vervang de veer en certificeer opnieuw op een testopstelling |
Een vierde aandoening verdient vermelding omdat deze vaak ten onrechte wordt gediagnosticeerd als stoelschade. Vuil of kalkaanslag op de stoel veroorzaakt een lek dat plotseling ontstaat, meestal binnen enkele uren na het opstarten, een roetblaascyclus of een verstoring van de waterchemie. Wanneer de klep wordt verwijderd, wordt het zittingvlak vaak vrijwel intact aangetroffen onder de afzetting. Schoonmaken, de veer controleren en de klep opnieuw certificeren is meestal voldoende, op voorwaarde dat de stroomopwaartse bron van het vuil wordt aangepakt.
Temperatuur is de diagnose die alle vier met elkaar verbindt. Een klep die warmer wordt dan de trimwaarde, zal kruipen, ongeacht of de trim uit 13 procent chroomstaal of een geharde legering bestaat, en de kruip komt tot uiting in de vorm van een vervormde schijf of een zitting die niet langer past bij de geleidingsas. Als uit metingen van de lichaamstemperatuur blijkt dat de klep regelmatig boven het nominale bereik ligt, is de juiste reactie een materiële verandering en niet een frequenter hercertificeringsinterval.
 Sinterende afvalwarmteketel op het hoofdrookgaskanaal De Sinterafvalwarmteketel op het hoofdrookgaskanaal is een energiebesparend apparaat dat in het hoofdkanaal aan het uiteinde van de sintermachine wordt geïnstalleerd om de was terug te winnen... Bekijk Product →
Als de klep eenmaal op de bank staat, gaat de beslissing meestal over de kosten en doorlooptijd en niet over de technische haalbaarheid. De meeste stoelschade kan worden gerepareerd, de meeste veren kunnen worden vervangen en de meeste carrosserieën kunnen opnieuw worden gecertificeerd, op voorwaarde dat de originele trim- en capaciteitsgegevens beschikbaar zijn. De moeilijke gevallen zijn kleppen zonder documentatie, kleppen waarvan de behuizing barsten of ernstige corrosie vertoont, en kleppen die zijn aangepast op manieren die niet kunnen worden geverifieerd.
Doorlooptijd is de variabele die de meeste onderhoudsplanners overrompelt. Een routineronde en hercertificering kunnen binnen enkele dagen worden afgehandeld bij een gekwalificeerde werkplaats. Een volledige vervanging van de bekleding met een nieuwe stoel en schijf duurt gewoonlijk één tot drie weken. Een gloednieuwe klep met een specifieke trim, een balg en een gecertificeerde capaciteitstest duurt doorgaans vier tot twaalf weken, en langer als het materiaal een legering op nikkelbasis is. Op een sinterlijn waar de overdrukklep de laatste barrière is op een afvalwarmteketel die warmte terugwint uit het hoofdrookgaskanaal, moet die doorlooptijd worden gepland in plaats van ontdekt tijdens een storing.
Er is ook een nalevingsdimensie die in de meeste rechtsgebieden zwaarder weegt dan de kosten. Een veiligheidsklep op een ketel maakt deel uit van de beschermde drukgrens en de capaciteit, insteldruk en certificering moeten traceerbaar zijn. Een klep die is gerepareerd zonder testrapport, of waarvan de veer is vervangen door een niet-geverifieerd onderdeel, is niet alleen een onderhoudsrisico; het is een documentatieprobleem dat bij de eerstvolgende wettelijke keuring naar boven zal komen.
| Conditie gevonden | Aanbevolen actie | Typische doorlooptijd | Risico bij uitstel |
|---|---|---|---|
| Licht polijsten of een ondiepe markering onder de 0,5 mm | Polijst de stoel, vervang de pakkingen, certificeer en label opnieuw | Meerdere dagen | Het lek keert binnen enkele weken terug als de stroomopwaartse puinbron niet wordt gecorrigeerd |
| Diepe erosiegroef of een gegroefd schijfvlak | Bewerk of vervang de zitting en schijf, certificeer opnieuw | Eén tot drie weken | Erosie versnelt en het lichaam kan onherstelbaar worden |
| Lente free length out of tolerance or corroded | Vervang de veer door een gecertificeerd onderdeel en certificeer opnieuw | Eén tot twee weken | Vroege of late opening, verlies van de overdrukbeschermingsmarge |
| Carrosserie- of motorkapscheuren, ernstige corrosie of onbekende bekleding | Vervang de klep door een gedocumenteerd equivalent | Vier tot twaalf weken | Verlies van overdrukbeveiliging en een conformiteitsbevinding |
| Klep ruim vijftien jaar oud zonder reparatiegeschiedenis | Vervangen door een volledig gedocumenteerde nieuwe klep | Vier tot twaalf weken | Onbekende capaciteit en setpoint, herhaalde noodwerkzaamheden |
Wat de beslissing ook is, één regel is de moeite waard om te houden. Wanneer een fabriek een reserveklep op de plank heeft, moet de reserveklep qua insteldruk, capaciteit en trim identiek zijn aan de geïnstalleerde eenheid, en moet deze opnieuw worden gecertificeerd volgens hetzelfde schema als de geïnstalleerde kleppen. Een reserveonderdeel dat al vijf jaar in een magazijn ligt met een onbekende veer is geen reserveonderdeel; het is een tweede probleem dat wacht op installatie.
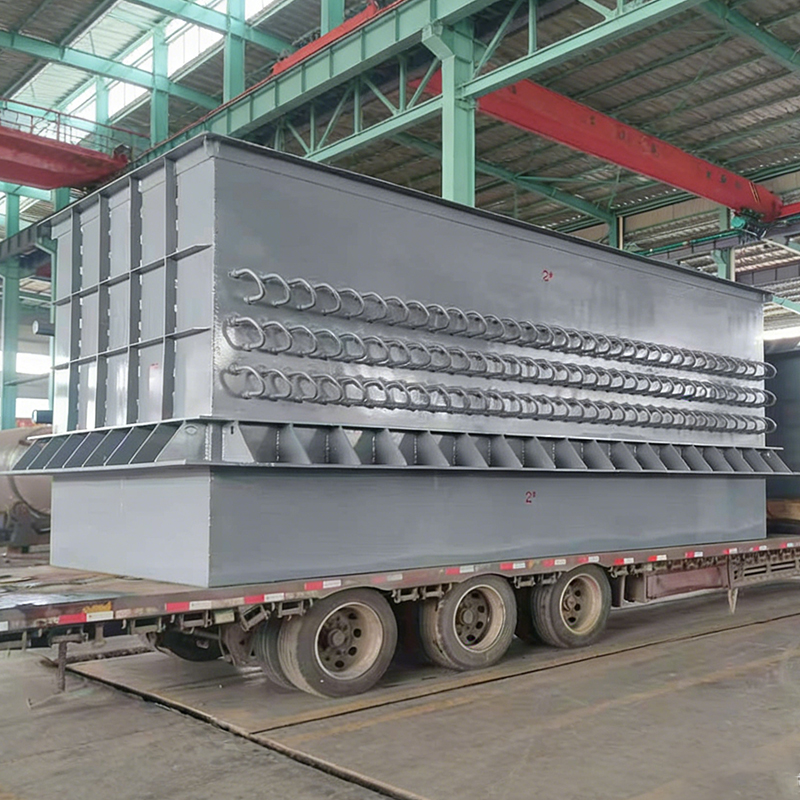
 Op nikkel gebaseerde gesoldeerde economiser Op nikkel gebaseerde gesoldeerde economisers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Bekijk Product →
Bij materiaalkeuze wordt een probleem met de ontlastklep een technisch probleem in plaats van een onderhoudsprobleem. Een trim die perfect geschikt is voor droge verzadigde stoom van 200 graden Celsius zal kruipen, galmen en lekken in oververhitte stoom van 400 graden Celsius, en dezelfde klep die aan de rookgaszijde wordt geïnstalleerd, zal bij de geleider en de veerkamer corroderen lang voordat de zitting ervan verslijt.
Het temperatuureffect op veren is het minst zichtbaar en het meest onderschat. Veerontspanning is een langzaam kruipproces, en de snelheid ervan verdubbelt grofweg voor elke vijftien tot twintig graden extra temperatuur binnen het werkingsbereik van typische verenstaalsoorten. Een klep die twintig graden heter wordt dan de ontwerpaanname, zal binnen een fractie van de verwachte levensduur zijn instelpunt verliezen, en dat in stilte, zonder enig zichtbaar teken, totdat de knallende druk wordt gemeten.
Corrosie volgt dezelfde logica. Chloriden en zwavelverbindingen in cokesovengas en in sommige sintergasstromen tasten de roestvrijstalen bekleding aan bij de geleidingsoppervlakken en bij de contactband van de zitting. Waar zich tijdens het opstarten condensaat kan vormen, transporteert natte stoom deze verbindingen rechtstreeks naar de stoel. Zodra putvorming begint bij de zittingband, kan de klep niet meer sluiten op een doorlopende contactlijn, en geen enkele mate van leppen zal een oppervlak herstellen dat chemisch wordt aangetast terwijl de ketel draait.
Dezelfde materiaaldiscipline die de drukdelen van een afvalwarmteketel regelt, geldt ook voor de trim van de ontlastklep. Apparatuur zoals een op nikkel gebaseerde hardgesoldeerde economizer wordt gespecificeerd met een gesoldeerd, corrosiebestendig oppervlak, juist omdat het rookgaspad bij temperatuur goedkopere materialen vernietigt. De ontlastklep op hetzelfde gastraject verdient dezelfde redenering: kies de trim voor de chemie en de temperatuur, niet voor de aanschafprijs.
| Servicestaat | Aanbevolen trim | Opmerkingen |
|---|---|---|
| Droge verzadigde stoom onder de 250 graden Celsius | Standaard 13 procent chroomroestvrij staal | Aanvaardbaar voor de meeste restwarmteketels met basisbelasting en schone stoom |
| Stoom boven 250 graden Celsius met thermische cycli | Geharde schijf en zitting met kobaltlegering | Vermindert vreten en is bestand tegen draadtrekken na een klein lek |
| Natte stoom of condensaatgevoelige service | Corrosiebestendige roestvrijstalen bekleding met geharde schijf | Controleer the drum internals and steam purity before blaming the valve |
| Rookgaszijde of chemisch agressieve omgeving | Afwerking op nikkelbasis of hoog-nikkellegering | Aantasting door chloor en sulfide aan de geleider is de gebruikelijke faalwijze |
| Veel stof stroomopwaarts van de stoomruimte | Standaardafwerking met balg en beschermde inlaat | Voorkomt dat deeltjes de zitting en de geleidingsspeling bereiken |
Een balg verdient een specifieke opmerking, omdat deze twee problemen tegelijk oplost. Het isoleert de veer en de motorkap van de procesvloeistof, waardoor de veer wordt beschermd tegen corrosie en wordt voorkomen dat de motorkap een dieptepunt wordt waar condensaat zich verzamelt. Het compenseert ook het effect van tegendruk op de schijf, wat van belang is voor elke klep met een lange persleiding. Het nadeel is dat een balg defect kan raken, en dat bij een defecte balg procesvloeistof in de motorkap terechtkomt. Een verklikkerverbinding op de motorkap is de standaardmanier om een defect te detecteren voordat er een lek ontstaat bij de motorkapverbinding.
Veel kleppen die perfect worden gerepareerd, lekken binnen enkele maanden nog steeds, en de oorzaak ligt bijna altijd in de leidingen en niet in de klep. Twee getallen domineren de installatienorm: de inlaatdrukval mag niet groter zijn dan drie procent van de insteldruk, en de opgebouwde tegendruk mag niet groter zijn dan tien procent van de insteldruk. Deze grenzen bestaan omdat een ontlastklep is ontworpen om druk bij de inlaat te meten en af te blazen in een atmosfeer die deze kan overwinnen, en beide aannames gaan verloren als de leidingen verkeerd zijn.
Een inlaatleiding die één maat kleiner is dan de klepinlaat is de klassieke fout. Er is voor gekozen om ruimte te besparen op een vol vat, en het produceert precies de drukval die de klep doet klapperen. Chatter betekent dat de schijf herhaaldelijk en snel achter elkaar omhoog komt en dichtslaat, waardoor het zitvlak vervormt en de geleider loskomt. Een scherpe bocht die enkele diameters stroomopwaarts is geïnstalleerd, heeft een soortgelijk effect, omdat de turbulentie die hierdoor ontstaat een ongelijkmatige drukverdeling over het inlaatmondstuk veroorzaakt.
Aan de uitlaatkant komen de fouten nog vaker voor omdat ze minder zichtbaar zijn. Een afvoerleiding met zak verzamelt condensaat, dat op de stoel blijft zitten en deze aantast. Een lange persleiding die met andere kleppen wordt gedeeld, kan een tegendruk ontwikkelen die ver boven de limiet van tien procent ligt wanneer meerdere kleppen samen omhoog gaan. En een isolatieklep die stroomopwaarts van de ontlastklep is geïnstalleerd zonder een vergrendeld-open-apparaat, is een uitnodiging voor iemand om deze tijdens een onderhoudscampagne te sluiten en te vergeten deze opnieuw te openen.
| Fout | Effect | Correctie |
|---|---|---|
| Inlaatleiding kleiner dan de klepinlaat | Drukdaling boven de drie procent, waardoor gebabbel ontstaat | Vergroot de leiding één maat boven de klepinlaat |
| Scherpe elleboog dichtbij de klepinlaat | Turbulentie en ongelijkmatige belasting van de schijf | Zorg voor een recht stuk van meerdere diameters vóór de klep |
| Uitlaatleiding met zak of zonder afvoer | Het condensaat verzamelt zich en tast de stoel aan | Aftappen op het laagste punt van de afvoerleiding |
| Gedeelde afvoercollector met meerdere kleppen | Overmatige opgebouwde tegendruk tijdens gelijktijdig tillen | Zorg ervoor dat de header geschikt is voor het gecombineerde nominale debiet van alle kleppen |
| Isolatieklep zonder slot-open-inrichting | Klep per ongeluk geïsoleerd gelaten | Monteer een vergrendeld-open klep of een breekpenopstelling |
| Ontlastklep gebruikt als drukregelapparaat | Herhaaldelijk tillen en snelle stoelslijtage | Installeer een goede drukregelkring en laat de ontlastklep gesloten blijven |
| Afvoerleiding ondersteund door het kleplichaam | Mondstukbelastingen vervormen het lichaam en de geleider | Ondersteun de leiding onafhankelijk van de klep |
Nog een installatiepunt is de moeite waard, omdat dit bij retrofitwerkzaamheden zo vaak over het hoofd wordt gezien. Wanneer een restwarmteketel wordt toegevoegd aan een bestaand stoomsysteem, wordt de insteldruk van de overdrukklep soms overgenomen van het oude vat zonder deze opnieuw te controleren aan de hand van de nieuwe maximaal toegestane werkdruk en de nieuwe werkdrukband. Het resultaat is een klep die technisch correct is voor het oude systeem en chronisch kookt op het nieuwe.
De toestand van de ontlastklep verslechtert niet lineair, en dat heeft een direct effect op de inspectie-intervallen. De eerste maanden na een revisie verkeert de klep in de beste staat, ligt de insteldruk binnen de toleranties en is de zitting vers gelept. Naarmate de tijd verstrijkt, verlopen drie processen parallel: de veer kruipt en verliest vrije lengte, de contactband van de zitting verzamelt afzettingen en het aantal drukuitwijkingen stapelt zich op als vermoeidheid op de contactlijn. Geen van deze is zichtbaar vanaf de buitenkant van de klep, en alle drie worden versneld door stof, temperatuur en cycli.
De onderstaande curven vertegenwoordigen die gecombineerde verslechtering als een index voor de ernst van de lekkage, van een schone en stabiele stoomservice aan de lage kant tot een hoge temperatuur, hoge corrosie, zwaar cyclische afvalwarmteketel aan de hoge kant. De index is geen codevereiste; het is een planningsinstrument dat laat zien waarom een enkel interval voor elke overdrukklep in een installatie altijd in de ene of de andere richting verkeerd is. Een klep op een schoon basislastvat en een klep op een cokesoven-rookgasketel mogen geen onderhoudskalender delen. Het verschil wordt na het eerste jaar scherp groter, en tegen het tweede jaar is de kloof tussen de twee diensten groot genoeg om de hele inspectiestrategie te veranderen. Lees de grafiek als een vergelijking van het relatieve risico, niet als een absolute voorspelling.
De eerste observatie uit de grafiek is dat alle drie de services dicht bij elkaar beginnen. In de eerste drie maanden is het verschil tussen een schone stoomtrommel en een cokesoven-rookgasketel bijna onzichtbaar op de index, omdat een vers gelepte zitting en een nieuwe veer zich goed gedragen, ongeacht de omgeving om hen heen. Dit is de reden waarom een onderhoudsinterval dat direct na een revisie wordt gekozen er adequaat uitziet, en waarom het meestal te ver wordt verlengd.
De tweede observatie is waar de curven scheiden. Tussen zes en twaalf maanden ligt de schone dienst nog ruim onder een derde van de index, terwijl de hete en corrosieve dienst al boven de veertig is geklommen. De hoge stofdienst zit er tussenin. Dit is het punt waarop de meeste planten het lek ontdekken, omdat het hoorbaar of zichtbaar is geworden.
De derde observatie is de vorm van de stippellijn. Het vlakt niet af. Na achttien maanden nadert het de top van de schaal, wat het feit weerspiegelt dat zeehondenschade, eenmaal begonnen, zichzelf voedt. De stoomstraal erodeert de stoel, de geërodeerde stoel laat meer stoom door en het proces versnelt. Er is geen natuurlijk herstelpunt, waardoor een uitgestelde revisie geen werk bespaart; het verandert een lepbeurt in een trimvervanging.
De vierde observatie betreft het verschil tussen de bovenste en onderste curve na vierentwintig maanden. Het zijn ruim vijftig indexpunten, wat in de praktijk het verschil is tussen een klep die gelept en opnieuw gecertificeerd kan worden en een klep die een nieuwe zitting en schijf nodig heeft. Een fabriek die één interval op beide onderhoudsbeurten toepast, verspilt geld aan onnodige revisies van kleppen voor schoon onderhoud, of accepteert herhaaldelijke storingen bij kleppen voor agressief onderhoud.
De vijfde observatie gaat over het effect van een enkele drukexcursie. De curven zijn vloeiend omdat ze het gemiddelde gedrag over veel kleppen weergeven, maar individuele kleppen laten stapveranderingen zien na een verstoring van de waterchemie, een roetblaascampagne of een lastwisseling. Een klep die op twintig staat op de index kan in één week naar veertig springen. Daarom moet het interval als een maximum worden beschouwd en worden gecombineerd met een door gebeurtenissen geactiveerde inspectieregel.
In praktische termen ondersteunt het diagram drie planningsbeslissingen. Stel het interval in op basis van de serviceconditie in plaats van op basis van het kalenderjaar. Behandel elke chemie-, belasting- of opstartgebeurtenis als aanleiding voor een eerdere inspectie van de betrokken kleppen. En zorg ervoor dat u ten minste één volledig gecertificeerd reserveonderdeel bijhoudt dat past bij de kleppen met agressieve service, want dat zijn de kleppen die u niet de vier tot twaalf weken geven die een nieuwe klep nodig heeft.
| Servicestaat | Inspectie-interval | Activiteit |
|---|---|---|
| Schone, stabiele stoomservice | Tot 24 maanden | Pop-test, stoelinspectie, opnieuw certificeren en opnieuw taggen |
| Cyclische restwarmteketel met schoon gas | 12 maanden | Poptest, veervrije lengtecontrole, opnieuw certificeren |
| Rookgasafvoer met veel stof | 12 maanden or every major shutdown | Pop-test, stoelinspectie, controle van stroomopwaartse puinbron |
| Hete cokesoven of convertorgasservice | 12 maanden | Poptest, veercontrole, beoordeling van de trimconditie |
| Corrosieve, natte of fietsende service | 6 tot 12 maanden | Poptest, trim- en geleidingsinspectie, balglekcontrole |
De meeste lekkende ontlastkleppen zijn terug te voeren op een specificatiebesluit dat jaren vóór het eerste lek werd genomen. De klep had een verkeerde maat, de trim werd geselecteerd op basis van een prijslijst in plaats van op basis van de gassamenstelling, of de inlaatleidingen werden getekend door iemand die het gegevensblad van de klep nooit had gezien. Een korte reeks vragen in de aanbestedingsfase voorkomt dit grotendeels.
De vragen verdelen zich uiteraard in twee groepen. De ene groep behoort tot de ketelfabrikant of de EPC-aannemer die de restwarmteketel en zijn drukdelen levert, omdat zij de trommelindeling, de stoomzuiverheid en het leidingwerk rond de klep regelen. De andere groep behoort tot de leverancier van de overdrukkleppen, omdat zij de trim, de certificering en de capaciteitstest controleren. Beide groepen moeten antwoorden, en de antwoorden moeten met elkaar in overeenstemming zijn voordat de apparatuur wordt gebouwd.
| Vragen voor de ketelfabrikant of EPC-aannemer | Vragen voor de leverancier van de overdrukklep |
|---|---|
| Voor welke maximaal toegestane werkdruk en werkdrukbereik is het vat ontworpen en welke ingestelde drukmarge blijft daarbij over? | Welke gecertificeerde capaciteit en insteldruk worden op het typeplaatje vermeld, en volgens welke code? |
| Welke stoomzuiverheid wordt gegarandeerd bij de trommeluitlaat, en welke scheidingsapparatuur ondersteunt deze garantie? | Welk trimmateriaal wordt aangeboden voor de aangegeven temperatuur, oververhitting en gaschemie? |
| Wat zijn de afmetingen van de inlaat- en uitlaatleidingen, en welke drukval en tegendruk produceren ze bij het nominale debiet? | Is er een balg gemonteerd en is de motorkap voorzien van een verklikkeraansluiting? |
| Hoe gedraagt de ketel zich tijdens het opstarten, lage belasting en belastingsschommelingen, en hoeveel drukschommelingen per jaar moeten worden verwacht? | Wat is het aanbevolen hercertificeringsinterval voor deze service en wat vereist de garantie? |
| Welke strategie voor reservekleppen specificeert het project, en is het reserveventiel identiek aan de geïnstalleerde eenheden? | Welke documentatie wordt bij elke klep meegeleverd en welke levertijd geldt voor een vervangende trim of klep? |
Twee van deze vragen wegen zwaarder dan de rest. De ingestelde drukmarge bepaalt of de klep gaat sudderen, en de trimselectie bepaalt of deze gaat corroderen of kruipen. Als de antwoorden op deze twee vaag zijn, is het de moeite waard om het nog eens te vragen voordat de inkooporder wordt ondertekend, omdat het corrigeren van een van beide na de inbedrijfstelling betekent dat je tegelijkertijd moet betalen voor een nieuwe klep en een ongeplande uitval.
Ook is het de moeite waard om al in de aanbestedingsfase vast te stellen welke partij verantwoordelijk is voor de berekening van de overdrukklep. Bij veel projecten levert de ketelfabrikant het vat en de leverancier van de overdrukklep de klep, en geen van beide partijen is eigenaar van de berekening die de twee met elkaar verbindt. Die opening is waar te grote inlaten, te kleine afvoerleidingen en niet-overeenkomende insteldrukken vandaan komen.
Een overdrukventiel op een ketel is een gecertificeerd drukonderdeel en het papierwerk maakt deel uit van het onderdeel. Op het typeplaatje staan de insteldruk, het gecertificeerde vermogen, de trimaanduiding en de codestempel vermeld. Het testcertificaat registreert de daadwerkelijke knaldruk en hersluitdruk voordat de klep de werkplaats verliet. Uit het reparatierapport blijkt wie eraan heeft gewerkt, wat er is vervangen en wanneer het opnieuw is gecertificeerd. Wanneer een van deze documenten ontbreekt, wordt de klep een verplichting, ongeacht hoe goed deze presteert.
De praktische consequentie is dat reparatiewerkzaamheden moeten worden uitgevoerd naar een werkplaats die een traceerbaar certificaat kan afgeven, en dat veren, schijven en stoelen moeten worden vervangen door onderdelen die kunnen worden geïdentificeerd aan de hand van de originele specificatie. Een veer die bij een onbekende bron is gekocht en geïnstalleerd omdat hij op de motorkap past, is een verandering in de ingestelde druk die niemand heeft geregistreerd. Bij de eerstvolgende wettelijke inspectie ontdekken de inspecteurs dit hiaat het eerst.
Fabrikanten die ketels, drukvaten en apparatuur voor warmteterugwinning bouwen volgens de ASME- en huishoudelijke normen voor drukvaten, opereren routinematig binnen deze documentatiediscipline, en de kwaliteitscontroleprocedures achter drukapparatuur zijn meestal zichtbaar in de manier waarop de insteldruk-, trim- en capaciteitsgegevens met de apparatuur worden overgedragen. Wanneer een projectteam een ketelfabrikant of -leverancier selecteert, is de bereidheid om de berekening van de overdrukklep, de trimspecificatie en de certificeringsgegevens te verstrekken een van de meest betrouwbare indicatoren van hoe de rest van de drukgrens is opgebouwd.
Er is ook een trainingsdimensie die vrijwel niets kost en veel schade voorkomt. Operators moeten weten dat de hefhendel een testapparaat is en geen ontluchting, en dat een klep die tijdens vuil gebruik handmatig is opgetild, mogelijk niet opnieuw op zijn plaats zit. Onderhoudsteams moeten weten dat een sudderende klep eerder een waarschuwing dan hinderlijk is. En iedereen zou moeten weten dat het afdekken, afsluiten of kokhalzen van een ontlastklep nooit een aanvaardbare tijdelijke maatregel is, in welke fabriek dan ook, onder welke productiedruk dan ook.
Het oplossen van een lekkend probleem met de veiligheidsklep van de boiler is eenvoudig als de volgorde eenmaal duidelijk is, en de volgorde verandert zelden tussen installaties. Begin met de cijfers, dan de klep en dan het systeem. Een installatie die de onderstaande stappen volgt, zal doorgaans merken dat het tweede lek veel minder waarschijnlijk is dan het eerste.
De bredere les is dat een ontlastklep een spiegel is van het systeem dat het beschermt. Een klep die herhaaldelijk lekt, vertelt iets over de stoomkwaliteit, het ontwerp van de leidingen, de drukregeling of de materiaalkeuze, en dat zijn allemaal beslissingen die genomen zijn lang voordat de klep werd geïnstalleerd. Repareer de klep en je lost het probleem van vandaag op. Corrigeer de omstandigheden eromheen en je lost de komende vijf jaar op.
Voor installaties die afvalwarmteketels laten draaien op cokesovengas, sinterrookgas, convertorgas of andere moeilijke stromen, geldt hetzelfde principe op apparatuurniveau. Een ketel die is ontworpen rond de werkelijke gassamenstelling, de werkelijke stofbelasting en het werkelijke belastingsprofiel, met een ontlastklepspecificatie die is afgeleid van diezelfde parameters, zal zijn kleppen veel langer strak houden dan een standaardunit met een standaardklep die met bouten aan het vat is bevestigd.
Wij helpen u op weg naar succes.

Maqiao North Hightech industriële agglomeratiezone, Jingjiang City, Taizhou City, provincie Jiangsu

+86-18752676699 / +86-13961025664
 Previous