English
Nieuws
Wat een sinterafvalwarmteketel op het hoofdrookgaskanaal doet
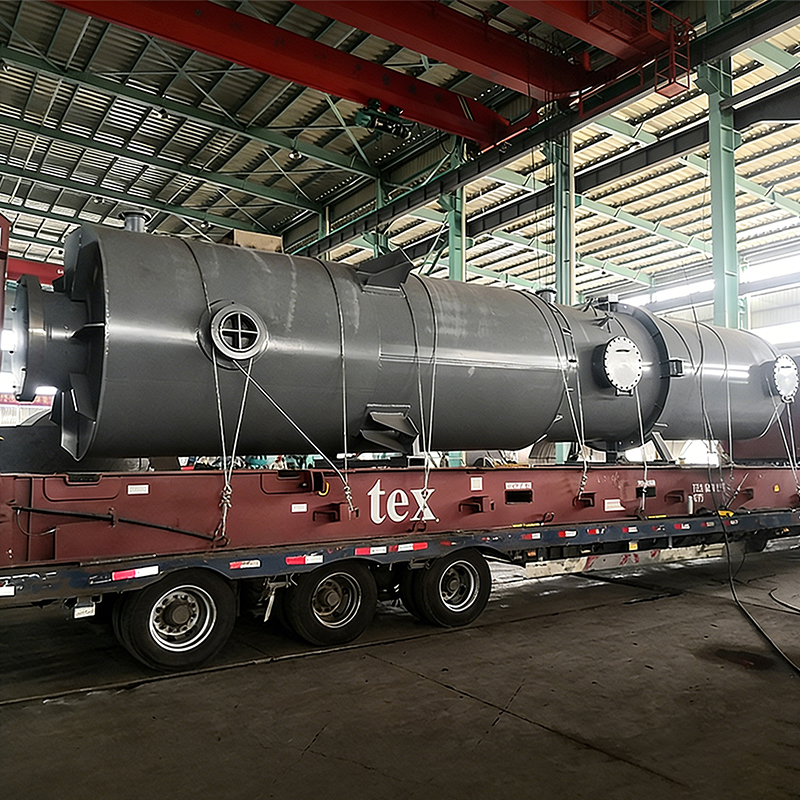
A Sinterende afvalwarmteketel op het hoofdrookgaskanaal is een warmtewisselaareenheid die direct in het hoofdkanaal stroomafwaarts van een sintermachine is geïnstalleerd, en de directe functie ervan is om voelbare warmte uit het sinterende uitlaatgas terug te winnen en deze om te zetten in stoom voordat het gas doorgaat naar het stofverwijderings- en schoorsteensysteem. In de meeste sinterfabrieken transporteert het hoofdkanaal de grootste stroom heet gas die door het proces wordt geproduceerd, dus het plaatsen van een afvalwarmteketel in dit kanaal is een van de meest efficiënte manieren om thermische energie terug te winnen zonder de sintermachine zelf te verstoren.
De gegenereerde stoom wordt doorgaans naar een turbine geleid voor energieopwekking, naar een ontluchter voor het voorverwarmen van het voedingswater, of naar verwarmingsnetwerken, waardoor het specifieke energieverbruik van de sinterlijn wordt verlaagd. Voor exploitanten, ingenieurs en kopers van apparatuur die deze technologie onderzoeken, hebben de praktische vragen meestal betrekking op de configuratie, structuur, selectiecriteria en langetermijnonderhoud van de ketel. Deze worden allemaal in de onderstaande paragrafen behandeld.
Belangrijkste conclusie: een afvalwarmteketel in het hoofdrookgaskanaal recupereert voelbare warmte uit het sinteruitlaatgas om stoom te genereren, waardoor de algehele energie-efficiëntie van het sinterproces wordt verbeterd zonder de sintermachine aan te passen.
Veelvoorkomende typen en kenmerken van sinterafvalwarmteketels
Sinterafvalwarmteketels die op het hoofdrookgaskanaal worden gebruikt, vallen over het algemeen in een paar configuratiefamilies, elk geschikt voor verschillende rookgasomstandigheden en installatie-indelingen. Door deze typen te begrijpen, kan een sinterfabriek, EPC-aannemer of leverancier van apparatuur de ketel afstemmen op de werkelijke gastemperatuur, stofbelasting en beschikbare installatieruimte.
Type met enkele drukGenereert stoom op één drukniveau, geschikt voor kleinere sintermachines of installaties met een enkele stroomafwaartse stoomverbruiker zoals een ontluchter. |
Type met dubbele drukProduceert zowel lagedruk- als middendrukstoom uit dezelfde gasstroom, wat de algehele warmteterugwinning verbetert en gebruikelijk is wanneer energieopwekking het hoofddoel is. |
Horizontaale lay-outLangs het horizontale gaspad zijn buizenbundels aangebracht, wat geschikt is voor installaties met een beperkte verticale speling boven het hoofdkanaal. |
Verticale/torenindelingGas stroomt naar boven of naar beneden door de buizenbank, waardoor de voetafdruk kleiner wordt en vaak wordt gekozen voor retrofitprojecten met een compact perceeloppervlak. |
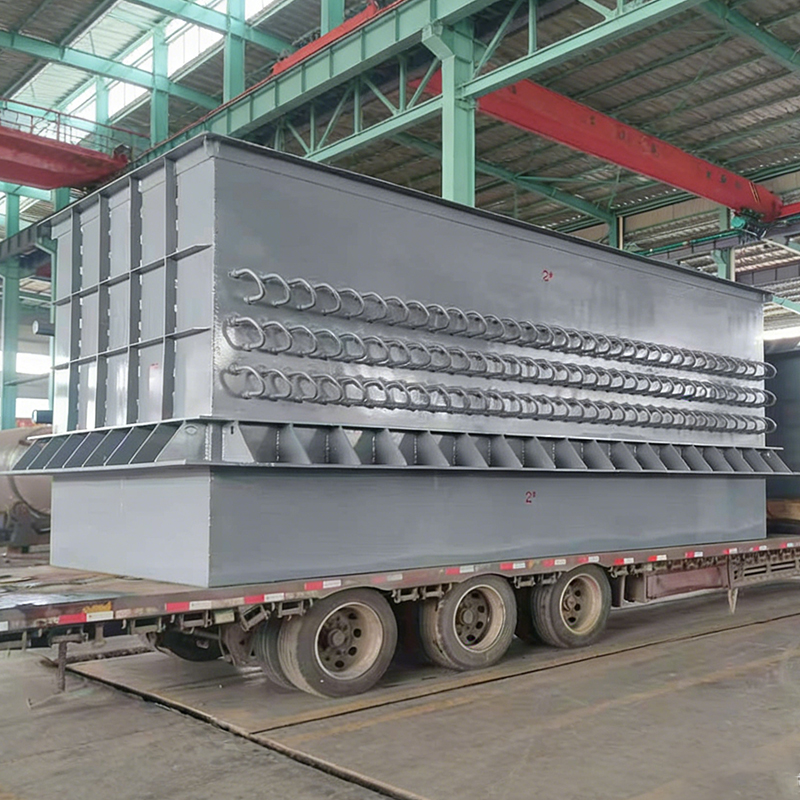
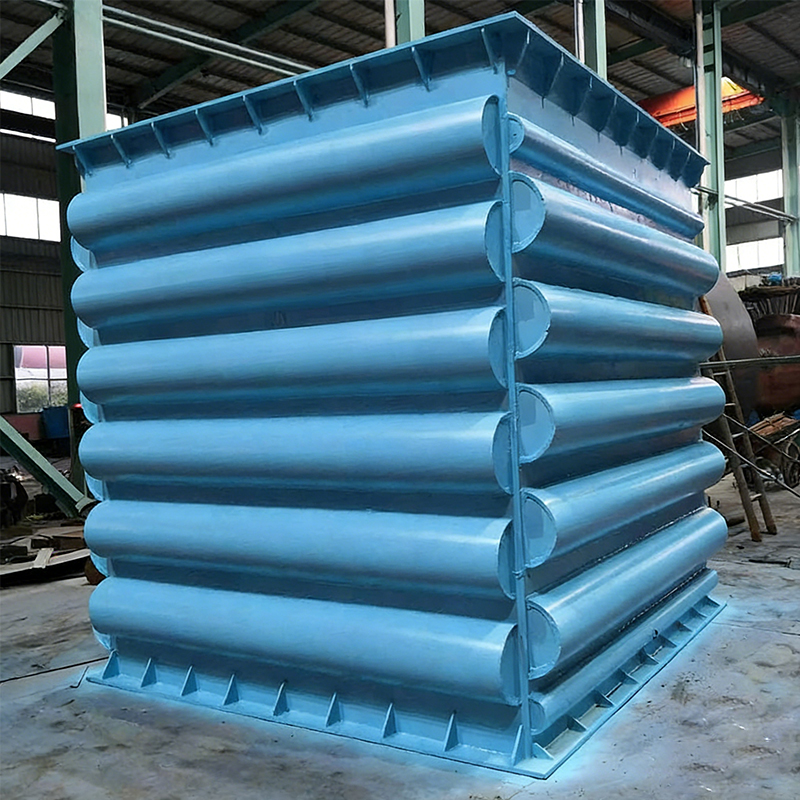
In deze configuraties hebben de ketels die op het hoofdrookgaskanaal worden gebruikt een aantal gemeenschappelijke kenmerken gemeen: warmtewisselingsbundels met lamellen of kale buizen, ontworpen voor gematigde rookgastemperaturen, een geïntegreerd of aangesloten roetblaassysteem om de asafzetting te beheersen, dilatatievoegen om thermische beweging in het kanaal te absorberen, en een bypass-demperopstelling zodat gas rond de ketel kan worden omgeleid tijdens het opstarten, uitschakelen of onderhoud zonder de sintermachine te onderbreken.
De keuze tussen enkele druk en dubbele druk, of een horizontale en verticale lay-out, hangt voornamelijk af van het stroomafwaartse stoomgebruik, de gastemperatuur en de beschikbare perceelruimte.
Werkingsprincipe en structuur
Het werkingsprincipe van een sinterafvalwarmteketel op het hoofdrookgaskanaal is eenvoudig van opzet: heet uitlaatgas dat de sintermachine en de hoofdafzuigventilator verlaat, gaat door een reeks buizenbundels in de ketelmantel, en warmte wordt overgedragen van de gaszijde naar water en stoom aan de buiszijde. Het gas koelt geleidelijk af terwijl het door de economizer-, verdamper- en, indien aanwezig, oververhittingssecties beweegt, terwijl de waterzijde geleidelijk opwarmt, kookt en bij ontwerpen met dubbele druk wordt opgesplitst in twee stoomcircuits met verschillende drukken.
Structureel gezien omvat een typische unit die op het hoofdkanaal wordt geïnstalleerd de volgende kerncomponenten, die elk een afzonderlijke rol vervullen in de warmteterugwinningsketen.
| Onderdeel | Functie |
|---|---|
| Bezuinigingsbank | Verwarmt het voedingswater voor met gas met een lagere temperatuur nabij de keteluitlaat |
| Verdamperbank | Zet voorverwarmd water om in verzadigde stoom via natuurlijke of geforceerde circulatie |
| Stoom trommel | Scheidt stoom van water en levert stroomafwaartse stoomgebruikers |
| Roetblaassysteem | Verwijdert as- en stofafzettingen van buisoppervlakken om de warmteoverdrachtsefficiëntie te behouden |
| Bypasskanaal en dempers | Zorgt ervoor dat rookgas de ketel kan omzeilen tijdens het opstarten, uitschakelen of onderhoud |
| Uitzettingsvoegen | Absorbeert de thermische uitzetting van het kanaal en de ketelbehuizing tijdens temperatuurwisselingen |
Hieronder ziet u een vereenvoudigd isometrisch diagram dat illustreert hoe deze componenten doorgaans zijn gerangschikt ten opzichte van het hoofdrookgaskanaal.
De economiser, verdamper, stoomtrommel, roetblaassysteem en bypass-opstelling werken samen, zodat de ketel continu warmte kan terugwinnen en toch bruikbaar blijft zonder de sintermachine te stoppen.
Toepassingsscenario's en selectiepunten
Een sinterafvalwarmteketel op het hoofdrookgaskanaal wordt overal toegepast waar een sinterlijn een continue stroom uitlaatgas met een gematigde temperatuur produceert die anders via de schoorsteen in de atmosfeer terecht zou komen. Typische instellingen zijn onder meer geïntegreerde ijzer- en staalfabrieken, op zichzelf staande sinterfabrieken die pellet- of sintertoevoer aan hoogovens leveren, en metallurgische complexen die oudere sinterlijnen upgraden om energieterugwinning op te nemen als onderdeel van een energiebesparingsprogramma.
| Toepassingsscenario | Belangrijkste selectiepunt |
|---|---|
| Nieuwe sinterlijn, greenfield-project | Stem de ketelcapaciteit vanaf het begin af op het ontwerp van de gasstroom en -temperatuur, en coördineer de leidingroutes vroegtijdig met de ketelleverancier |
| Retrofit van een bestaande sinterfabriek | Geef prioriteit aan een compacte verticale of torenindeling, zodat deze binnen de beperkte perceelruimte in de buurt van het bestaande hoofdkanaal past |
| Planten die zich richten op de opwekking van energie uit restwarmte | Geef de voorkeur aan een configuratie met dubbele druk om de stoomproductie te maximaliseren die een turbinegenerator voedt |
| Installaties met veel stof of vocht in het rookgas | Kies voor een grotere buisafstand en een betrouwbaar roetblaassysteem om het risico op vervuiling en corrosie te verminderen |
Naast het matchen van het scenario moet een ingenieur van een sinterfabriek of een inkoopteam dat leveranciers evalueert, ook de staat van dienst van een ketelfabrikant op het gebied van de fabricage van drukvaten, het ontwerp van buizenbundels en after-salesondersteuning beoordelen, aangezien de ketel voor het hoofdrookgaskanaal continu naast de sintermachine werkt en ongeplande stilstand een directe invloed heeft op de sinterproductie.
De selectie moet altijd uitgaan van werkelijke rookgasparameters (temperatuur, stroomsnelheid en stofbelasting) in plaats van van een standaard catalogusformaat, aangezien sintermachines met een vergelijkbare capaciteit nog steeds verschillende gasomstandigheden kunnen produceren.
Gedetailleerde vergelijking: ketelconfiguraties en lay-outs
Bij het kiezen tussen configuraties met enkele druk, dubbele druk, horizontale en verticale configuraties moeten verschillende factoren samen worden afgewogen in plaats van één enkel criterium. De onderstaande tabel vat samen hoe deze configuraties zich in het algemeen verhouden op de factoren die het belangrijkst zijn voor exploitanten van sinterinstallaties.
| Factor | Enkele druk | Dubbele druk | Verticaal / Toren |
|---|---|---|---|
| Diepte voor warmteterugwinning | Matig | Hoger | Afhankelijk van de interne bankregeling |
| Voetafdruk vereist | Matig to large | Groter door twee circuits | Compact |
| Structurele complexiteit | Lager | Hoger | Matig |
| Typische pasvorm | Kleinere sintermachines, enkelvoudig stoomgebruik | Grotere lijnen gericht op energieopwekking | Retrofits met beperkte perceelruimte |
De onderstaande grafiek geeft een illustratieve vergelijking weer van het relatieve warmteterugwinningspotentieel in vier veelvoorkomende configuraties die hierboven zijn besproken, uitgedrukt als een kwalitatieve index in plaats van als een gegarandeerd outputcijfer, aangezien de daadwerkelijke terugwinning altijd afhangt van locatiespecifieke gasomstandigheden. Het is bedoeld om een visueel gevoel te geven van hoe de configuratiekeuze de hersteldiepte beïnvloedt, in plaats van een projectspecifieke garantie. Hier is gekozen voor het horizontale staafformaat, zodat de relatieve rangschikking gemakkelijk in één oogopslag te scannen is. Elke balk weerspiegelt algemene technische tendensen voor het configuratietype in plaats van een enkele gemeten installatie. Lezers die een specifiek project evalueren, moeten configuratiespecifieke berekeningen opvragen bij hun ketelleverancier, in plaats van alleen op deze algemene vergelijking te vertrouwen.
Zoals blijkt hebben configuraties met dubbele druk de neiging zich aan de hogere kant van het relatieve herstelbereik te bevinden, omdat ze extra nuttige warmte onttrekken door stoom te produceren op twee drukniveaus in plaats van één. Enkelvoudige druk- en horizontale lay-outs worden nog steeds veel gebruikt omdat ze eenvoudiger te onderhouden zijn en vaak voldoende zijn wanneer de stroomafwaartse stoomvraag van de fabriek de extra complexiteit van een tweede drukcircuit niet rechtvaardigt. Verticale of torenindelingen kunnen in sommige ontwerpen de dubbele drukprestaties benaderen terwijl ze een kleinere voetafdruk behouden. Daarom worden ze vaak voorgesteld voor retrofitprojecten.
Typisch rookgastemperatuurprofiel langs het kanaal
De rookgastemperatuur blijft niet constant terwijl deze door een restwarmteketel in het hoofdkanaal beweegt; in plaats daarvan neemt het geleidelijk af naarmate de warmte wordt overgedragen naar de circuits van de economizer, de verdamper en de stoomtrommel. Door dit algemene temperatuurdalingspatroon te begrijpen, kunnen ingenieurs de instrumenten positioneren, de isolatie plannen en anticiperen op de plaatsen waar het corrosierisico door condensatie het grootst is. Het onderstaande lijndiagram illustreert een algemene, representatieve temperatuurtrend over vijf typische posities langs het gaspad, van de inlaat van de ketel tot de uitlaat. Dit is een conceptuele illustratie die bedoeld is om het begrip van de warmtewisselingsvolgorde te vergroten, en niet een gemeten curve van een specifieke installatie. De werkelijke waarden variëren afhankelijk van de bedrijfsomstandigheden van de sintermachine, de grondstoffenmix en het ketelontwerp.
De steilste temperatuurdalingen treden over het algemeen op langs de verdamperbank, aangezien hier het grootste deel van de latente warmteoverdracht naar kokend water plaatsvindt, terwijl het economisergedeelte een relatief zachtere daling veroorzaakt omdat het voornamelijk voedingswater voorverwarmt in plaats van stoom te genereren. Dichtbij de uitlaat nadert de gastemperatuur voor veel brandstof- en grondstofcombinaties het zuurdauwpuntbereik. Daarom worden corrosiebestendige materialen of beschermende coatings gewoonlijk gespecificeerd voor de koudste buizenrijen. Door de uitlaattemperatuur nauwkeurig te monitoren, kunnen operators vroegtijdige vervuiling detecteren, omdat een stijgende uitlaattemperatuur bij een constante gasstroom er vaak op wijst dat asafzettingen de efficiëntie van de warmteoverdracht stroomopwaarts verminderen en dat roetblaasjes het gevolg zijn.
Selectieprioriteiten: een gewogen visie
Wanneer een sinterfabriek voorstellen van verschillende leveranciers van apparatuur vergelijkt, verschuift het relatieve belang van criteria zoals footprint, warmteterugwinning, corrosieweerstand, onderhoudsgemak en kapitaalomvang vaak, afhankelijk van of het project een greenfield-build of een retrofit is. Het onderstaande radardiagram biedt een algemene illustratie van hoe deze prioriteiten vaak verschillen tussen de twee projecttypen, gebaseerd op typische praktijken in de sector in plaats van op de inkoopscore van een specifiek project.
De buitenste, blauw gearceerde veelhoek vertegenwoordigt prioriteiten die typerend zijn voor een greenfield-project, waarbij de diepte van de warmteterugwinning en de corrosieweerstand zwaar wegen, omdat de ketel vanaf de ontwerpfase optimaal kan worden gedimensioneerd en gepositioneerd. De binnenste, rood gearceerde polygoon vertegenwoordigt een typisch retrofitscenario, waarbij de pasvorm van de voetafdruk en de eenvoud van de installatie relatief zwaarder wegen, omdat de ketel moet worden geïntegreerd in bestaand kanaalwerk en constructiestaal zonder groot civiel werk. Geen van beide patronen is universeel, en elk project zou zijn eigen prioriteitsweging moeten bevestigen met zijn engineeringteam, maar de hier getoonde algemene verschuiving is gebruikelijk genoeg om een nuttig startpunt te zijn voor discussies met leveranciers in een vroeg stadium. Het vroegtijdig onderkennen van deze verschuiving kan ook de technische verduidelijkingsfase tijdens het bieden verkorten, omdat leveranciers hun voorstellen kunnen afstemmen op de prioriteiten die er het meest toe doen voor het specifieke projecttype.
Onderhoudsrichtlijnen voor betrouwbaarheid op lange termijn
Omdat een restwarmteketel voor het hoofdrookgaskanaal continu naast de sintermachine werkt, is een gestructureerde onderhoudsroutine essentieel om de efficiëntie van de warmteoverdracht stabiel te houden en ongeplande uitval te voorkomen. De volgende praktijken worden op grote schaal toegepast in sinterfabrieken die dit soort apparatuur gebruiken.
- Plan regelmatig roetblazen op basis van trends in de uitlaatgastemperatuur in plaats van alleen een vast kalenderinterval, omdat de mate van vervuiling varieert afhankelijk van de samenstelling van de grondstoffen en de bedrijfsbelasting.
- Inspecteer de buisoppervlakken periodiek op erosie en corrosie, waarbij u bijzondere aandacht moet besteden aan de koudste rijen buizen nabij de uitlaat van de economizer, waar het risico op zuurcondensatie het grootst is.
- Controleer dilatatievoegen en kanaalsteunen tijdens geplande stilleggingen, aangezien herhaalde thermische cycli de bevestigingsmiddelen geleidelijk los kunnen maken of flexibele delen kunnen vermoeien.
- Controleer de kwaliteit van de waterbehandeling van het voedingswater van de ketel om kalkvorming in de buizen te beperken, waardoor de interne warmteoverdrachtsefficiëntie in de loop van de tijd afneemt.
- Test bypass-dempers regelmatig om er zeker van te zijn dat ze soepel werken, aangezien een demper die niet goed afdicht of opent zowel de ketelbescherming als de beschikbaarheid van de sintermachine in gevaar kan brengen.
- Houd gegevens bij van de drukval aan de gaszijde over de ketel, aangezien een geleidelijke stijging vaak wijst op asophoping voordat deze alleen door temperatuurmetingen zichtbaar wordt.
Het onderstaande ringdiagram geeft een illustratief overzicht van hoe de onderhoudsaandacht doorgaans wordt verdeeld over deze aandachtsgebieden bij werkende sinterfabrieken, gebaseerd op algemene industriële praktijken in plaats van op het onderhoudslogboek van een specifieke faciliteit. Het is bedoeld om onderhoudsteams te helpen hun eigen routine te benchmarken, in plaats van een vaste standaard te vertegenwoordigen.
Roetblazen en asbeheer nemen het grootste deel van de aandacht voor routinematig onderhoud in beslag, omdat vervuiling het meest directe en onmiddellijke effect heeft op de efficiëntie van de warmteoverdracht. Buisinspectie op corrosie en erosie neemt het op een na grootste aandeel in, wat het belang ervan voor de structurele integriteit op de lange termijn weerspiegelt, ook al wordt dit minder vaak uitgevoerd dan roetblazen. Controles van dempers en dilatatievoegen en monitoring van de waterzuivering ronden de resterende onderhoudsinspanningen af, en hoewel ze een kleiner deel van de routinematige aandacht in beslag nemen, kan het verwaarlozen ervan nog steeds leiden tot kostbare, ongeplande stilstand. Daarom worden fabrieken aangemoedigd om geen enkele categorie als optioneel te behandelen.
Werken met een fabrikant en leverancier van afvalwarmteketels
Omdat een sinterafvalwarmteketel op het hoofdrookgaskanaal een drukdragend, continu werkend middel is, zoeken fabriekseigenaren over het algemeen naar een fabrikant met aantoonbare ervaring over de volledige reikwijdte van de apparatuur, van het ontwerp van buizenbundels en heatpipe-technologie tot de fabricage van drukvaten en ondersteuning voor installatie op locatie, in plaats van naar een leverancier die alleen geïsoleerde componenten aanbiedt.
Jiangsu Shineng Chemical Equipment Co., Ltd., opgericht in 2005, is zo'n fabrikant in China die zich richt op industriële rookgasafvalwarmteterugwinningsapparatuur en chemische procesapparatuur. De interne capaciteiten van het bedrijf omvatten de ontwikkeling van warmtepijpen, hardsolderen op nikkelbasis en de fabricage van drukvaten, ter ondersteuning van het ontwerp en de fabricage van afvalwarmteketels van het type dat wordt gebruikt bij het sinteren van de belangrijkste rookgaskanalen. De producten zijn bestemd voor de steenkoolchemie, de metallurgie, de energieopwekking en de synthetische ammoniakindustrie, en het bedrijf heeft naast zijn binnenlandse klantenbestand apparatuur geleverd aan overzeese markten. Voor sinterfabrieken die een fabrikant of leverancier beoordelen voor een nieuwbouw- of retrofitproject voor een afvalwarmteketel, blijft het beoordelen van de gecombineerde fabricagemogelijkheden, branchereferenties en after-sales ondersteuningsstructuur van een kandidaat een praktische manier om aanbiedingen op technische merites te vergelijken.
Een leverancier met geïntegreerde capaciteiten op het gebied van het ontwerp van warmtepijpen, het hardsolderen en de fabricage van drukvaten is over het algemeen beter gepositioneerd om zowel nieuwe installaties als langdurig onderhoud van restwarmteketels voor het hoofdrookgaskanaal te ondersteunen.
Veelgestelde vragen
Q1. Waar wordt precies een sinterafvalwarmteketel geïnstalleerd ten opzichte van de sintermachine?Het wordt geïnstalleerd in het hoofdrookgaskanaal, stroomafwaarts van de hoofdafzuigventilator van de sintermachine en stroomopwaarts van het stofopvang- en stapelsysteem, zodat het de uitlaatgasstroom onderschept voordat deze in de atmosfeer wordt vrijgegeven. |
Vraag 2. Wat gebeurt er met de sintermachine als de restwarmteketel onderhoud nodig heeft?Dankzij een bypasskanaal en een demperopstelling kan het rookgas rond de ketel worden omgeleid, zodat de sintermachine kan blijven werken terwijl de ketel wordt geïsoleerd voor inspectie of reparatie. |
Q3. Hoe wordt de door de ketel geproduceerde stoom doorgaans gebruikt?Stoom wordt gewoonlijk naar een turbinegenerator gestuurd voor energieopwekking ter plaatse, gebruikt om het voedingswater van de ketel voor te verwarmen in een ontluchter, of geleverd aan verwarmingsnetwerken in de hele fabriek, afhankelijk van de algemene energiestrategie van de sinterfabriek. |
Q4. Kan een bestaande sinterlijn achteraf worden uitgerust met een restwarmteketel voor het hoofdrookgaskanaal?Ja, retrofits zijn gebruikelijk, en in deze situatie wordt vaak de voorkeur gegeven aan een verticale of torenachtige configuratie, omdat deze over het algemeen minder extra perceelruimte vereist dan een horizontale lay-out. |
Vraag 5. Wat is de meest voorkomende oorzaak van verminderde warmteterugwinningsefficiëntie in de loop van de tijd?As- en stofophoping op buisoppervlakken is de meest voorkomende oorzaak. Daarom zijn een goed functionerend roetblaassysteem en een consistent inspectieschema van cruciaal belang voor het behoud van de ketelprestaties. |
 Previous