English
Nieuws
Thuis / Nieuws / Industrie nieuws / Gids voor luchtvoorverwarmers: typen, efficiëntie en selectietips

+86-13961025664
Een lucht voorverwarmer is een warmtewisselaar die is geïnstalleerd tussen de economiser van een ketel en de schoorsteen ervan en die de restwarmte van het uitgaande rookgas overbrengt naar de binnenkomende verbrandingslucht. Als u er een installeert, wordt de algehele thermische efficiëntie van de ketel doorgaans met ongeveer 4 tot 9 procentpunten verhoogd, afhankelijk van het geselecteerde ontwerp. Drie configuraties domineren de industriële praktijk: de statische buisvormige luchtvoorverwarmer, de roterende regeneratieve luchtvoorverwarmer en de heatpipe-luchtvoorverwarmer, die gebruik maakt van afgedichte tweefasige warmtepijpen om de gas- en luchtkanalen te overbruggen zonder bewegende delen. Bij elk type wordt de efficiëntie van de warmteoverdracht, de luchtlekkage, de voetafdruk en de onderhoudsvraag verschillend gecompenseerd. De juiste keuze hangt dus af van de ketelcapaciteit, het zwavelgehalte van de brandstof en de hoeveelheid stilstand die een installatie kan verdragen voor onderhoud. In deze gids wordt uitgelegd hoe een luchtvoorverwarmer werkt, worden de drie hoofdtypen vergeleken met op gegevens gebaseerde grafieken, wordt de materiaalkeuze voor corrosieweerstand uitgelegd en wordt een praktisch selectie- en onderhoudskader geschetst voor industriële kopers die een fabrikant of leverancier van een luchtvoorverwarmer beoordelen voor een nieuwbouw- of retrofitproject.
In een kolen-, gas- of biomassagestookte ketel verlaat het rookgas de oven op een zeer hoge temperatuur en geeft geleidelijk warmte af wanneer het langs de oververhitter-, herverwarmer- en economiserbuisbanken stroomt. Tegen de tijd dat het de uitlaat van de economizer bereikt, is het gas doorgaans nog aanwezig 250–350°C , waardoor een aanzienlijk deel van de oorspronkelijke energie-inhoud van de brandstof naar de stapel wordt vervoerd. Een luchtvoorverwarmer is geplaatst als het laatste warmteterugwinningsapparaat in dit gaspad, onmiddellijk vóór de ventilator en de schoorsteen, en het is zijn taak om zoveel mogelijk van die resterende energie op te vangen voordat het gas wordt afgevoerd. Aan de andere kant van dezelfde unit wordt de verbrandingslucht uit de omgeving aangezogen door de ventilator met geforceerde trek – meestal rond 20–30°C — gaat door de voorverwarmer en pikt de warmte op die het rookgas afgeeft.
De energiebalans hierachter is eenvoudig en goed ingeburgerd in de ketelbouwpraktijk: voor vrijwel iedereen 20°C stijging van de temperatuur van de verbrandingslucht, verbetert het algehele ketelrendement met ongeveer 1 procentpunt , omdat er minder brandstof hoeft te worden verbrand om dezelfde stoomopbrengst te bereiken. Naast de directe brandstofbesparing bevordert voorverwarmde lucht ook een volledigere verbranding, wat vooral belangrijk is voor poederkoolketels, waarbij hete lucht wordt gebruikt om de steenkool te drogen en naar de brander te transporteren. Een betere verbranding betekent minder onverbrande koolstof in de as en een lagere vorming van koolmonoxide, wat grote voordelen heeft voor de naleving van de emissienormen en de reinheid van de ketel.
Er is één ontwerp-trade-off die ingenieurs zorgvuldig moeten beheren. Naarmate het rookgas verder wordt afgekoeld in de luchtvoorverwarmer, kan de temperatuur ervan het zuurdauwpunt naderen - het punt waarop zwavelzuurdamp gevormd uit zwaveltrioxide in het rookgas begint te condenseren op metalen oppervlakken. Dit maakt de luchtvoorverwarmer, en niet de economiser, het onderdeel dat het meest wordt blootgesteld aan corrosierisico bij lage temperaturen, en dit is de belangrijkste reden waarom de materiaalkeuze voor koude uiteinden (later in deze handleiding behandeld) zo’n belangrijk onderdeel is bij het specificeren van een lucht voorverwarmer voor een bepaalde brandstof.
Belangrijkste afhaalmaaltijden: Een air preheater recovers the last practical increment of flue gas heat before the stack, and every 20°C of air preheat is worth approximately 1% of boiler efficiency — but the same cooling that creates this saving also concentrates corrosion risk at the unit's cold end.
Industriële kopers die onderzoek doen naar een lucht voorverwarmer komen over het algemeen drie ontwerpfamilies tegen, elk opgebouwd rond een ander warmteoverdrachtsmechanisme.
Een buisvormige luchtvoorverwarmer is een statische pijpenbundel-warmtewisselaar zonder bewegende delen. Rookgas stroomt doorgaans in een reeks buizen, terwijl verbrandingslucht in kruisstroom over de buitenkant van de buizenbundel stroomt, en de metalen buiswand zelf fungeert als het warmteoverdrachtsoppervlak dat de twee stromen scheidt. Omdat de gas- en luchtwegen fysiek van elkaar zijn afgedicht, behalve door de metalen wand, is kruisbesmetting (lekkage) tussen de twee stromen inherent laag, doorgaans in de orde van grootte van 1–3% . Dit maakt het buisvormige ontwerp aantrekkelijk wanneer luchtlekkage in de rookgasstroom tot een minimum moet worden beperkt, zoals bij ketels met gevoelige stroomafwaartse emissieapparatuur.
Een regeneratieve luchtvoorverwarmer, vaak een Ljungström-type eenheid genoemd, maakt gebruik van een grote rotor gevuld met gegolfde warmteopslagplaten die langzaam door zowel de rookgas- als de luchtkanalen roteert. Terwijl een deel van de rotor door de hete gasstroom gaat, absorbeert het warmte; Terwijl hetzelfde gedeelte in de luchtstroom roteert, geeft het de opgeslagen warmte af aan de binnenkomende verbrandingslucht. Deze continue opslag- en vrijgavecyclus geeft regeneratieve units een compacte voetafdruk en sterke warmteoverdrachtsprestaties in verhouding tot hun grootte, maar de roterende afdichtingen tussen sectoren laten onvermijdelijk wat lucht in de rookgaszijde lekken, meestal 5–12% en thermische vervorming van de rotor in de loop van de tijd kan deze opening verder vergroten als de afdichtingen niet worden gehandhaafd.
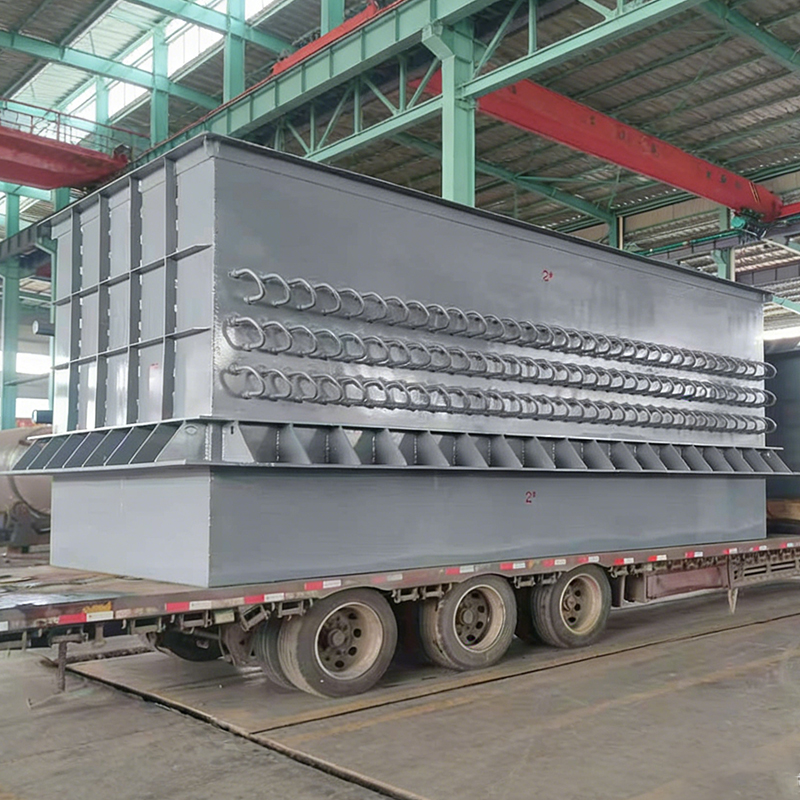
Een heatpipe-luchtvoorverwarmer combineert de kenmerken van beide bovenstaande ontwerpen. Het maakt gebruik van een reeks afgedichte warmtepijpen met vinnen – elk met een kleine hoeveelheid werkvloeistof onder vacuüm – die zo zijn gerangschikt dat het verdamperuiteinde van elke pijp in het rookgaskanaal zit en het condensoruiteinde in het afzonderlijke luchtkanaal. Warmte die aan het hete uiteinde wordt geabsorbeerd, verdampt de werkvloeistof, de damp reist naar het koude uiteinde en condenseert terwijl het warmte afgeeft aan de verbrandingslucht, en de gecondenseerde vloeistof keert door de zwaartekracht of door zuigen terug naar het hete uiteinde om de cyclus te herhalen. Omdat de gas- en luchtkanalen fysiek gescheiden blijven en alleen met elkaar verbonden zijn door de afgedichte pijpwanden, houdt een heatpipe-luchtvoorverwarmer de lekkage dicht bij het buisvormige niveau, terwijl een warmteoverdrachtscoëfficiënt per oppervlakte-eenheid wordt bereikt die over het algemeen hoger is dan bij een gewoon buisvormig ontwerp, dankzij het faseveranderingsoverdrachtsmechanisme en het verlengde lamellenoppervlak. Een bijkomend praktisch voordeel is dat warmtepijpbundels modulair zijn: individuele rijen kunnen vaak worden geïnspecteerd, gereinigd of vervangen zonder de hele eenheid te demonteren, wat handig is bij brandstoffen met een hoog zwavelgehalte waarbij de koudste rijen het snelst vervuilen of corroderen.
| Kenmerkend | Buisvormig | Regeneratief | Warmte pijp |
|---|---|---|---|
| Bewegende delen | Geen | Rotor en aandrijving | Geen |
| Typische luchtlekkage | 1–3% | 5–12% | 1–3% |
| Relatieve voetafdruk | Middelgroot | Compact | Middelmatig |
| Belangrijkste onderhoudsitem | Reiniging van de buizen | Afstelling van de afdichting | Module reinigen/verwisselen |
| Typische levensduur | 15–20 jaar | Zeehonden worden elke 5 à 7 jaar vernieuwd | 15–20 jaar |
Belangrijkste afhaalmaaltijden: Buisvormige en heatpipe-luchtvoorverwarmers delen het voordeel dat er weinig lekkage is omdat ze geen roterende afdichtingen hebben, terwijl regeneratieve units een hogere lekkage inruilen voor een kleinere voetafdruk en sterke compacte warmteoverdrachtsprestaties.
De uitlaattemperatuur van het rookgas dat een luchtvoorverwarmer verlaat, is een van de duidelijkste indicatoren van hoeveel warmte de unit heeft teruggewonnen, aangezien elke graad die in het gas bij de schoorsteen achterblijft energie is die niet is omgezet in bruikbare voorverwarmde lucht. Kopers die het aanbod van een fabrikant van luchtvoorverwarmers vergelijken, beginnen vaak met de vraag hoe laag elk ontwerp de uittredetemperatuur praktisch kan opdrijven, omdat een lagere uittredetemperatuur over het algemeen een hogere warmteterugwinningsefficiëntie betekent, op voorwaarde dat het zuurdauwpunt van de gebruikte brandstof wordt gerespecteerd. Het bereiken van een lagere uitgangstemperatuur is echter niet gratis, omdat hiervoor doorgaans een groter warmteoverdrachtsoppervlak of een effectiever overdrachtsmechanisme nodig is, die beide van invloed zijn op de kapitaalvoetafdruk en de onderhoudsplanning. Het onderstaande diagram illustreert de typische rookgasuitlaattemperaturen voor de drie hierboven beschreven voorverwarmertypen, uitgaande van een gemeenschappelijke basislijninlaattemperatuur van 320°C die de unit binnenkomt. Deze cijfers zijn representatieve waarden die zijn ontleend aan de algemene industriële ketelpraktijk en zijn geen resultaten van een enkele specifieke installatie. De werkelijke prestaties zijn afhankelijk van de ketelbelasting, het brandstoftype en de afmetingen van de voorverwarmer.
De metervergelijking toont een buisvormige luchtvoorverwarmer die het rookgas ruwweg naar beneden brengt 165°C , wat de gematigde warmteoverdrachtscoëfficiënt weerspiegelt en de afhankelijkheid van een metalen wand als het enige overdrachtspad tussen gas en lucht. Een regeneratieve luchtvoorverwarmer bereikt een lagere uittredetemperatuur van ca 110°C omdat de roterende warmteopslagmatrix een zeer groot effectief oppervlak biedt binnen een compact volume, waardoor het de sterkste ruwe warmteterugwinning van de drie ontwerpen heeft. De Heatpipe-luchtvoorverwarmer zit ongeveer tussen de twee in 130°C , profiterend van de hogere warmteoverdrachtscoëfficiënt per gebied van faseveranderingswarmtepijpen en verlengde vinoppervlakken, terwijl de lekkage nog steeds dicht bij de buisniveaus blijft omdat de gas- en luchtkanalen gescheiden van elkaar afgedicht blijven. Voor een installatie die steenkool met een hoger zwavelgehalte verbrandt, kan deze middenpositie een voordeel zijn: het ontwerp van de warmtepijp recupereert aanzienlijk meer warmte dan een gewone buiseenheid zonder de hogere luchtlekkage te erven die de roterende afdichtingen van een regeneratieve eenheid veroorzaken. Omgekeerd, waar het zwavelgehalte van de brandstof zeer laag is en de lektolerantie minder kritisch is, kan de lagere uitgangstemperatuur van een regeneratieve luchtvoorverwarmer zich vertalen in het sterkste ruwe efficiëntiecijfer van de drie opties. Het is ook vermeldenswaard dat een te lage uitgangstemperatuur voor het zwavelgehalte van een bepaalde brandstof het risico op zuurdauwpuntcorrosie aan de koude kant verhoogt, dus de praktische minimale uitgangstemperatuur is zowel een functie van de brandstofchemie als van het ontwerp van de apparatuur. Ketelingenieurs houden kolengestookte eenheden doorgaans boven de 120 °C en laten schonere gasgestookte eenheden dichter bij de 90–100 °C werken. Een ervaren leverancier van luchtvoorverwarmers zal het koude-eindmateriaal op maat maken en de uitgangstemperatuur bepalen, in plaats van de warmteterugwinning afzonderlijk te optimaliseren. Omdat de vinnenmodules van de heatpipe-luchtvoorverwarmer rij voor rij kunnen worden verwisseld, installeren fabrieken soms specifiek iets corrosiebestendiger materiaal op de koudste rijen, waardoor de algehele eenheid dichter bij de herstelprestaties van het regeneratieve ontwerp kan worden geduwd zonder dat er sprake is van corrosie van de volledige eenheid. Over het geheel genomen is deze vergelijking een van de nuttigste uitgangspunten bij het bepalen welk type luchtvoorverwarmer het beste past bij een specifieke brandstof- en bedrijfscyclus.
Luchtvoorverwarmers zijn niet beperkt tot één enkele sector; ze verschijnen overal waar een verbrandingsproces rookgas genereert dat heet genoeg is om teruggewonnen te worden. Energieopwekking blijft de grootste afzonderlijke toepassing, omdat ketels voor nutsvoorzieningen en eigen energiebronnen continu op hoge belasting draaien, waardoor de jaarlijkse waarde van elk procentpunt aan gewonnen efficiëntie wordt gemaximaliseerd. Zware industrieën met hun eigen ovens – metallurgie, chemische verwerking en productie van bouwmaterialen – vormen het grootste deel van de resterende vraag, elk met zijn eigen rookgaseigenschappen en corrosie-overwegingen. Het begrijpen van deze typische verdeling helpt verklaren waarom fabrikanten van luchtvoorverwarmers zo’n breed scala aan configuraties aanbieden in plaats van één enkel standaardproduct. Het onderstaande diagram toont een representatieve toewijzing van de geïnstalleerde luchtvoorverwarmercapaciteit per eindgebruiksector, gebaseerd op algemene industriële inzetpatronen in plaats van op één enkele eigen dataset.
De energieopwekking is ongeveer verantwoordelijk 32% van de typische inzet van luchtvoorverwarmers, aangedreven door grote kolen- en gasgestookte nutsketels, waarbij zelfs een efficiëntiewinst van één procentpunt bij een continu werkende eenheid neerkomt op een aanzienlijke jaarlijkse brandstofbesparing. Metallurgie en staal vertegenwoordigen ongeveer 26% , voor hoogovens, herverwarmingsovens en gloeilijnen waar de terugwinning van rookgasafvalwarmte zowel het brandstofverbruik verbetert als de controle van de oventemperatuur helpt stabiliseren. Chemische en petrochemische verwerking komt dichtbij 19% van het totaal; Volgens Global Market Insights werd het segment van de apparatuur voor de terugwinning van chemische afvalwarmte alleen al gewaardeerd op meer dan 11 miljard dollar in 2025, wat de omvang weerspiegelt van procesverwarmers en -ketels in deze sector die afhankelijk zijn van apparatuur voor de terugwinning van rookgassen. De productie van bouwmaterialen, waaronder cementovens en glassmeltovens, draagt ongeveer bij 14% , waarbij de terugwinning van afvalwarmte nauw verbonden is met zowel de beheersing van de energiekosten als de doelstellingen voor emissiereductie. De resterende ongeveer 9% omvat pulp en papier, voedselverwerking, textielveredeling en andere procesindustrieën die kleinere ketels gebruiken maar toch profiteren van een industriële luchtvoorverwarmer die op hun schaal is afgestemd. Volgens Grand View Research zal de bredere markt voor afvalwarmteterugwinningssystemen – waarvan luchtvoorverwarmers een belangrijke categorie apparatuur zijn – naar verwachting groeien van ongeveer 55 miljard dollar in 2023 naar ruim 100 miljard dollar tegen 2030, een traject dat grotendeels wordt aangedreven door dezelfde industriële sectoren als weergegeven in deze grafiek, waarbij hun energie-efficiëntie- en emissiedoelstellingen worden aangescherpt. Voor een leverancier van luchtvoorverwarmers betekent deze spreiding van de vraag over sectoren ook dat apparatuur vaak moet worden ontworpen rond zeer verschillende rookgaschemieën, van relatief schone aardgasuitlaatgassen tot stromen met een hoog deeltjes- en zwavelgehalte uit kolenketels en sinterbewerkingen. Die variatie is precies de reden waarom het selecteren van het juiste type en de juiste materiaalcombinatie, die later in deze handleiding wordt besproken, net zo belangrijk is als het nominale efficiëntiegetal.
Om de werkelijke bijdrage van een luchtvoorverwarmer te begrijpen, helpt het om naar de volledige warmtebalans van een ketel te kijken in plaats van naar de voorverwarmer afzonderlijk. Elke ketel verliest een fractie van de brandstofenergie in de stapel, hoe goed hij ook is ontworpen, en de praktische vraag voor een fabrieksingenieur is hoeveel van dat verlies economisch kan worden teruggewonnen en met welk apparaat. Een economizer wint doorgaans een aanzienlijk deel van de rookgaswarmte terug door het voedingswater van de ketel voor te verwarmen, terwijl een luchtvoorverwarmer daarbovenop nog een extra deel terugwint door de verbrandingslucht voor te verwarmen. Omdat deze twee apparaten in serie langs hetzelfde rookgastraject werken, hangt de hoeveelheid die een luchtvoorverwarmer nog kan opvangen deels af van hoeveel de voorgaande economizer al heeft verwijderd. Het onderstaande diagram illustreert deze relatie voor een vertegenwoordiger 130 ton per uur industriële ketel, waarbij de totale teruggewonnen warmte zonder geïnstalleerde luchtvoorverwarmer wordt vergeleken met drie luchtvoorverwarmerconfiguraties die stroomafwaarts van dezelfde economiser zijn toegevoegd.
Als er geen luchtvoorverwarmer is geïnstalleerd, herstelt deze representatieve ketel ongeveer 14 gigajoule per draaiuur alleen via de economizer, en alle resterende rookgaswarmte verlaat ongebruikt de schoorsteen. Het toevoegen van een buisvormige luchtvoorverwarmer verhoogt de totale teruggewonnen warmte tot ongeveer 23 gigajoule per uur , bijdragen over 9 gigajoule per uur bovenop het aandeel van de econoom. Een regeneratieve luchtvoorverwarmer recupereert in deze vergelijking het meeste, waardoor de totale teruggewonnen warmte op ongeveer komt 27 gigajoule per uur , consistent met de lagere rookgasuitlaattemperatuur getoond in de vorige metervergelijking. De Heatpipe-luchtvoorverwarmer zit vlak achter en rondom 26 gigajoule per uur , wat bevestigt dat de herstelprestaties het regeneratieve ontwerp benaderen, terwijl, zoals eerder besproken, de hogere luchtlekkage wordt vermeden die gepaard gaat met een roterend afdichtingssysteem. In relatieve termen betekent dit dat het installeren van een van de drie typen luchtvoorverwarmers de totale teruggewonnen rookgaswarmte ruwweg verdubbelt in vergelijking met het vertrouwen op alleen de economizer. Daarom worden luchtvoorverwarmers beschouwd als een van de meer kosteneffectieve efficiëntie-upgrades die beschikbaar zijn voor een bestaande ketel. Het is vermeldenswaard dat de specifieke cijfers in dit diagram zullen verschuiven voor ketels met een andere capaciteit, brandstoftype of bestaande economisergrootte. Ze moeten dus worden gelezen als illustratief voor het relatieve patroon tussen configuraties en niet als een garantie voor een individuele installatie. De ketelcapaciteit heeft een sterke invloed op de absolute waarde van deze teruggewonnen warmte: een grotere ketel die hetzelfde aantal uren per jaar draait, zal proportioneel grotere brandstofbesparingen opleveren bij dezelfde procentuele efficiëntiewinst. Voor installaties die een retrofit evalueren, is deze weergave van de warmtebalans doorgaans informatiever dan het enkele nominale efficiëntiepercentage, omdat het duidelijk maakt hoeveel van de beschikbare rookgasenergie al is opgevangen voordat de luchtvoorverwarmer zelfs maar is geïnstalleerd, en dus hoeveel verdere winst realistisch gezien beschikbaar is. Een ervaren fabrikant van luchtvoorverwarmers met ketels zal normaal gesproken naar de bestaande prestatiegegevens van de Economizer vragen voordat hij een specifiek formaat luchtvoorverwarmer voorstelt, juist vanwege deze serierelatie tussen de twee apparaten.
Hetzelfde koelproces dat een luchtvoorverwarmer waardevol maakt, creëert ook de grootste operationele uitdaging. Terwijl rookgas door de unit stroomt en warmte verliest, kan de temperatuur dalen tot onder het zuurdauwpunt - de temperatuur waarbij zwavelzuurdamp, gevormd wanneer zwaveltrioxide in het rookgas reageert met waterdamp, begint te condenseren als een vloeistoffilm op koude metalen oppervlakken. Dit gecondenseerde zuur tast onbeschermd koolstofstaal aan, en de resulterende corrosieproducten vormen samen met vliegas en roet een kleverige afzetting die de gasstroom verder beperkt en de warmteoverdracht vermindert, een gecombineerd corrosie- en vervuilingsprobleem dat zich vrijwel volledig concentreert in de koudste rijen van de voorverwarmer, het dichtst bij de plaats waar de binnenkomende omgevingslucht voor het eerst in contact komt met de unit.
Omdat dit risico geconcentreerd is op een voorspelbare locatie, pakken fabrikanten van luchtvoorverwarmers dit vooral aan door materiaalkeuze aan de koude kant, in plaats van door de hele unit opnieuw te ontwerpen. Veel voorkomende benaderingen zijn onder meer geëmailleerde koolstofstalen buizen, die tegen relatief bescheiden materiaalkosten een glasachtige, zuurbestendige barrière vormen; verweringsstaal (vaak aangeduid met handelsnamen zoals legeringen van het Corten-type), dat een stabiele beschermende oxidelaag vormt bij blootstelling aan milde zuren; austenitische roestvrij staalsoorten zoals 304 of 316L voor brandstoffen met een matig tot hoog zwavelgehalte, die een sterkere corrosieweerstand bieden tegen hogere materiaal- en fabricagekosten; en, voor de zwaarste toepassingen met een hoog zwavelgehalte of een hoog chloorgehalte, op nikkel gebaseerde legeringen of nikkel-gesoldeerde verbindingen bij de meest blootgestelde buis-naar-header-verbindingen, aangezien hardgesoldeerde verbindingen minder gevoelig zijn voor de plaatselijke aantasting die zich kan ontwikkelen bij conventionele lassen onder herhaalde thermische cycli.
| Materiaal | Meest geschikt voor | Relatieve materiaalkosten |
|---|---|---|
| Koolstofstaal (ongecoat) | Schoon aardgas, brandstoffen met een zeer laag zwavelgehalte | Lager |
| Geëmailleerd staal | Steenkool en stookolie, matige zwavel | Matig |
| Verweerd (Corten-type) staal | Steenkool, blootstelling aan milde zuren | Matig |
| Roestvrij staal 304 / 316L | Kool met een hoger zwavelgehalte, chemisch procesgas | Hoger |
| Legering op nikkelbasis / nikkelgesoldeerde verbindingen | Ernstige hoge zwavel- of hoge chloorbelasting | Hoogste |
Omdat heatpipe-luchtvoorverwarmerbundels modulair zijn, specificeren fabrieken vaak alleen een corrosiebestendiger materiaal bij de koudste één of twee rijen pijpen in plaats van door de hele unit, waardoor de materiaalkosten onder controle worden gehouden en toch het gebied met het grootste risico wordt beschermd. Deze materiaalsortering per rij is moeilijker te bereiken in een buisvormig ontwerp, waarbij de hele bundel meestal uit één materiaal bestaat, en onpraktisch in een regeneratieve rotor, waar de warmteopslagplaten door beide temperatuurzones roteren en daarom uniforme bescherming over de hele mand nodig hebben. Regelmatige controle van de rookgasuitlaattemperatuur ten opzichte van het berekende zuurdauwpunt voor het specifieke zwavelgehalte van de brandstof blijft de meest effectieve manier om te voorkomen dat dit soort corrosie zich überhaupt kan ontwikkelen, ongeacht welk ontwerp van de luchtvoorverwarmer is geïnstalleerd.
Belangrijkste afhaalmaaltijden: Koude-eindcorrosie wordt veroorzaakt door zwavelzuurcondensatie, en de materiaalkeuze (niet alleen het type voorverwarmer) is de belangrijkste hefboom om hier economisch mee om te gaan.
De onderhoudsvereisten voor een luchtvoorverwarmer worden voornamelijk bepaald door het brandstoftype en niet door de ketelgrootte, omdat de hierboven beschreven vervuilings- en corrosiemechanismen zich schalen met het asgehalte en het zwavelgehalte in plaats van met de stoomproductie. Schone brandende brandstoffen zoals aardgas laten zeer weinig deeltjesresiduen en een relatief lage vorming van zwaveltrioxide achter, zodat de warmteoverdrachtsoppervlakken gedurende lange perioden tussen inspecties schoon blijven. Vaste brandstoffen zoals steenkool en biomassa genereren daarentegen aanzienlijke vliegas en, in het geval van steenkool met een hoger zwavelgehalte, agressievere zuurcondensatie aan de koude kant, die beide het praktische interval tussen de reinigingen verkorten. Het verkeerd uitvoeren van dit onderhoudsinterval in beide richtingen brengt reële kosten met zich mee: te veel reinigen verspilt arbeid en verhoogt de ongeplande stilstand, terwijl te weinig reinigen ervoor zorgt dat vervuiling zich ophoopt, waardoor de drukval over de unit toeneemt, het stroomverbruik van de ventilator toeneemt en geleidelijk de efficiëntiewinst afneemt waarvoor de luchtvoorverwarmer in de eerste plaats was geïnstalleerd. De onderstaande heatmap geeft typische aanbevolen reinigingsintervallen weer voor vijf veel voorkomende brandstoftypen en de drie belangrijkste luchtvoorverwarmerontwerpen.
Voor aardgas kunnen doorgaans alle drie de typen luchtvoorverwarmers werken 18 tot 24 maanden tussen volledige reinigingsbeurten, omdat de brandstof minimale as en laag zwaveltrioxide produceert. Lichte stookolie verkort dit tot ongeveer 9 tot 12 maanden in dezelfde drie ontwerpen, wat het hogere zwavelgehalte in vergelijking met aardgas weerspiegelt. Laagzwavelige steenkool, hier gedefinieerd zoals hieronder ongeveer 1% zwavel per gewicht brengt de intervallen verder terug naar ongeveer 4 tot 6 maanden , grotendeels te wijten aan de belasting van vliegas in plaats van alleen aan corrosie. Hoogzwavelige steenkool hierboven ongeveer 1% zwavel vereist de meest frequente aandacht, met intervallen die worden gecomprimeerd tot net 2 tot 3 maanden aangezien zowel vervuiling als zuurdauwpuntcorrosie samen versnellen. Biomassabrandstoffen bevinden zich in een vergelijkbaar bereik als hoogzwavelige steenkool 2 tot 4 maanden , voornamelijk veroorzaakt door alkalirijke as die de neiging heeft zacht te worden en aan hete oppervlakken te blijven plakken, in plaats van door het zwavelgehalte. Voor elk brandstoftype in deze vergelijking heeft de regeneratieve luchtvoorverwarmer consequent het kortste interval van de drie ontwerpen nodig, wat zowel het grotere effectieve oppervlak weerspiegelt dat meer deeltjes opvangt als de extra gevoeligheid van de roterende afdichtingen voor eventuele afzettingen. De warmtepijp-luchtvoorverwarmer komt over het algemeen overeen met of iets groter dan het interval van het buisvormige ontwerp, en vertoont een bescheiden voordeel ten opzichte van buizen, specifiek op het gebied van biomassa, wat door de industrie wordt toegeschreven aan de mogelijkheid om individuele vinnenrijen te reinigen of te vervangen zonder de volledige bundel te demonteren. Voor elke brandstof met een aanzienlijk asgehalte raden de meeste fabrikanten van ketelluchtvoorverwarmers aan om de unit te koppelen aan een roetblaassysteem, waarbij gebruik wordt gemaakt van stoom of perslucht, waardoor het interval tussen handmatige inspecties wordt verlengd, ongeacht welke van de drie ontwerpen is geïnstalleerd. Installaties die overschakelen op brandstofbronnen, bijvoorbeeld van aardgas naar een steenkoolmengsel, moeten tegelijkertijd hun onderhoudsschema voor de luchtvoorverwarmer herzien, aangezien het juiste interval aanzienlijk kan verschuiven, ook al is de fysieke uitrusting niet veranderd.
Het specificeren van de juiste luchtvoorverwarmer begint met een duidelijk beeld van de rookgas- en luchtcondities die de unit daadwerkelijk in bedrijf zal zien, en niet alleen de nominale capaciteit van de ketel. Een leverancier van luchtvoorverwarmers vraagt doorgaans om de volgende kerngegevens voordat hij een ontwerp voorstelt:
Zodra deze parameters bekend zijn, volgt de typeselectie doorgaans een eenvoudige logica. Waar het vloeroppervlak beperkt is en het zwavelgehalte van de brandstof laag is, maken de compacte voetafdruk en sterke warmteterugwinning van een regeneratieve luchtvoorverwarmer hem tot een efficiënte keuze. Waar het minimaliseren van luchtlekkage de prioriteit heeft, of waar de ketel brandstof met een hoger zwavelgehalte verbrandt en de fabriek corrosiebestendig materiaal alleen op de koudste rijen wil beoordelen in plaats van op de hele unit, is een heatpipe-luchtvoorverwarmer vaak beter geschikt. Waar eenvoud, lange onderhoudsintervallen en het laagst mogelijke risico op bewegende delen het belangrijkst zijn, blijft een buisvormige luchtvoorverwarmer een betrouwbare optie, vooral bij kleinere en middelgrote industriële ketels. De onderstaande tabel geeft een overzicht van een aantal veel voorkomende configuratievarianten die een fabrikant van op maat gemaakte luchtvoorverwarmers doorgaans kan aanbieden binnen elk van de drie hoofdtypen.
Bi-sector regeneratief
Rotor opgesplitst in twee zones (gas en lucht); de standaardconfiguratie voor de meeste industriële ketels. Regeneratief uit drie sectoren
Voegt een derde sector toe voor primaire (kolendrogende) lucht, gebruikelijk op poederkoolketels. Buisvormig met ribbenbuis
Het verlengde vinoppervlak vergroot het warmteoverdrachtsgebied binnen dezelfde buisvormige voetafdruk. Geëmailleerde buis buis
Emaille coating zorgt voor zuurbestendigheid bij het stoken van kolen en olie met matig zwavel. Warmtepijp met enkele en dubbele doorgang
Een extra pas verhoogt de contacttijd voor een hoger herstel in een beperkte footprint.
Belangrijkste afhaalmaaltijden: De typekeuze moet rechtstreeks voortvloeien uit het zwavelgehalte van de brandstof, de voetafdruk, de lektolerantie en de onderhoudstoegang – en niet alleen uit de efficiëntiecijfers.
Het toevoegen van een luchtvoorverwarmer aan een bestaande ketel die er oorspronkelijk niet mee is ontworpen, is een veel voorkomende energie-efficiëntie-retrofit, en het is over het algemeen ingewikkelder dan het installeren van een luchtvoorverwarmer bij een nieuwbouw, simpelweg omdat kanaalgeleiding, structurele ondersteuning en capaciteit van de trekventilator allemaal moeten worden geïntegreerd in een bestaande lay-out. Een retrofitproject begint doorgaans met een locatieonderzoek en een rookgasanalyse om de werkelijke stroomsnelheden en temperaturen te bevestigen, aangezien deze na jarenlang gebruik kunnen verschillen van de oorspronkelijke ontwerpwaarden. Er volgt een constructieve techniek om te bevestigen dat het ketelhuis het extra gewicht en de kanaalbelasting kan dragen, en ventilatoren met geïnduceerde en geforceerde trek worden gecontroleerd om te bevestigen dat ze voldoende marge hebben om de extra drukval op te vangen die de nieuwe luchtvoorverwarmer in de gas- en luchtwegen zal introduceren.
Het in bedrijf stellen van een luchtvoorverwarmer, zowel nieuw geïnstalleerd als achteraf gemonteerd, volgt doorgaans het raamwerk dat is uiteengezet in erkende prestatietestcodes voor luchtverwarmers, zoals ASME PTC 4.3, waarin standaardmethoden worden gedefinieerd voor het meten van de effectiviteit van de warmteoverdracht, de luchtlekkagesnelheid en de drukval onder gecontroleerde omstandigheden. Een lektest is vooral belangrijk voor regeneratieve units, omdat slijtage van de afdichtingen tijdens verzending en installatie anders onopgemerkt kan blijven totdat de ketel al in gebruik is. Na de inbedrijfstelling plannen de meeste installaties na de eerste paar duizend bedrijfsuren een vervolgprestatiecontrole om te bevestigen dat de gemeten uitlaattemperaturen en drukval dicht bij de waarden blijven die de fabrikant van de luchtvoorverwarmer in de ontwerpfase heeft gespecificeerd, en om eventuele vroege vervuilingstrends op te vangen voordat dit een groter onderhoudsprobleem wordt.
Specifiek voor retrofitprojecten is de planning rond een geplande uitval van de ketel meestal de beslissende factor voor de timing van het project, aangezien het meeste mechanische verbindingswerk moet gebeuren terwijl de ketel offline is. Door nauw samen te werken met een ervaren leverancier van luchtvoorverwarmers tijdens de ontwerpfase, in plaats van nadat de apparatuur al is besteld, wordt deze uitvalperiode meestal verkort, omdat kanaalinterfaces en structurele steunen vooraf kunnen worden ontworpen om bij de bestaande ketel te passen in plaats van ter plaatse te worden aangepast.
Het selecteren van een fabrikant van luchtvoorverwarmers met echte interne technische diepgang is het belangrijkst op precies de gebieden die hierboven zijn behandeld: de kwaliteit van de fabricage van heatpipes, de integriteit van de verbindingen aan het koude uiteinde en de mogelijkheid om materialen rij voor rij te beoordelen voor een specifieke brandstof in plaats van een enkel vast ontwerp aan te bieden. Als China fabrikant van industriële rookgasafvalwarmteterugwinningsapparatuur en fabriek van chemische procesapparatuur, Jiangsu Shineng Chemische Apparatuur Co., Ltd. , opgericht in 2005, is gespecialiseerd in het onderzoek, de ontwikkeling en de productie van systemen voor de terugwinning van rookgasafvalwarmte en chemische apparatuur, met uitgebreide interne mogelijkheden op het gebied van de ontwikkeling van warmtepijpen, solderen op nikkelbasis en de fabricage van drukvaten. Deze combinatie is met name relevant voor de technologie van de heatpipe-luchtvoorverwarmer die in deze handleiding wordt besproken, omdat de prestaties en de levensduur van de heatpipe direct afhankelijk zijn van de productiekwaliteit op het niveau van afgedichte buizen en verbindingen, en niet alleen van het algehele ontwerp van de unit.
De producten van Jiangsu Shineng worden op grote schaal gebruikt in de kolenchemie, metallurgie, energieopwekking en synthetische ammoniakindustrieën, en de apparatuur van het bedrijf is geëxporteerd naar overzeese markten. Omdat buisvormige, regeneratieve en heatpipe-luchtvoorverwarmers elk geschikt zijn voor verschillende brandstof- en voetafdrukomstandigheden, zoals beschreven in de selectiegids hierboven, kan een fabriek door samen te werken met een fabrikant die in staat is om alle drie de configuraties te ontwerpen - in plaats van een enkele vaste productlijn - de apparatuur afstemmen op de werkelijke bedrijfsomstandigheden in plaats van de bedrijfsomstandigheden aan te passen aan een beperkt productassortiment. Voor fabrieken die een nieuwe luchtvoorverwarmer voor een ketel evalueren of een retrofit van een bestaande eenheid plannen, ondersteunt deze uitgebreide interne capaciteit, van de productie van heatpipes tot de fabricage van drukvaten, een meer op maat gemaakte technische reactie op projectspecifieke rookgaschemie en ruimtebeperkingen.
Wij helpen u op weg naar succes.

Maqiao North Hightech industriële agglomeratiezone, Jingjiang City, Taizhou City, provincie Jiangsu

+86-18752676699 / +86-13961025664
 Previous