English
Nieuws
Thuis / Nieuws / Industrie nieuws / Kunnen ketels ontploffen? Oorzaken, normen en preventietips voor planten

+86-13961025664
Kunnen ketels ontploffen? Ja, dat kunnen ze. Maar in de context van een industriële fabriek is de echte vraag niet alleen of het mogelijk is, maar ook of het ontwerp, de materialen en de operationele procedures in uw fabriek dit waarschijnlijk maken. Wanneer een fabrieksmanager, procesingenieur of inkoopspecialist naar deze zin zoekt, wordt hij meestal geconfronteerd met een van de volgende twee scenario's: een veiligheidsaudit die lacunes heeft blootgelegd, of een specificatiebesluit voor een nieuwe restwarmteterugwinningsketel. In beide gevallen moet het antwoord nauwkeurig zijn en niet uit het hoofd geruststellend. Ketelexplosies zijn geen willekeurige natuurkundige handelingen. Ze zijn het eindpunt van een reeks voorspelbare mislukkingen: de druk overschrijdt het ontwerpbereik, het warmteoverdrachtsoppervlak verliest zijn koelvermogen, corrosie verdunt de drukgrens, of brandstofgas vindt een ontstekingsbron. Elk van deze fouten kan worden voorkomen door ontwerpberekeningen, kwaliteitscontrole van de fabricage en een gedisciplineerd inspectieregime.
Dit artikel bekijkt de vraag vanuit het standpunt van een fabrikant van industriële restwarmteketels, economizers en warmtewisselaars. Dat perspectief is van belang omdat het explosierisicoprofiel van een afvalwarmteketel anders is dan dat van een gestookte pakketketel. Een restwarmteketel wordt vaak onderworpen aan zowel hoge temperatuur rookgas aan de mantelzijde als een water-stoomsysteem aan de buiszijde. De grens tussen deze twee systemen is waar de meeste incidenten beginnen. Het doel hier is om u een bruikbaar, praktisch inzicht te geven in de faalmechanismen, de normen die daaraan ten grondslag liggen, en de onderhoudsroutines die ervoor zorgen dat ze geen echte gebeurtenissen worden.
Om de vraag "kunnen ketels ontploffen" op een nuttige manier te beantwoorden, moet je twee verschillende fysieke mechanismen scheiden. De eerste is een drukgrensstoring, vaak een fysieke explosie genoemd. De tweede is een verbrandings- of brandstofgasexplosie, ook wel een chemische explosie genoemd. Ze delen dezelfde uitkomst – catastrofale vrijgave van energie – maar komen voort uit verschillende procesomstandigheden en vragen om verschillende preventieve maatregelen.
Een fysieke ketelexplosie treedt op wanneer de interne druk van het water-stoomsysteem de sterkte van het drukvat overschrijdt. In een normaal werkende ketel wordt de druk onder controle gehouden omdat het water en de stoom op een gecontroleerd instelpunt in thermodynamisch evenwicht zijn. Het metaal van het vat is ontworpen om die druk te dragen bij de overeenkomstige verzadigingstemperatuur. Als de druk boven de ontwerplimiet stijgt, of als de wandtemperatuur ver boven de ontwerptemperatuur stijgt terwijl de druk binnen de limieten blijft, verliest het metaal zijn sterkte en scheurt het. Door de snelle expansie van het opgeslagen water en de stoom kan energie vrijkomen die equivalent is aan een grote explosieve lading.
De meest voorkomende fysieke explosiereeks begint met een laag waterpeil in combinatie met aanhoudend vuren. Wanneer het waterniveau onder de buizen zakt, kan de warmte van de brander of het rookgas niet meer door water worden opgenomen. In plaats daarvan warmt het buismetaal snel op en verliest het zijn breuksterkte. Als de vlam niet wordt uitgeschakeld, kan de buis kapot gaan en een grote hoeveelheid water met een hoge temperatuur in stoom veranderen. In een afvalwarmteketel kan hetzelfde gebeuren als de massastroom aan de gaszijde doorgaat terwijl de pomp aan de waterzijde inschakelt. De truc is om niet aan te nemen dat de brander altijd de warmte-invoer regelt; in een restwarmteketel is de warmtebron het stroomopwaartse proces en niet een brander.
Het tweede mechanisme is een chemische explosie. Dit gebeurt wanneer brandstofgas (aardgas, cokesovengas of een andere brandbare damp) in een afgesloten ruimte lekt, zich vermengt met lucht om het ontvlambare gebied te bereiken en vervolgens in contact komt met een ontstekingsbron. Bij een ketel kan dit gebeuren in de verbrandingskamer, het rookkanaal of in de open lucht nabij een lekkende flens. De gevaarlijkste situatie is een storing in de voorspoeling: een branderbesturingssysteem waardoor brandstof kan stromen voordat de verbrandingskamer voldoende is gespoeld met lucht.
Ook aan de waterzijde zijn in zeldzame gevallen chemische explosies mogelijk. Als bepaalde chemische reinigingsmiddelen of afbraakproducten waterstof genereren, en die waterstof met zuurstof in een afgesloten volume wordt opgesloten, kan deze ontbranden. In de praktijk komt de explosie aan de gaszijde echter veel vaker voor bij incidenten met industriële ketels.
Statistieken over ketelexplosies van verschillende referentiebronnen, verzekeringsmaatschappijen en fabrieksaudits zijn niet perfect op elkaar afgestemd, maar ze komen samen in een beperkt aantal belangrijke oorzaken. Het is de moeite waard om duidelijk te stellen dat de onderstaande verhoudingen een conceptuele synthese zijn van typische industriële faalwijzen, en niet een nauwkeurig statistisch overzicht van een enkele database. Waar het om gaat is de rangschikking en de technische interpretatie.
Het falen van de overdrukbeveiliging levert de grootste bijdrage. Dit betekent dat de veiligheidsklep of het ontlastmechanisme niet openging wanneer dat wel had moeten gebeuren, of dat de laagwaterbeveiliging en de vlamvergrendeling de warmtebron niet hebben uitgeschakeld. De oorzaak kan een geblokkeerde drukkraan zijn, een veiligheidsklep die te hoog is ingesteld, een handmatige bypass die open is gelaten of een vergrendeling die opzettelijk is opgeheven. In afvalwarmteterugwinningssystemen is een even gevaarlijke situatie een bypassklep die gedeeltelijk open blijft, waardoor heet gas de ketel kan blijven binnendringen als er geen waterstroom is.
Waterzijdige vervuiling komt op de tweede plaats. Dit is vooral relevant voor economizers en restwarmteketels in rookgasomstandigheden met veel stof. Kalkafzettingen aan de waterzijde werken als een isolerende laag, waardoor warmteoverdracht van het metaal naar het water wordt voorkomen. De temperatuur van het metaal stijgt en in extreme gevallen zwelt de buis op en barst. In een standaard gestookte ketel kan een laag calciumcarbonaataanslag van 1 mm de temperatuur van de buiswand met enkele honderden graden verhogen. In een restwarmteketel kan hetzelfde gebeuren als de chemie van het voedingswater slecht onder controle is.
Brandstofgaslekkage is de derde categorie. In cokesfabrieken, chemische en metallurgische fabrieken is het brandstofgas vaak cokesovengas of hoogovengas. Dit is geen aardgas; ze hebben verschillende dichtheden en samenstellingen, en sommige hebben een hoog waterstofgehalte, waardoor ze gevoeliger zijn voor flashback. Als de gasstraat niet correct wordt gespoeld of als een regelklep langs zijn zitting lekt, kan er een explosief mengsel ontstaan. Gasdetectie en een goed ontworpen voorspoelvolgorde zijn de belangrijkste verdedigingsmechanismen.
Corrosie en vermoeidheid zijn de “langzame branders” onder de belangrijkste oorzaken. Deze mechanismen veroorzaken geen plotseling falen op de eerste dag. In plaats daarvan verminderen ze de drukgrensdikte of veroorzaken ze scheuren die zich in de loop van de jaren voortplanten. Een afvalwarmteketel die werkt met rookgas dat zich onder het dauwpunt van zwavelzuur bevindt, kan aan de gaszijde ernstige corrosie bij lage temperaturen ervaren. Het zuur condenseert op het buisoppervlak en het metaal wordt chemisch geërodeerd. Er kunnen spanningscorrosiescheuren ontstaan bij de buis-naar-headerverbindingen, vooral als de waterchemie niet op peil blijft en de chlorideniveaus hoog zijn.
De overige categorie, fabricagefouten, is de kleinste maar ook de meest vermijdbare. Defecte lasnaden, slechte warmtebehandeling of verkeerd gespecificeerde materiaalkwaliteiten kunnen allemaal tot voortijdig falen leiden. Dat is precies de reden waarom codes zoals ASME Sectie I en Sectie VIII, evenals de vergunningen voor binnenlandse drukvaten, gedocumenteerde lasprocedures, gekwalificeerde lassers en niet-destructief onderzoek van kritische verbindingen vereisen. Wanneer u koopt bij een fabrikant met de juiste certificeringen, wordt deze risicofactor grotendeels bij de bron gecontroleerd.
Niet alle ketels zijn even kwetsbaar, en de vraag "kunnen ketels ontploffen" heeft een ander antwoord, afhankelijk van de ketelarchitectuur. Vlampijpketels, waterpijpketels en afvalwarmteketels hebben elk verschillende faalmodi. Voor een fabriek die een nieuwe eenheid overweegt, is het begrijpen van dat onderscheid essentieel voor een geïnformeerde specificatie.
| Ketel type | Watervolume | Warmtebron | Primair explosierisico | Typische toepassing |
|---|---|---|---|---|
| Vuurbuisketel | Groot | Brander / oven | Ophoping van brandstofgas, laag waterniveau | Processtoom voor kleinere installaties |
| Waterpijpketel | Kleiner | Brander / oven | Buisbreuk door kalkaanslag, overdruk | Energieopwekking en grote procesindustrieën |
| Afvalwarmte ketel | Kleiner | Stroomopwaarts rookgas | Verlies van waterstroom tijdens bypass, corrosie, lekkage aan gaszijde | Steenkoolchemie, metallurgie, macht |
| Elektrische ketel | Gemiddeld | Elektrische verwarmingselementen | Overdruk door expansie, geen brandstofgasbron | Schone en hulpstoom |
Vuurpijpketels zijn van nature compact en hebben een hoog stoomvolume, wat klassiek het idee opriep dat het falen van een ketel gelijk staat aan 'een bom'. Een groot watervolume betekent dat bij een plotselinge breuk een enorme hoeveelheid opgeslagen energie vrijkomt. Het risico wordt beperkt door een zorgvuldig gecontroleerd waterpeil te handhaven en door ervoor te zorgen dat er zich geen brandstof ophoopt. Bij een vlampijpketel bevindt de vlam zich in de buis, zodat het water de warmte van het buitenoppervlak absorbeert. Als het waterniveau te laag is, komt de kroon van de oven direct bloot te liggen en kan deze zeer snel kapot gaan.
Waterpijpketels gebruiken water in de buizen, met verbrandingsgas aan de buitenkant. Het watervolume in het vat is veel kleiner, doorgaans net genoeg om stoom van water te scheiden. Het explosierisico is meer gelokaliseerd bij een buisbreuk, hoewel een plaatselijke uitbarsting nog steeds een tweede, ernstiger gebeurtenis kan veroorzaken. Bij waterpijpketels is het van cruciaal belang om de verhouding tussen de waterstroom en de warmte-invoer te controleren. Het kritieke faalpunt is niet het gehele vat, maar het circulatieregime. Als de circulatie verloren gaat, raken de buizen oververhit en faalt de drukgrens.
Afvalwarmteketels hebben hun eigen kenmerkende risicoprofiel. Normaal gesproken hebben ze geen brander, dus in strikte zin is een explosie aan de gaszijde van een brandstof-luchtmengsel van de brander niet gebruikelijk. In veel fabrieken is de restwarmteketel echter verbonden met een verbrandingsschacht of een friteuse, en onverbrand gas uit het stroomopwaartse proces kan naar de ketel worden gevoerd. In koepel- of staalproductierooksystemen kan CO aanwezig zijn in het afgas. Door een lek of een herstart zonder goed zuiveren kan CO zich ophopen. Het meest voorkomende ongeval met een afvalwarmteketel is nog steeds een lekkage van een buis veroorzaakt door thermische schokken, erosie of corrosie. Omdat deze ketels zich vaak in stoffige rookgasstromen met een hoge temperatuur bevinden, moet de materiële staat regelmatig worden beoordeeld.
Afvalwarmteterugwinningseenheden omvatten ook economizers, luchtvoorverwarmers en andere warmtewisselingsapparatuur. Een economizer wint bijvoorbeeld warmte uit het rookgas om het voedingswater van de ketel voor te verwarmen. Omdat het water onder de verzadigingstemperatuur is, zijn de buiswanden onderhevig aan een groter temperatuurbereik, wat kan leiden tot thermische vermoeidheid. Een op nikkel gebaseerde gesoldeerde economiser is speciaal ontworpen om bestand te zijn tegen corrosieve en thermische cycli. De hardgesoldeerde verbindingsstructuur vermindert ook het aantal lasverbindingen, die vaak de faalpunten zijn in een traditionele economizer.
 Cokesoven Afvalwarmteketel voor rookgas voor herstel van middelhoge temperaturen Deze ketel recupereert de afvalwarmte uit het rookgas van de cokesoven van 260-300°C en reduceert deze tot 140-160°C terwijl er stoom wordt gegenereerd. De economizer- en verdampersecties met buizen met H-lamellen bereiken een efficiëntie van meer dan 85%, waardoor het een belangrijke oplossing is voor cokesfabrieken die op zoek zijn naar energiebesparing en emissiereductie. Bekijk Product →
Als u een afvalwarmteketel voor een cokesovenrookgas of een sintercirculair koelsysteem overweegt, is het meest kritische selectieprobleem het afstemmen van het ketelontwerp op de daadwerkelijke rookgassamenstelling en het temperatuurprofiel. Een te kleine ketel zal met te hoge rookgassnelheden werken en erosie veroorzaken; een te grote ketel zal op een te lage gastemperatuur werken en condensatie bevorderen. Dat is de reden dat een gekwalificeerde fabrikant een ontwerpberekening moet maken op basis van het specifieke project, en niet een technisch product voor algemeen gebruik.
De vraag "kunnen ketels ontploffen" wordt meestal gesteld in een context waarin al codes en normen bestaan. Het is de handhaving van deze normen, door middel van kwaliteitscontrole op het gebied van ontwerp en fabricage, die een veilige ketel onderscheidt van een gevaarlijke ketel. Wereldwijd is de ASME Boiler and Pressure Vessel Code het meest algemeen erkende raamwerk voor ontwerp en constructie. Een fabrikant die houder is van het ASME-certificaat, gecombineerd met een binnenlandse Type III-drukvatlicentie, toont aan dat de ontwerpberekeningen, materiaalkeuze en fabricageprocedures allemaal onderworpen zijn aan een gedocumenteerd kwaliteitssysteem.
De ontwerpfase is de eerste verdediging. Een ketel is ontworpen met een veiligheidsfactor ten opzichte van de maximaal toelaatbare spanning. De ontwerpdruk wordt boven de maximale werkdruk ingesteld en de structurele sterkte van elk onderdeel wordt gecontroleerd aan de hand van zowel de interne druk als de externe belastingen. Tegelijkertijd wordt het warmteoverdrachtsoppervlak bepaald op basis van de verwachte rookgasstroom en temperatuur. Bij het ontwerp moet rekening worden gehouden met vervuilingsfactoren: er wordt een extra marge opgenomen zodat zelfs wanneer kalkaanslag ontstaat, de metaaltemperatuur binnen veilige grenzen blijft.
Veiligheidsapparatuur wordt in het systeem ontworpen en niet achteraf toegevoegd. De veiligheidsklep op een ketel is gedimensioneerd voor de maximale opwekkingssnelheid van de unit. Deze moet worden ingesteld op een druk die lager is dan de ontwerpdruk. Bovendien is de watergebrekbeveiliging aangesloten op een brandermanagementsysteem dat de warmtebron uitschakelt wanneer het waterniveau onder het minimaal veilige niveau komt. In een afvalwarmteketel moet de veiligheidsvergrendeling ook de positie van de bypassklep bewaken. Wanneer de gasstroom van de ketel wordt weggeleid, kan de waterstroom eveneens worden verminderd, maar die sequentie moet geautomatiseerd zijn in plaats van handmatig.
Kwaliteitscontrole van de fabricage is net zo belangrijk. De drukgrens van een ketel wordt gevormd door gelaste buis-tot-buis-, buis-tot-kop- en schaalnaden. Deze verbindingen moeten worden gelast volgens procedures die geschikt zijn voor de specifieke materiaalkwaliteit en -dikte. Elke las moet worden geïnspecteerd, hetzij door middel van radiografie, ultrasoon onderzoek of een andere geaccepteerde NDT-methode. Nadat het lassen is voltooid, wordt het gehele vat hydrostatisch getest bij een druk die doorgaans 1,5 maal de ontwerpdruk bedraagt. Die test biedt een directe verificatie dat de gehele drukgrens lekdicht en structureel gezond is.
Voor een afvalwarmteterugwinningssysteem is de drukgrens één onderdeel, maar het warmtewisselingsoppervlak zelf vereist ook kwaliteitscontrole. Bij op nikkel gebaseerde gesoldeerde warmtewisselaarelementen wordt het gehele metalen oppervlak bedekt met een op nikkel gebaseerd vulmetaal in een vacuümsoldeeroven. Hierdoor ontstaat een uniforme, corrosiebestendige laag die veel consistenter is dan handmatig lassen. Wanneer een installatie te maken heeft met hoge chloor- of zwavelzuurverontreiniging in het rookgas, is het gesoldeerde oppervlak effectiever bestand tegen corrosie, wat de levensduur van de apparatuur verlengt en de kans op een buislek verkleint.
De beste verdediging in een stookgassysteem is een betrouwbaar branderbeheersysteem. De vlamveiligheidscontroller moet het spoelen, het ontsteken en de brandstofstroom in volgorde plaatsen, zodat de brandstof niet in een niet-gespoelde kamer kan komen. Bovendien heeft de gasstraat lekvrije kleppen nodig. Een veelvoorkomend onderhoudsitem is de klepzitting, die defect kan raken als gevolg van slijtage door thermische cycli of vreemd materiaal. Dichtheidscontroles moeten met dezelfde frequentie worden gepland als de brandermanagementtests.
In China dekt de binnenlandse drukvatvergunning een vergelijkbare reeks eisen. De fabrikant moet een kwaliteitssysteem implementeren dat ontwerp, materiaalinkoop, lassen, inspectie en documentatie omvat. Dit is precies het soort capaciteit dat een fabriek moet verifiëren tijdens een leveranciersaudit. Een fabrikant die een robuust kwaliteitsmanagementsysteem kan laten zien, ziet er niet alleen op papier goed uit; het toont aan dat de ketel een proces heeft doorlopen dat is ontworpen om fabricagefouten bij de bron te elimineren.
Voor degenen die een systeem voor de terugwinning van restwarmte plannen, bestaat er een directe relatie tussen de kwaliteit van het ontwerp en de veiligheid van de installatie op de lange termijn. Een ervaren fabrikant berekent de corrosiemarge, de thermische uitzettingsvrijheid en de stofbelasting, zodat de ketel werkt zonder overmatige vervuiling of erosie. Dit is geen ‘nice to have’; het is een veiligheidsoverweging, omdat vervuiling en erosie beide in belangrijke mate bijdragen aan de hierboven beschreven faalwijzen.
Afvalwarmteketels worden gebruikt om warmte uit industrieel rookgas terug te winnen. Afhankelijk van het proces kan het rookgas afkomstig zijn uit een cokesoven, een sintercirkelkoeler, een roterende haardoven of een zuurstofgeblazen convertor. De keuze van de ketel voor elk van deze scenario's wordt bepaald door zeer verschillende technische overwegingen. Het uitgangspunt voor elke selectie is het definiëren van de rookgasomstandigheden en het vervolgens afstemmen van het ketelontwerp op die omstandigheden.
| Cokesoven rookgas restwarmteketel | Sinterende circulaire koeler afvalwarmteketel |
|---|---|
| Rookgastemperatuur: hoog, vaak instabiel | Rookgastemperatuur: matig maar hoog debiet |
| Stofgehalte: matige, kleverige teer en fijn stof | Stofgehalte: hoge, schurende en onregelmatige deeltjesgrootte |
| Corrosierisico: sulfaat- en sulfideafzettingen | Corrosierisico: corrosie bij lage temperatuur bij het opstarten en uitschakelen |
| Belangrijkste selectiepunt: buizenopstelling met online reiniging | Belangrijkste selectiepunt: erosiebestendig ontwerp en stoftrechters |
Bij het selecteren van een restwarmteketel zijn er vier belangrijke beslissingspunten die een installatieingenieur moet begrijpen. De eerste is het rookgasvolume versus het warmteoverdrachtsoppervlak. Als het volume onvoldoende is, zal de gassnelheid door de ketel navenant toenemen, wat erosie veroorzaakt. Als de gasstroom niet stabiel is, moet een bypassklep worden geïntegreerd om thermische schokken te regelen en te voorkomen. Het tweede beslissingspunt is de waterkwaliteit. Kalkvorming aan de waterzijde vermindert de warmteoverdracht en kan oververhitting van de buizen veroorzaken. Als de fabriek geen consistente kwaliteit van het voedingswater kan garanderen, moet deze meer stilstandtijd voor de reiniging toevoegen, of een buisoppervlak kiezen dat bestand is tegen kalkaanslag.
Het derde beslissingspunt is de stofbehandelingsstrategie. In veel industriële rookgasstromen is stof schurend en kan het de voorrand van de buizen eroderen. Het ontwerp kan bestaan uit roetblazers of een online asreinigingssysteem. Het vierde punt is de materiaalkeuze voor het oppervlak aan de gaszijde. In het geval dat het rookgas tijdens het opstarten een hoog vochtgehalte en een lage temperatuur heeft, kan zwavelzuurcondensatie optreden. Voor dergelijke toepassingen kan een op nikkel gebaseerd hardgesoldeerd oppervlak de corrosiesnelheid aanzienlijk verminderen, vooral op de economizer.
Wanneer een installatie een rookgaswarmteterugwinningssysteem overweegt, is het ook noodzakelijk om het drukverlies aan de gaszijde te evalueren. De ketel voegt een drukval toe aan het bestaande treksysteem. Als de tegendruk te hoog is, heeft dit invloed op de werking van de stroomopwaartse oven. Bij de berekening van dit drukverlies moet rekening worden gehouden met de stofophoping, die in de loop van de tijd toeneemt. Daarom zal een goed ontwerp voldoende ruimte laten om de ketel op ontwerpbelasting te laten werken, zelfs met enige vervuiling.
Een typische toepassing in een cokesoveninstallatie is een afvalwarmteketel die op het rookgas na de cokesoven wordt geïnstalleerd. De rookgastemperatuur is hoog en het stofgehalte is vaak lager dan in een sinterinstallatie, maar teer en vluchtige organische stoffen kunnen kleverige afzettingen veroorzaken die met conventionele reiniging moeilijk te verwijderen zijn. Een online asreinigingssysteem, zoals een stoomroetblazer, is een veel voorkomende oplossing. Het systeem kan worden bediend terwijl de ketel draait, waardoor de uitvaltijd wordt verminderd en het warmteoverdrachtsoppervlak niet verstopt raakt. Het resultaat is een stabielere stoomproductie en een lager risico op plaatselijke oververhitting.
In een sinterinstallatie bevat het rookgas uit de ronde koeler klonterig en schurend stof. Het stof kan erg hard zijn en kan de voorrand van de verwarmingsbuizen eroderen. Het ontwerp moet robuust genoeg zijn om een gasstroom met een hoge deeltjesbelasting te kunnen verwerken. Als gevolg hiervan hebben de gaskanalen in de ketel doorgaans grotere spelingen en zijn de buizen zo gepositioneerd dat directe botsing met de stofstroom tot een minimum wordt beperkt. EEN Terugwinningssysteem voor afvalwarmteketel in een metallurgiefabriek bespaart brandstofverbruik en verbetert direct de economische prestaties van het systeem. Dit is een referentiepunt voor ingenieurs die de specifieke voordelen van een dergelijke retrofit willen begrijpen.
Luchtvoorverwarmers worden ook vaak gebruikt in combinatie met een restwarmteketel. Een luchtvoorverwarmer recupereert warmte uit het rookgas om de verbrandingslucht voor te verwarmen. Dit verbetert de vlameigenschappen, vermindert het brandstofverbruik en verlaagt de rookgastemperatuur. De luchtvoorverwarmer kan een afzonderlijk onderdeel zijn of kan in de restwarmteketel worden geïntegreerd. Om de lange levensduur van de luchtvoorverwarmer te garanderen, moet bij het ontwerp rekening worden gehouden met dezelfde factoren als bij de restwarmteketel: stof, corrosie en thermische uitzetting.
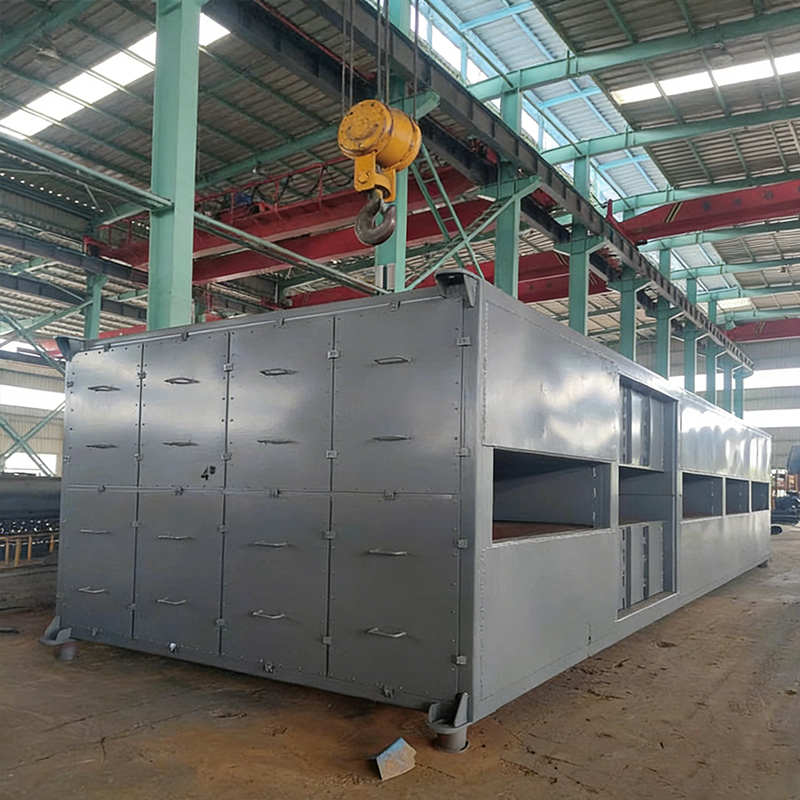 Luchtvoorverwarmer voor warmteterugwinning van ketelrookgas Deze luchtvoorverwarmer recupereert warmte uit rookgas om de verbrandingslucht voor te verwarmen, waardoor de efficiëntie van de ketel en de verbrandingsstabiliteit worden verbeterd. Het helpt corrosie bij lage temperaturen te verminderen, met opties voor buisvormige of roterende ontwerpen, cruciaal voor het verminderen van het brandstofverbruik in ketelsystemen. Bekijk Product →
Als u bezig bent met het ontwerpen van een project voor de terugwinning van restwarmte, is een van de meest praktische dingen die u kunt doen het maken van een selectiematrix die de beschikbare producten vergelijkt met uw werkelijke rookgasgegevens. Voor een OEM-fabrikant is dit een routineberekening. Voor een eindgebruiker helpt het doorlopen van dit proces een veelgemaakte fout te voorkomen: het kiezen van een product dat geschikt is voor schoon gas, en het gebruiken ervan in een omgeving met een hoog stof- of zuurgehalte. Deze discrepantie leidt tot voortijdige uitval, veelvuldige uitval en in het ergste geval tot het soort leidinglek dat een veiligheidsgebeurtenis kan veroorzaken.
De preventie van ketelexplosies is bij de fabrieksdeur nog niet voltooid. Zodra de ketel zich in de installatie bevindt, wordt het onderhouds- en inspectieprogramma de actieve beschermingslaag. Een ketel die op de juiste manier is ontworpen, kan nog steeds gevaarlijk zijn als de veiligheidsvoorzieningen niet worden getest, de waterchemie niet wordt gehandhaafd of als het warmtewisselaaroppervlak na verloop van tijd verslechtert. De vraag "kunnen ketels ontploffen" moet daarom gepaard gaan met een andere vraag: "dekt mijn inspectieschema de daadwerkelijke risicopunten af?"
Waterchemie is de eerste pijler van een veilige bedrijfsvoering. De American Society of Mechanical Engineers en andere organisaties hebben richtlijnen gepubliceerd voor de kwaliteit van het ketelvoedingswater. De pH moet binnen een gecontroleerd bereik worden gehouden, doorgaans tussen 8,5 en 10,5, afhankelijk van het keteltype. De opgeloste zuurstof moet worden verwijderd door ontluchtingsapparatuur. De resthardheid moet laag genoeg zijn om kalkvorming te voorkomen, en de geleidbaarheid moet worden gecontroleerd om de opbouw van opgeloste vaste stoffen te beperken. Bij een restwarmteketel gelden dezelfde normen, maar moet de exploitant ook rekening houden met de variabele warmte-inbreng uit de rookgasstroom. Wanneer het stroomopwaartse proces onder hoge belasting draait, neemt de warmte-inbreng toe en moet de ketel dit zonder bypass kunnen verwerken.
De veiligheidsklep is een kritisch beveiligingsapparaat dat routinematig moet worden getest. De standaardaanbeveling is om de veiligheidsklep minimaal één keer per week handmatig op te tillen om te controleren of deze niet vastzit. De ingestelde druk moet opnieuw worden geverifieerd als onderdeel van de jaarlijkse inspectie. Een veiligheidsklep die geblokkeerd is door aanslag of vuil is een verborgen storing. De fabrieksingenieur moet ook de drukaftapleidingen controleren om er zeker van te zijn dat ze niet verstopt zijn. In een systeem voor de terugwinning van afvalwarmte bevinden de drukkranen zich vaak in gebieden met veel stof, waardoor ze mogelijk vaker moeten worden gereinigd dan in een conventionele verpakkingsketel.
De watergebrekbeveiliging en het brandermanagementsysteem moeten met dezelfde frequentie als de veiligheidsklep worden getest. De besturing moet de warmtebron kunnen uitschakelen bij een laag waterpeil. In een restwarmteketel betekent dit het afsluiten van de stroomopwaartse gasstroom of het sluiten van de bypass-klep. De vergrendelingslogica moet worden getest met een gesimuleerde laagniveau-toestand, die aantoont dat het besturingssysteem niet slechts een dood onderdeel van het paneel is.
Inspectie van de drukgrens is onderverdeeld in externe en interne inspectie. Normaal gesproken wordt er één keer per jaar een externe inspectie gepland. De integrale onderdelen van de ketel, inclusief de schaal, spruitstukken en leidingaansluitingen, worden gecontroleerd op tekenen van vervorming, corrosie of lekkage. De interne inspectie wordt normaliter elke twee tot drie jaar gepland, afhankelijk van de ketelklasse en de bedrijfsgeschiedenis. Tijdens de interne inspectie worden de oppervlakken aan de waterzijde onderzocht op kalkaanslag, putcorrosie of scheuren bij de buisverbindingen. Als dergelijke tekenen worden aangetroffen, moet de oorzaak worden opgespoord voordat de ketel weer in gebruik wordt genomen. Bij een afvalwarmteketel moet ook de gaszijde van de buizen en de stofhoppers worden geïnspecteerd. Een dikke laag opgehoopte as is niet alleen een operationeel probleem; het kan ook een thermische barrière vormen die bijdraagt aan oververhitting van het buismetaal.
Warmte-uitwisselingsoppervlakken in een restwarmteketel zijn onderhevig aan erosie en corrosie. Een economizer in een rookgasstroom met veel stof kan een wanddiktevermindering vertonen die van buitenaf niet zichtbaar is. Een diktemeting op de representatieve buislocaties moet deel uitmaken van het geplande inspectieplan. Als de dikte tot onder het ontwerpminimum is afgenomen, moet de buis worden vervangen of moet een corrosiebestendiger materiaal worden gebruikt. Dit is precies de situatie waarin een op nikkel gebaseerd hardgesoldeerd onderdeel een langere levensduur kan bieden, omdat de hardgesoldeerde laag een uniforme barrière vormt tegen corrosief rookgas.
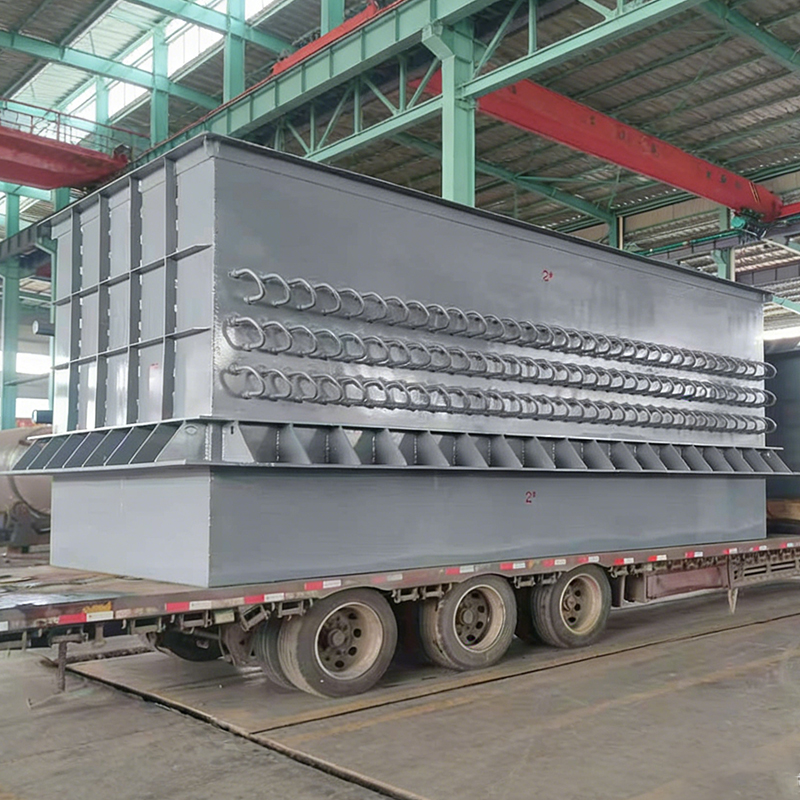
 Op nikkel gebaseerde gesoldeerde economiser voor omgevingen met veel stof en corrosie Deze economizer maakt gebruik van op nikkel gebaseerd hardsolderen om de vinnen metallurgisch te verbinden, wat een 30-50% hogere efficiëntie van de warmteoverdracht en een sterke weerstand tegen dauwpuntcorrosie oplevert. Ideaal voor rookgasstromen met veel stof, verlengt de levensduur en minimaliseert het onderhoud in industriële afvalwarmteterugwinningssystemen. Bekijk Product →
Bediening en houtkap maken ook deel uit van het preventieve programma. De keteloperator moet de stoomdruk, het waterniveau, de rookgastemperatuur en de waterstroom met periodieke tussenpozen registreren, meestal één keer per dienst. Afwijkingen zijn aanzienlijk. Als de rookgastemperatuur stijgt terwijl de waterstroom constant blijft, kan dit duiden op een vervuiling aan de gaszijde of een laag waterniveau in de buizen. Als de waterstroom afneemt terwijl de ketel nog stoom genereert, loopt de installatie het risico op een explosie. Een goed logboek is geen bureaucratie; het is een gegevensbron die helpt een klein probleem te identificeren voordat het een groot probleem wordt.
Ten slotte moet het onderhoudsprogramma een gedocumenteerde procedure bevatten voor een ketel die gedurende langere tijd buiten bedrijf is geweest. Koude uitschakeling kan leiden tot corrosie aan de waterzijde, omdat zuurstof in de componenten kan binnendringen. De ketel moet droog worden opgeslagen, met een inert gasdeken of een gedroogd luchtsysteem. De waterzijdige bescherming houdt in dat u de ketel volledig gevuld houdt met behandeld water, of dat u deze leeg laat lopen en een corrosieremmer aanbrengt. Bij een afvalwarmteketel heeft ook de gaszijde aandacht nodig: as kan vocht uit de omgevingslucht opnemen, waardoor onder de buizen een corrosieve pasta ontstaat. Het reinigen van de gaszijde en het zorgen voor een ontvochtigde spoeling is een aanbevolen stap bij het opnieuw opstarten.
Dit zijn de meest gestelde vragen van fabrieksingenieurs, onderhoudssupervisors en inkoopteams wanneer zij het explosierisico van ketels onderzoeken.
Bij de meeste industriële incidenten is er sprake van een waarschuwingsreeks, ook al is deze kort. Voor een fysieke explosie zijn de waarschuwingssignalen doorgaans een laag waterniveau, een hoge rookgastemperatuur of een stijging van de druk boven het instelpunt. Voor een chemische explosie is de waarschuwing een brandstofgaslek dat wordt gedetecteerd door een geurstof of een gasdetector. De term "zonder waarschuwing" heeft vooral betrekking op een plotselinge buisbreuk die optreedt als gevolg van een reeds bestaande scheur of extreme materiaalmoeheid. Daarom zijn periodieke diktemetingen en scheurinspecties zo belangrijk. Ze signaleren de toestand vóór het incident lang voordat deze een kritiek stadium bereikt.
Het falen van de overdrukbeveiliging is de meest genoemde oorzaak in een algemene analyse. In veel gevallen is de veiligheidsklep correct ingesteld, maar raakt de drukkraanleiding geblokkeerd of wordt de laagwaterbeveiliging uitgeschakeld door een vorige operator om hinderlijke trips te voorkomen. Een goede tweede is vervuiling aan de waterzijde en de daaruit voortvloeiende oververhitting van het buismetaal. Beide oorzaken houden rechtstreeks verband met de manier waarop de ketel wordt onderhouden en bediend, wat betekent dat een toegewijde inspectieroutine de meest effectieve tegenmaatregel is.
In de regel wordt de externe inspectie jaarlijks uitgevoerd. De interne inspectie wordt elke twee tot drie jaar uitgevoerd, afhankelijk van het keteltype, de waterchemie en de onderhoudsgeschiedenis. Bij een afvalwarmteketel moet de inspectie aan de gaszijde ook worden uitgevoerd tijdens dezelfde interne inspectie, inclusief diktemetingen. Sommige bedrijven combineren de interne inspectie liever met de jaarlijkse sluiting van de fabriek. Dit vermindert de verloren productietijd en zorgt voor een consistente datastroom voor de prestatietrend.
Wat het brandstof-gasexplosierisico betreft, zijn afvalwarmteketels over het algemeen veiliger omdat ze niet zijn uitgerust met een brander. In termen van thermische schokken en corrosierisico kunnen ze echter veeleisender zijn. De warmte-inbreng wordt bepaald door een stroomopwaarts proces dat de ketel zelf niet kan regelen. Als de procesrookgasstroom plotseling wordt onderbroken of als de waterpomp uitvalt, wordt de ketel geconfronteerd met een snelle temperatuurverandering. De juiste beveiligingsstrategie is de koppeling tussen het stroomopwaartse proces en het ketelwatersysteem, plus een adequate watergebrekbeveiliging.
Ja, als de veiligheidsklep niet de enige beschermingslaag is. Een veiligheidsklep beschermt tegen overdruk, maar beschermt niet tegen oververhitting van de buis veroorzaakt door watergebrek of kalkaanslag. Wanneer het metaal van de buis zijn kruiplimiet bereikt, kan de buis scheuren, ook al ligt de druk onder het instelpunt van de veiligheidsklep. De juiste combinatie van beschermingslagen is een veiligheidsklep, een wateronderbreking, een branderbeheersysteem en een inspectieroutine voor de waterchemie. Voor een veilige werking van de ketel moeten ze alle vier op hun plaats zitten.
De belangrijkste beslissingscriteria zijn technische capaciteiten, een geldig ASME-certificaat, een binnenlandse licentie voor de productie van drukvaten type III en een bewezen staat van dienst in de specifieke sector van de gebruiker, zoals de steenkoolchemie, de metallurgie of ammoniak. Een gevestigde fabrikant zal zijn ontwerpberekeningen, materiaalcertificeringen en inspectiegegevens presenteren. Kopen bij een fabrikant met een gekwalificeerde productiefaciliteit is feitelijk een veiligheidsbeslissing op de lange termijn, omdat de ketel is ontworpen en getest volgens de specifieke codevereisten voordat deze aan de fabriek wordt geleverd.
Als u verantwoordelijk bent voor de veiligheid van de ketel in een steenkoolchemie-, elektriciteits-, metallurgie- of ammoniakfabriek, is het eerste wat u moet doen niet de ketel zelf controleren, maar de technische achtergrond erachter. De reden is simpel: het explosierisico van een ketel wordt bepaald door de kwaliteit van de ontwerpberekeningen, de materiaalkeuze en de lasintegriteit. Een fabrikant die in het bezit is van een ASME-ketel- en drukvatcertificering en een binnenlandse Type III-drukvatlicentie heeft een gedocumenteerd kwaliteitsmanagementsysteem dat deze overwegingen van begin tot eind omvat.
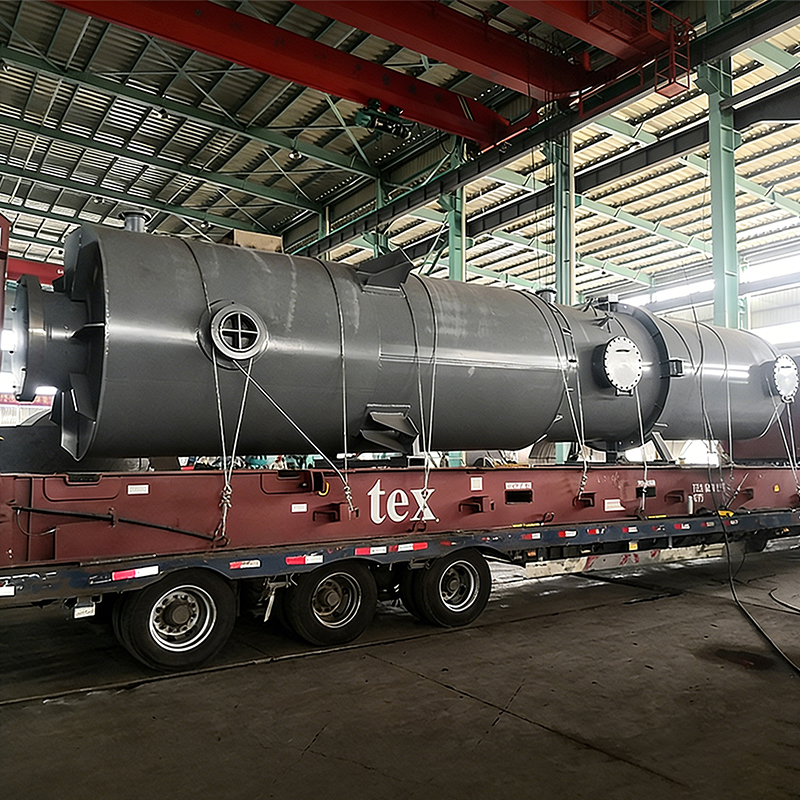
Als fabrikant van restwarmteketels en warmtewisselaarapparatuur ontwerpt en produceert Jiangsu Shineng Chemical Equipment Co., Ltd. sinds 2005 industriële warmteterugwinningssystemen. Het productassortiment van het bedrijf omvat restwarmteketels, heatpipe-economisers, luchtvoorverwarmers, cycloonstofafscheiders, shell-and-tube warmtewisselaars en torenapparatuur. Deze producten worden gebruikt in steenkoolchemische, metallurgie-, energie- en ammoniakfabrieken, waar de rookgasomstandigheden over het algemeen hoge temperaturen, veel stof en hoge corrosie zijn. Het bedrijf is uitgerust met een geïmporteerde soldeeroven op nikkelbasis van de tweede generatie, hoogfrequente vinwikkelmachines en een heatpipe-productielijn met een jaarlijkse capaciteit van twee miljoen eenheden.
Wanneer u een nieuwe restwarmteketel of een warmteterugwinningssysteem specificeert, is de veiligste aanpak het doorgeven van uw rookgasgegevens aan een ervaren engineeringteam. Het team moet de rookgaseigenschappen berekenen, inclusief het temperatuurbereik, de stofdeeltjesgrootte, het zwavelgehalte en het zure dauwpunt. Vervolgens moeten ze een ontwerp voor warmteoverdracht voorstellen met voldoende veiligheidsmarge en de lay-out van de apparatuur bevestigen met de procesomstandigheden van de fabriek. Dit is precies het soort ontwerpproces dat het risico op oververhitting, corrosie en thermische schokken voorkomt, zoals in dit artikel werd benadrukt. Een veiligheidsklep en een vergrendelingssysteem beschermen de ketel tegen operationele fouten, maar het ontwerp van de ketel zelf bepaalt of hij vijf of twintig jaar kan werken zonder leidinglek.
Voor een fabriek die een volledig warmteterugwinningssysteem plant, is het gebruikelijk om één enkele fabrikant te kiezen die de ketel, de economiser, de luchtvoorverwarmer en de stofafscheider als een compleet geïntegreerd pakket kan leveren. Dit vermindert de problemen met het interfacebeheer en zorgt ervoor dat de algehele drukval, het temperatuurprofiel en de belastingsregeling in evenwicht zijn. Een fabrikant die het ontwerp en de inbedrijfstelling op systeemniveau kan verzorgen, verkeert ook in een betere positie om de veiligheid van het volledige systeem te verifiëren. Wanneer een project wordt verdeeld over meerdere leveranciers, is de verantwoordelijkheid voor de interface tussen de ketel en de stroomafwaartse apparatuur vaak onduidelijk, en die onduidelijkheid kan een veiligheidskloof creëren.
Het kwalificatieproces van een fabrikant moet een fabrieksaudit omvatten. Tijdens de audit kunt u de lasprocedures, de NDT-rapporten, de testrapporten en de opleiding van het laspersoneel verifiëren. U kunt ook de productielijn inspecteren om te bevestigen dat de fabrikant zich aan het leveringsschema kan houden. Een leverancier die kwaliteit voorop stelt, zal er geen moeite mee hebben deze gegevens ter beoordeling te openen. Omdat het bedrijf zich inzet voor kwaliteit en veiligheid, is het belangrijk een leverancier te selecteren die deze praktijken waardeert.
De volgende bronnen worden aanbevolen voor lezers die meer willen weten over afvalwarmteketels en warmtewisselingsapparatuur die wordt gebruikt in industriële rookgasterugwinningssystemen.
Luchtvoorverwarmer voor warmteterugwinning van ketelrookgas Deze luchtvoorverwarmer recupereert warmte uit rookgas om de verbrandingslucht voor te verwarmen, waardoor de efficiëntie van de ketel en de verbrandingsstabiliteit worden verbeterd. Het helpt corrosie bij lage temperaturen te verminderen, met opties voor buisvormige of roterende ontwerpen, cruciaal voor het verminderen van het brandstofverbruik in ketelsystemen. Bekijk Product → — Herwint warmte uit rookgas om de verbrandingslucht voor te verwarmen, waardoor de brandstofefficiëntie wordt verbeterd en de rookgastemperatuur wordt verlaagd. Cokesoven Afvalwarmteketel voor rookgas voor herstel van middelhoge temperaturen Deze ketel recupereert de afvalwarmte uit het rookgas van de cokesoven van 260-300°C en reduceert deze tot 140-160°C terwijl er stoom wordt gegenereerd. De economizer- en verdampersecties met buizen met H-lamellen bereiken een efficiëntie van meer dan 85%, waardoor het een belangrijke oplossing is voor cokesfabrieken die op zoek zijn naar energiebesparing en emissiereductie. Bekijk Product → — Ontworpen om warmte terug te winnen uit het rookgas van de cokesoven, met stabiele output en online reinigingsmogelijkheid. Op nikkel gebaseerde gesoldeerde economiser voor omgevingen met veel stof en corrosie Deze economizer maakt gebruik van op nikkel gebaseerd hardsolderen om de vinnen metallurgisch te verbinden, wat een 30-50% hogere efficiëntie van de warmteoverdracht en een sterke weerstand tegen dauwpuntcorrosie oplevert. Ideaal voor rookgasstromen met veel stof, verlengt de levensduur en minimaliseert het onderhoud in industriële afvalwarmteterugwinningssystemen. Bekijk Product → — Een corrosiebestendige economizer voor omgevingen met veel vocht en veel zuur. Voor fabrieksingenieurs die een complete oplossing nodig hebben voor de terugwinning van afvalwarmte uit gas op hoge temperatuur, is een gecombineerd systeem met een restwarmteketel, een economiser en een stofafscheider een praktisch antwoord. De ketel recupereert de voelbare warmte, de economiser verbetert de temperatuur van het voedingswater en de stofafscheider beschermt het warmtewisselaaroppervlak tegen schurende deeltjes. Deze aanpak op systeemniveau verbetert niet alleen de algehele energie-efficiëntie, maar verlengt ook de levensduur van de apparatuur, wat precies het soort onderhoudsgestuurde veiligheid is dat de in dit artikel beschreven storingsmodi voorkomt.
Wij helpen u op weg naar succes.

Maqiao North Hightech industriële agglomeratiezone, Jingjiang City, Taizhou City, provincie Jiangsu

+86-18752676699 / +86-13961025664
 Previous