English
Nieuws
Thuis / Nieuws / Industrie nieuws / Waar moet u op letten bij industriële chemische procesapparatuur?

+86-13961025664
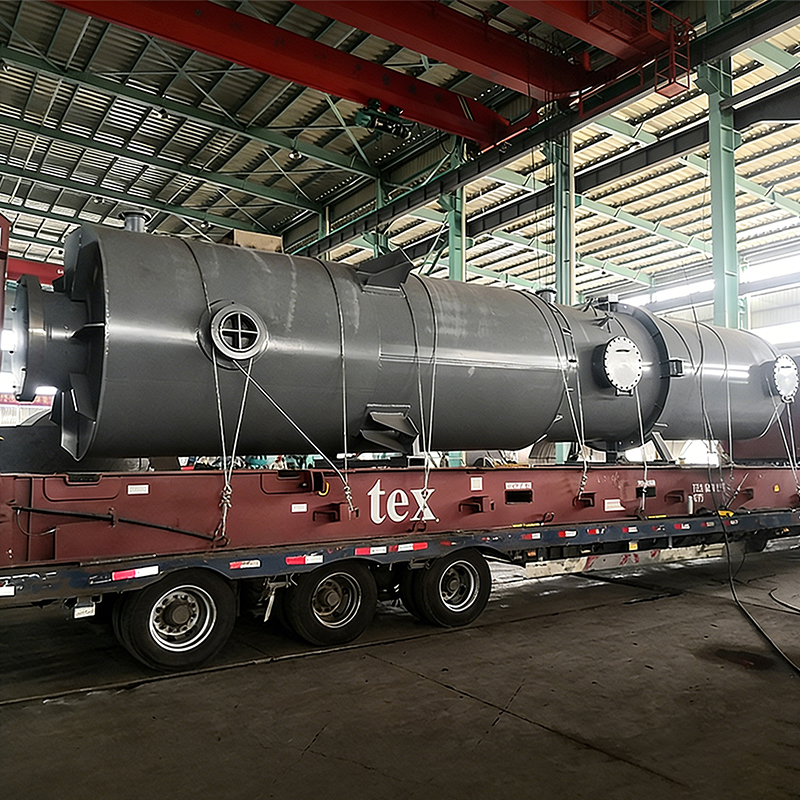
Het kofte antwoofd: bij het selecteren industriële chemische procesapparatuur Geef priofiteit aan materiaalcompatibiliteit, druk- en temperatuurclassificaties, energieterugwinningsmogelijkheden en de staat van dienst van de fabrikant op het gebied van fabricage op maat. Of u nu een chemische reactof , een restwarmte ketel , een drukvat , of een industriële opslagtank Elke aankoopbeslissing heeft rechtstreeks invloed op de uptime van de fabriek, de bedrijfskosten en de naleving van de regelgeving. Om deze keuzes goed te maken, is een gestructureerd evaluatiekader nodig, en geen checklist met brochureclaims.
Deze gids behenelt alle belangrijke selectiecriteria voor de primaire apparatuurcategorieën die worden gebruikt chemische procesapparatuur installaties: reactoren, warmteterugwinningssystemen, drukvaten en opslagtanks. Het is gebaseerd op industriële prestatiebenchmarks, fabricagenormen en de operationele realiteit waarmee inkoopingenieurs na installatie te maken krijgen. Aan het einde zul je een praktische basis hebben voor het evalueren ervan chemische reactof manufacturer , terugwinning van restwarmte systeemleverancier, of drukvat manufacturer op gelijke voet.
Waarom de selectie van apparatuur bepalend is voor de bedrijfseconomie
Kapitaalapparatuur in een chemische fabriek heeft een onevenredige invloed op de totale levenscycluskosten. Uit sectoranalyse blijkt consequent dat de initiële aankoopprijs slechts 15 tot 25 procent vertegenwoordigt van de totale eigendomskosten over een periode van twintig jaar voor een grote proceseenheid. De resterende 75 tot 85 procent is afkomstig van energieverbruik, onderhoud, stilstand en uiteindelijke buitenbedrijfstelling. Een energiebesparend warmteterugwinningssysteem dat bijvoorbeeld nog eens 8 procent van de rookgasenthalpie terugwint, kan zijn marginale kostenpremie in minder dan 18 maanden terugbetalen tegen normale aardgasprijzen.
Dit economische argument is met gelijke kracht van toepassing op industriële chemische reactor selectie, waarbij suboptimale warmteoverdrachtscoëfficiënten of onvoldoende beweging de conversiepercentages met 3 tot 10 procent kunnen verminderen, waardoor de productopbrengst direct wordt aangetast. Het is van toepassing op industriële warmteterugwinningsketelsystemen waar ongecontroleerde vervuiling de thermische efficiëntie binnen twee bedrijfsjaren met 15 procent kan verlagen als de roetblaasintervallen niet in het oorspronkelijke ontwerp zijn geïntegreerd. En het geldt voor chemische opslagtank specificaties, waarbij het verkeerde voeringmateriaal een hele batch kan besmetten en een terugroepactie kan veroorzaken.
Dit horizontale staafdiagram illustreert hoe de totale eigendomskosten over 20 jaar zijn verdeeld over een grote procesapparatuureenheid. De initiële kapitaalaankoop vertegenwoordigt slechts 20 procent van de levensduuruitgaven, terwijl het energieverbruik met 35 procent en gepland onderhoud met 25 procent de dominante kostenfactoren vormen. Deze verdeling verklaart waarom het specificeren van een energieterugwinningsketel of een hoogefficiënte chemische reactor met hogere initiële investeringen routinematig superieure waarde op de lange termijn oplevert. Inkoopteams die zich uitsluitend op de aankoopkosten richten, onderschatten routinematig de totale uitgaven met een factor drie tot vijf. Het begrijpen van deze uitsplitsing is de allerbelangrijkste verandering bij de aanschaf van industriële apparatuur.
Selectie van chemische reactoren: afstemming van ontwerp, materiaal en processen
A chemische reactof is de kerntransformatie-eenheid van elke procesinstallatie. Het selecteren van het juiste reactortype, het juiste constructiemateriaal en de juiste warmtebeheerstrategie bepaalt of uw proces op het beoogde rendement en binnen de wettelijke limieten draait, of voortdurend ondermaats presteert. Fabrikanten van chemische reactoren bieden een breed scala aan configuraties, en de keuze moet worden bepaald door de specifieke reactiekinetiek, voedingskarakteristieken en hitteprofiel van uw chemie.
Reactortype en verblijftijd
Voor batch- en semi-batchreacties die gebruikelijk zijn in speciale chemicaliën, farmaceutische producten en fijnchemische synthese, is een geroerde tankreactor met een nauwkeurig ontworpen roerder en interne of externe warmtewisselaar het standaard uitgangspunt. Continue processen met snelle kinetiek geven de voorkeur aan plugflow- of buisvormige reactorgeometrieën die smallere verblijftijdverdelingen en minder terugmenging opleveren. Een gekwalificeerde aangepaste fabrikant van chemische reactoren zal de verblijftijdverdeling en de warmteoverdrachtscoëfficiënten modelleren voordat de geometrie wordt afgerond, niet erna.
Constructiemateriaal voor corrosieve omgevingen
Materiaalkeuze voof een chemische reactof op hoge temperatuur of een chemische reactof for high pressure process begint met de corrosiegegevens voor uw specifieke reactanten, tussenproducten en bijproducten bij bedrijfstemperatuur. Fabrikanten van roestvrijstalen chemische reactoren werken doorgaans met 304L-, 316L-, 321- of duplexkwaliteiten, afhankelijk van het chloridegehalte en de temperatuur. Voor sterkere zuren of halogenen kunnen hoger gelegeerde materialen zoals Hastelloy C-276, Inconel 625 of titanium klasse 2 vereist zijn. Het specificeren van een materiaal zonder berekening van de corrosietolerantie en een gedefinieerd inspectie-interval is een aanzienlijke technische leemte die binnen 3 tot 7 jaar tot uiting zal komen in versnelde wandverdunning.
Ontwerp voor hoge druk en hoge temperaturen
A chemische reactof for high pressure process toepassingen, zoals hydrokraken, methanolsynthese of ammoniakproductie, moeten worden ontworpen en gecertificeerd volgens ASME Sectie VIII Divisie 1 of Divisie 2 (of de gelijkwaardige PED in Europa). De ontwerpdruk wordt doorgaans ingesteld op 110 procent van de maximaal toegestane werkdruk (MAWP), en het volledige ontwerpdocumentatiepakket van een gerenommeerd bedrijf industriële chemische reactor supplier moet materiaaltestrapporten (MTR's), hydrostatische testrapporten, niet-destructieve onderzoeksrapporten (BDE) en het gestempelde gegevensrapport bevatten. Elke fabrikant die deze documentatie niet volledig kan verstrekken, moet worden gediskwalificeerd, ongeacht de opgegeven doorlooptijd of kosten.
Dit kolomdiagram vergelijkt de typische conversie-efficiëntie die kan worden bereikt door vier veel voorkomende industriële reactortypen onder goed geoptimaliseerde bedrijfsomstandigheden. Buisreactoren leveren ongeveer 91 procent van de theoretische opbrengst op vanwege hun smalle verblijftijdverdeling en uitstekende propstroomgedrag, waardoor ze de voorkeur verdienen voor snelle, onomkeerbare reacties. Plugstroomreactoren volgen op de voet met 88 procent, terwijl wervelbedontwerpen, hoewel mechanisch complexer, een efficiëntie van 83 procent opleveren met superieur contact tussen vaste katalysatoren. Geroerde tankreactoren, het meest gebruikte formaat, behalen een rendement van ongeveer 78 procent en blijven de meest veelzijdige optie voor batchverwerking. Deze cijfers onderstrepen waarom het afstemmen van de reactorgeometrie op de reactiekinetiek een fundamentele technische beslissing is, en geen inkoopvoorkeur.
Apparatuur voor de terugwinning van afvalwarmte: waarde uit rookgasstromen halen
Industriële rookgasafvalwarmteterugwinningsapparatuur zet thermische energie die anders naar de atmosfeer zou worden afgevoerd, om in herbruikbare stoom, heet water of voorverwarmde verbrandingslucht. In de zware procesindustrieën verlaat het rookgas ovens, ovens en ketels bij temperaturen variërend van 350 graden Celsius tot ruim boven de 1000 graden Celsius. Het terugwinnen van zelfs 40 procent van die enthalpie levert een meetbare vermindering van het primaire brandstofverbruik op, waarbij casestudies uit de sector brandstofbesparingen van 12 tot 28 procent documenteren na de installatie van een goed ontworpen systeem. apparatuur voor het terugwinnen van rookgaswarmte systeem.
Ontwerp en toepassing van afvalwarmteketels
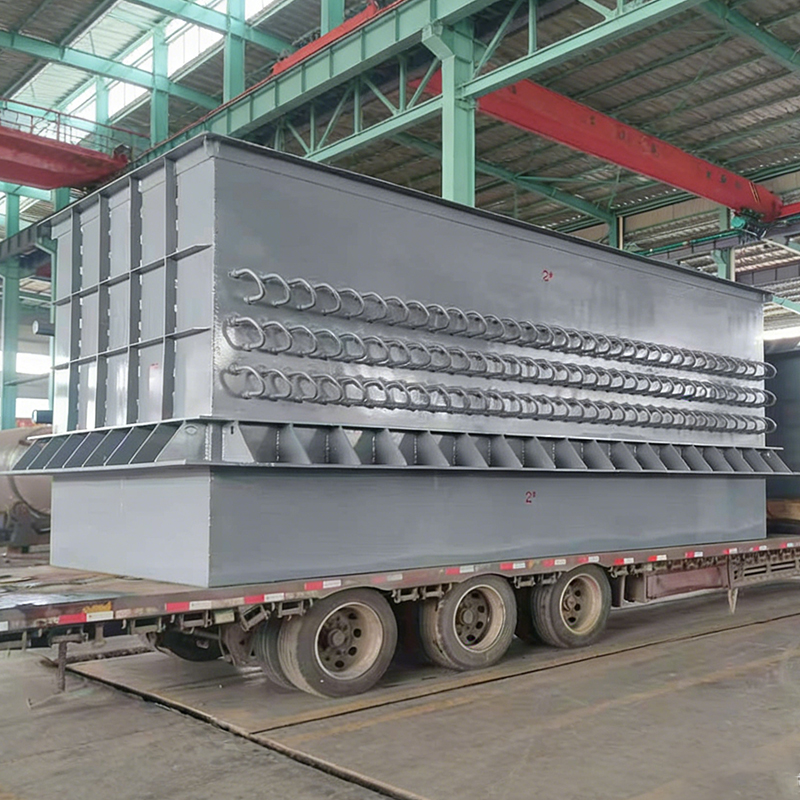
A restwarmte ketel , eenlso called an industrial WHB or warmteterugwinningsketel , is in de meeste gevallen het belangrijkste vat apparatuur voor het terugwinnen van rookgasafvalwarmte installaties. Het bestaat uit een kanaal aan de gaszijde met daarin convectieve buizenbundels of membraanwanden waar het hete rookgas doorheen gaat en aan de buiszijde warmte overdraagt aan water of stoom. Voor metallurgie afvalwarmteketel toepassingen, zoals omvormers, vlamboogovens en sintermachines, bevat de gaszijde een aanzienlijke deeltjesbelasting en moet de ketel worden ontworpen met vergrote gasdoorgangen, effectieve roetblaassystemen en slijtvaste buismaterialen om erosie tegen te gaan.
Een gekwalificeerde metallurgie afvalwarmteketel supplier or Chinese industriële WHB-fabrikant moet een volledige berekening van de warmte- en massabalans opleveren voor uw specifieke gassamenstelling, stroomsnelheid, inlaattemperatuur en beoogde stoomparameters. Te grote ketels verspillen kapitaal; ondermaatse ketels slagen er niet in de ontwerpwarmtebelasting terug te winnen en leveren een lager dan verwacht rendement op de investering op. De juiste maatmarge ligt doorgaans 5 tot 10 procent boven de berekende heffing, en niet 20 tot 30 procent, wat sommige leveranciers voorstellen om hun eigen fabricageproces te vereenvoudigen.
Belangrijke prestatiestatistieken voor warmteterugwinningssystemen
Bij het beoordelen van een industrieel afvalwarmteterugwinningssysteem of een terugwinning van restwarmte system for chemical plant toepassingen vereisen dat de leverancier de volgende parameters in het contract garandeert:
Dit lijndiagram laat zien hoe de warmteterugwinning toeneemt met de rookgasinlaattemperatuur voor een goed ontworpen restwarmteketelsysteem. Bij 350°C bedraagt de winbare fractie ongeveer 18 procent van de totale rookgasenthalpie; bij 800 graden Celsius stijgt dit tot ongeveer 48 procent; en bij 1100 graden Celsius, wat representatief is voor de uitlaatgassen van metallurgische ovens, benaderen de terugwinningspercentages 65 procent. Deze niet-lineaire relatie ontstaat omdat gassen met een hogere temperatuur een veel grotere enthalpie per massa-eenheid met zich meedragen, waardoor toepassingen bij hoge temperaturen de economisch meest aantrekkelijke doelen zijn voor investeringen in apparatuur voor de terugwinning van rookgasafvalwarmte. Installaties die ovens boven de 700 graden Celsius gebruiken zonder een warmteterugwinningsketel, laten elk bedrijfsuur een aanzienlijk energiekrediet op tafel liggen. Deze cijfers versterken de business case voor het installeren van een industrieel afvalwarmteterugwinningssysteem als prioritair energieproject.
Fabricage van drukvaten: normen, inspectie en kwalificatie van leveranciers
A drukvat dat faalt in de dienst, faalt niet stilletjes. Bij catastrofale storingen in drukvaten komt opgeslagen energie vrij die equivalent is aan vele kilo's explosief en heeft in elke grote industriële regio tot dodelijke slachtoffers, vernietiging van fabrieken en milieu-incidenten geleid. Het regelgevingskader dat van toepassing is industrieel drukvat Ontwerp en fabricage bestaan juist omdat de consequenties van een ontwerp- of fabricagefout niet alleen worden gedragen door de eigenaar van de fabriek, maar door iedereen in de omgeving.
Ontwerpnormen waaraan moet worden voldaan
Een gerenommeerde Chinese drukvatfabrikant or industrieel drukvat supplier zal ontwerpen en produceren volgens een of meer van de volgende erkende normen, afhankelijk van de bestemmingsmarkt:
A drukvat manufacturer in staat om tegelijkertijd volgens meerdere normen te certificeren, biedt de grootste flexibiliteit voor export- en joint-ventureprojecten. Controleer of de fabrikant beschikt over een actuele, gecontroleerde registratie voor de specifieke norm die van toepassing is op uw project, en niet alleen over een historisch certificaat voor een andere scheepscategorie.
Laskwaliteit en niet-destructief onderzoek
Lasintegriteit is de belangrijkste indicator voor de fabricagekwaliteit voor drukvaten. De langs- en omtreksnaden van de schaal moeten volledig worden geröntgend of ultrasoon getest, waarbij de resultaten worden geclassificeerd volgens ASME of gelijkwaardige acceptatiecriteria. Specificeer de gewrichtsefficiëntie (E=1,0 voor volledige radiografie versus E=0,85 voor spot) in uw aanbestedingsspecificatie, omdat deze waarde rechtstreeks van invloed is op de berekende minimale wanddikte en daarmee op de veiligheidsmarge van het schip. BDE-rapporten moeten herleidbaar zijn tot individuele lassen, lassers en inspectiedata, en moeten worden opgenomen in het uiteindelijke documentatiepakket dat bij het schip wordt geleverd.
Dit radardiagram visualiseert de scorekloof tussen een volledig gecertificeerde fabrikant van drukvaten en een typische niet-gecertificeerde leverancier op basis van zes kritische evaluatiecriteria. De gecertificeerde fabrikant scoort in het bereik van 9,0 tot 9,5 op het gebied van naleving van de code, NDE-mogelijkheden, traceerbaarheid van materialen, aangepaste ontwerpcapaciteit, warmtebehandeling na het lassen en volledigheid van de documentatie. De niet-gecertificeerde leverancier scoort op dezelfde assen tussen de 5,0 en 6,0, wat de hiaten in de procescontrole en het dossierbeheer weerspiegelt die reële risico's in de dienstverlening met zich meebrengen. Het gebied dat wordt omsloten door de gecertificeerde polygoon is ongeveer 2,6 keer groter dan de niet-gecertificeerde polygoon, wat een kwantitatieve weergave is van de kwalificatiekloof. De traceerbaarheid van materialen en het naleven van de codes laten de grootste relatieve verschillen zien, wat aansluit bij de bevindingen uit incidentonderzoek naar aanleiding van grote defecten aan drukvaten, gemeld door veiligheidsinstanties uit de industrie. Deze visualisatie moet als sjabloon worden gebruikt bij het scoren van leveranciers op de shortlist tijdens de inkoopfase.
Industriële en chemische opslagtanks: materiaal, bekleding en structurele integriteit
Een industriële opslagtank or chemische opslagtank dient als voorraadbuffer tussen processtappen, voervoorbereiding en productverzending. Voor chemische fabrieken is het opgeslagen medium vaak corrosief, ontvlambaar, giftig of een combinatie daarvan, waardoor materiaalkeuze en structureel ontwerp net zo veiligheidskritisch zijn als elke reactor of vat in de fabriek.
Koolstofstaal, roestvrij staal en beklede tanks
Koolstofstaal blijft het meest economische basismateriaal voor niet-corrosieve bulkopslag bij omgevings- of gematigde temperaturen. Echter, voor een leverancier van industriële chemische opslagtanks het specificeren van koolstofstaal voor zure, alkalische of chloridehoudende producten zonder een technische interne bekleding is een aanzienlijk kwaliteitstekort. Epoxy-, rubber-, polyurea- en HDPE-voeringen dekken elk verschillende temperatuur- en chemische bestendigheidsvensters. Polyureacoatings van voedingskwaliteit zijn bijvoorbeeld acceptabel voor verdunde zuren tot ongeveer 40 graden Celsius, terwijl FRP-voeringen (vezelversterkt polymeer) hun dienst uitbreiden tot geconcentreerd zwavelzuur bij temperaturen tot 60 graden Celsius. Op maat gemaakte chemische opslagtank Fabrikanten moeten een gedocumenteerde voeringselectiematrix verstrekken die specifiek is voor uw product, concentratie en temperatuurbereik.
Tankafmetingen, spuitmondindeling en instrumentatie
De werkcapaciteit wordt doorgaans gespecificeerd op 85 tot 90 procent van het geometrische volume om thermische uitzetting, schuimonderdrukking en dode band van de instrumenten aan de bovenkant mogelijk te maken. De lay-out van de spuitmonden moet rekening houden met inlaatturbulentie-effecten op de verblijftijdverdeling voor mengtoepassingen, en met afvoergradiënten in tanks waar ophoping van vaste stoffen of zware fasescheiding een risico vormt. Een gerenommeerde China industriële opslagtank De leverancier zal een gedetailleerd spuitmondschema, tekening en inspectietoegangsplan verstrekken als onderdeel van het basistechnische pakket.
| Tankmateriaal | Typische toepassing | Maximale bedrijfstemperatuur | Corrosiebestendigheid | Relatieve fabricagecomplexiteit |
|---|---|---|---|---|
| Koolstofstaal | Stookolie, water, droge bulk | 400 graden C (ongevoerd) | Laag (vereist voering voor chemicaliën) | Laag |
| 304 / 316L roestvrij staal | Voeding, farmacie, milde zuren | 500 graden C | Middelhoog | Middelmatig |
| Duplex roestvrij staal | Chloridehoudende vloeistoffen, zeewater | 300 graden C | Hoog | Hoog |
| Koolstofstaal FRP Lining | Geconcentreerde zuren, oplosmiddelen | 60 graden C (voeringlimiet) | Zeer hoog (voeringafhankelijk) | Middelmatig |
| Hastelloy C-276 | Sterk oxiderende zuren, halogenen | 1.050 graden C | Uitstekend | Zeer hoog |
Evaluatie van een fabrikant of leverancier van chemische procesapparatuur
Het selecteren van een chemische procesapparatuur manufacturer of een chemische procesapparatuur supplier voor een groot project gaat het om veel meer dan het vergelijken van technische specificaties. De organisatorische capaciteiten, kwaliteitsmanagementsystemen, de geschiedenis van de projectuitvoering en de after-salesinfrastructuur van een leverancier bepalen gezamenlijk of de apparatuur presteert zoals beloofd gedurende de ontwerplevensduur van 15 tot 25 jaar.
Kwaliteitsmanagement en certificering
Een geloofwaardige industriële chemische reactor supplier or apparatuur voor het terugwinnen van rookgasafvalwarmte supplier opereert onder een gecertificeerd kwaliteitsmanagementsysteem, doorgaans ISO 9001, aangevuld met branchespecifieke certificeringen zoals ASME U-stempel, PED Notified Body-goedkeuring of Chinese TS-drukapparatuurregistratie. Deze certificeringen zijn geen marketingclaims; ze vereisen periodieke audits door derden van alle fabricage-, inspectie- en documentatieprocessen. Vraag de actuele certificaten op en verifieer de geldigheid ervan rechtstreeks bij de uitgevende instantie.
Aangepaste technische mogelijkheden
A kant-en-klare chemische procesapparatuur leverancier of een aangepaste industriële chemische reactor De fabrikant moet aantonen dat hij in staat is de volledige engineeringworkflow intern of onder gedocumenteerd onderaannemingscontract uit te voeren: processimulatie, mechanisch ontwerp, materiaalinkoop met gecertificeerde MTR's, fabricage, NDE-inspectie, druktesten en einddocumentatie. Vraag om de technische resultaten van een vergelijkbaar voltooid project te beoordelen. Als de leverancier geen geredigeerd voorbeeld van zijn technische berekeningspakket kan of wil verstrekken, beschouw dit dan als een aanzienlijk kwalificatieprobleem.
Projectreferenties en locatiebezoek
Vraag minimaal drie referenties aan voor vergelijkbare apparatuurtypes in vergelijkbare servicevoorwaarden. Follow-up met een direct telefoontje of bezoek ter plaatse aan de referentiefabrieken, niet alleen een schriftelijke getuigenis. Vraag specifiek naar de prestaties ten opzichte van gegarandeerde parameters bij de inbedrijfstelling, het reactievermogen van de technische ondersteuning tijdens het opstarten en de frequentie en oplossing van garantieclaims. Een industriële oplossing voor warmteterugwinning leverancier of apparatuur voor energieterugwinning voor de industrie fabrikant met sterke referentiesites zal het bezoek actief ondersteunen; een die afwijkt of alleen schriftelijke verklaringen aanbiedt, vereist extra onderzoek.
Dit gestapelde staafdiagram illustreert hoe vier hypothetische leveranciers scoren in vier evaluatiecategorieën: de sterkte van het kwaliteitsmanagementsysteem, de technische capaciteiten, de kwaliteit van de referentielocatie en de volledigheid van de documentatie. Leverancier C behaalt de hoogste totaalscore van 90 uit 100, met evenwichtige prestaties op alle vier de dimensies, wat duidt op een volwassen en consistent capabele fabrikant. Leverancier A scoort 85 met iets zwakkere documentatie, terwijl Leverancier B 65 scoort, wat wijst op betekenisvolle hiaten in de referentiekwaliteit en systeemcertificeringen. Leverancier D met 48 jaar valt onder de typische minimumdrempel van 60 die de meeste grote projecteigenaren voor kwalificatie stellen. Het gestapelde format maakt duidelijk dat een hoge algehele score kracht op alle vier de gebieden tegelijk vereist, en dat een leverancier die goed scoort op techniek maar slecht op documentatie een asymmetrisch risico in de uitvoering vertegenwoordigt. Dit raamwerk kan worden aangepast en gewogen zodat het aansluit bij de specifieke inkoopprioriteiten van uw organisatie.
Energieterugwinning en duurzaamheid: het strategische argument voor het upgraden van procesapparatuur
Het industriële energieverbruik is goed voor ongeveer 37 procent van het mondiale eindenergieverbruik, en de chemische productie behoort tot de meest energie-intensieve subsectoren. Tegen deze achtergrond zijn investeringen in apparatuur voor energieterugwinning voor de industrie and industriële oplossing voor warmteterugwinnings is tegelijkertijd een strategie voor kostenreductie, een initiatief voor koolstofreductie en in toenemende mate een vereiste voor naleving van de regelgeving op markten met verplichte rapportage over energie-efficiëntie of mechanismen voor koolstofbeprijzing.
Een goed uitgevoerd terugwinning van restwarmte system for chemical plant integratie kan een brandstofbesparing van 15 tot 28 procent opleveren, de CO2-uitstoot proportioneel verminderen en de algehele thermische efficiëntie verbeteren van een typische basislijn van 55 tot 65 procent tot 78 tot 85 procent in goed geoptimaliseerde fabrieken. De terugverdientijd voor a apparatuur voor het terugwinnen van rookgasafvalwarmte supplier De installatieduur van een middelgrote chemische fabriek varieert doorgaans van 18 tot 36 maanden, wat ruim binnen de kapitaalgoedkeuringsdrempel van de meeste industriële organisaties ligt.
Naast directe brandstofbesparingen kan teruggewonnen warmte opnieuw worden ingezet om reactorvoedingen voor te verwarmen (waardoor de reactie-initiatie-energie wordt verminderd), absorptiekoelers aan te drijven voor koelbelastingen (ter vervanging van elektrisch aangedreven koeling), of lagedrukstoom te genereren voor tracing en ruimteverwarming. Elke secundaire toepassing breidt de economische aspecten van het origineel uit Fabrikant van industriële afvalwarmteterugwinningsapparatuur 's installatie zonder extra kapitaaluitgaven voor de opwekking van primaire warmte.
Ontwerp en productie van chemische reactoren: hoe het engineeringproces eruit zou moeten zien
Het engineering- en productietraject voor a aangepaste industriële chemische reactor Vanaf het eerste onderzoek tot de inbedrijfstelling op locatie duurt het doorgaans 12 tot 30 weken, afhankelijk van de complexiteit, de beschikbaarheid van materialen en het inspectieschema. Door elke fase te begrijpen, kunnen inkoopteams realistische tijdlijnen opstellen en identificeren waar vertragingen vaak ontstaan.
Fase 1: Proces- en mechanisch ontwerp (week 1 t/m 4)
The chemische reactof design and manufacturing Het proces begint met de licentiegever of procesingenieur die een procesontwerpbasis levert: samenstelling van de voeding, stroomsnelheid, reactietemperatuur en drukprofiel, warmteafgifte- of absorptiegegevens en vereiste conversie. De reactorfabrikant zet dit om in een mechanische ontwerpspecificatie die de schaalgeometrie, het mondstukschema, de afmetingen van de roerder (indien van toepassing), het ontwerp van de verwarmings- of koelmantel en instrumentatievereisten omvat. Deze fase zou een formeel ontwerpbeoordelingsdocument moeten opleveren dat door beide partijen moet worden ondertekend voordat de materiaalinkoop begint.
Fase 2: Materiaalinkoop en certificering (week 2 tot 8)
Voor een fabrikant van roestvrijstalen chemische reactoren of een high-alloy fabricator, certified material procurement is on the critical path. Plate, pipe, and forging mills issue material test reports certifying chemical composition, mechanical properties, and heat treatment condition. These MTRs are referenced in the ASME Data Report and must be traceable to every piece of material incorporated into the pressure boundary. Shortcuts in this step, such as accepting material without full mill certification or substituting alternative heats without engineering review, are serious quality defects that may not be visible until a vessel fails in service.
Fase 3: Fabricage, inspectie en testen (week 6 tot 22)
De fabricage verloopt via het walsen of vormen van platen, lassen volgens een gekwalificeerde WPS (Welding Procedure Specification), NDE-inspectie op gedefinieerde vasthoudpunten en warmtebehandeling na het lassen waar nodig. Hydrostatisch testen bij 1,3 keer MAWP (ASME) is de laatste validatie vóór verzending. Voor een chemische reactof for high pressure process toepassing is de aanwezigheid van de inspecteur op alle vasthoudpunten niet onderhandelbaar en moet het inspectieplan worden overeengekomen en ondertekend voordat de fabricage begint.
Veelgestelde vragen over industriële chemische procesapparatuur
Vraag 1: Wat is het verschil tussen een restwarmteketel en een warmteterugwinningsketel?
A restwarmte ketel en een warmteterugwinningsketel zijn functioneel gelijkwaardige termen voor een vat dat stoom of heet water genereert door thermische energie terug te winnen uit een heet procesgas of uitlaatgasstroom zonder enige aanvullende brander als primaire warmtebron. In de praktijk komt de term "afvalwarmteketel" vaker voor in metallurgische en industriële oventoepassingen, terwijl "warmteterugwinningsketel" of "warmteterugwinningstoomgenerator" (HRSG) vaak wordt gebruikt in gasturbine- en gecombineerde energiecontexten. Beide typen vereisen dezelfde fundamentele technische disciplines: thermisch ontwerp aan de gaszijde, analyse van erosie en vervuiling van de buizenbundel, ontwerp van vaten en circulatie, en certificering van drukonderdelen volgens ASME of gelijkwaardige codes.
Vraag 2: Hoe selecteer ik het juiste materiaal voor een chemische hogetemperatuurreactor?
Materiaalkeuze voof een chemische reactof op hoge temperatuur begint met een corrosieonderzoek dat uw specifieke reactanten, producten en bijproducten bestrijkt over het volledige bedrijfstemperatuurbereik, niet alleen op het ontwerppunt. Standaard 316L roestvrij staal is geschikt voor de meeste waterige zure toepassingen onder de 150 graden C. Boven 150 graden C of in de aanwezigheid van chloriden wordt de voorkeur gegeven aan duplex- of superduplexkwaliteiten. Voor sterk oxiderende zuren, salpeterzuur of halogeenhoudende stromen bij verhoogde temperatuur moeten nikkellegeringen zoals Hastelloy C-276 of Inconel 625 worden beoordeeld. Vraag altijd van de materiaalleverancier om gegevens over de corrosiesnelheid in uw specifieke media te verstrekken, en niet in algemene corrosietabellen, voordat u de specificatie afrondt.
Vraag 3: Welke certificeringen moet een fabrikant van drukvaten bezitten?
Op zijn minst een drukvat manufacturer die aan internationale markten leveren, moeten in het bezit zijn van ISO 9001 voor kwaliteitsmanagement, en een ASME U-stempel-autorisatie voor schepen die bestemd zijn voor de Verenigde Staten of ASME-exportmarkten. Voor Europese levering is CE-markering onder PED 2014/68/EU bij een Notified Body vereist. Chinese binnenlandse schepen moeten beschikken over een TS-registratie (Special Equipment) van de State Administration for Market Regulation (SAMR). Houders van een dubbele certificering verdienen de voorkeur voor exportprojecten, omdat zij tegelijkertijd onder twee onafhankelijk gecontroleerde kwaliteitssystemen opereren, wat een hogere basis van procesdiscipline biedt dan een fabrikant met één certificering.
Vraag 4: Hoeveel energie kan een rookgasafvalwarmteterugwinningssysteem realistisch gezien besparen?
Een goed ontworpen apparatuur voor het terugwinnen van rookgasafvalwarmte Installatie in een chemische of metallurgische fabriek levert doorgaans een brandstofbesparing op van 12 tot 28 procent van het primaire brandstofverbruik, afhankelijk van de inlaatgastemperatuur, de stroomsnelheid, de beoogde uitlaattemperatuur en de integratiekwaliteit van de teruggewonnen energie in de bestaande koellichamen van de fabriek. De hoogste besparingen worden gerealiseerd in installaties met gasinlaattemperaturen boven 600 graden C waar geen bestaande terugwinning plaatsvindt. Installaties met lagere inlaattemperaturen of gedeeltelijk bestaand herstel kunnen nog steeds een besparing van 8 tot 15 procent realiseren. Een goede warmte- en massabalansstudie door een gekwalificeerde Fabrikant van industriële afvalwarmteterugwinningsapparatuur is de enige betrouwbare manier om de specifieke besparingen voor uw site vast te stellen voordat u kapitaal investeert.
Vraag 5: Welke documentatie moet ik bij levering vragen van een fabrikant van op maat gemaakte chemische reactoren?
Het complete documentatiepakket van a aangepaste fabrikant van chemische reactoren moet het volgende bevatten: het afgestempelde ASME-gegevensrapport (of een gelijkwaardig codedocument); alle materiële testrapporten herleidbaar tot de drukgrenscomponenten; de lasprocedurespecificaties en de kwalificatiegegevens van de lasser; alle BDE-onderzoeksrapporten met acceptatieresultaten; het hydrostatische testrecord; de as-built tekeningen met spuitmondschema en laskaart; bedienings- en onderhoudsinstructies; en de onderdelen- en materialenlijst met fabrikantreferenties. Het ontbreken van een van deze documenten bij de levering is een contractuele non-conformiteit en aanvaarding mag pas plaatsvinden nadat de volledige set is ontvangen en beoordeeld.
Vraag 6: Wat is de typische levensduur van een industriële opslagtank voor chemicaliën, en wat is hierop het meest van invloed?
Een industriële chemische opslagtank vervaardigd volgens erkende normen met de juiste materialen en voering, heeft een ontwerplevensduur van 20 tot 30 jaar onder normale bedrijfsomstandigheden. De factoren die de werkelijke levensduur het sterkst beïnvloeden zijn: de integriteit en compatibiliteit van het interne bekledings- of coatingsysteem; de kwaliteit van de kathodische bescherming als de tank begraven ligt of in contact komt met de grond; de frequentie en grondigheid van interne inspecties (API 653 beveelt inspectie-intervallen aan op basis van gegevens over corrosiesnelheid); en operationele praktijken zoals het vermijden van thermische schokken door snelle temperatuurveranderingen of de introductie van incompatibele materialen. Tanks die op tijd worden geïnspecteerd en waarvan de voeringdefecten onmiddellijk worden gerepareerd, overschrijden hun ontwerplevensduur met 5 tot 10 jaar tegen minimale extra kosten.
Wij helpen u op weg naar succes.

Maqiao North Hightech industriële agglomeratiezone, Jingjiang City, Taizhou City, provincie Jiangsu

+86-18752676699 / +86-13961025664
 Previous